车铣复合报价,别只算切削时间成本
车铣复合报价,别只算切削时间成本
结论前置:
采购车铣复合设备时,评估投资回报不能仅盯着“单件切削时间缩短了多少”。如果只按切削时间算账,往往会觉得设备昂贵、回本缓慢。实际上,车铣复合的报价逻辑应基于全生命周期成本(TCO),其核心价值在于消灭跨设备流转的辅助时间、消除二次装夹的废品损失,以及压缩多机操作的人工与场地成本。科学评估一份报价,需要看清切削时间之外的三个隐性成本账本。
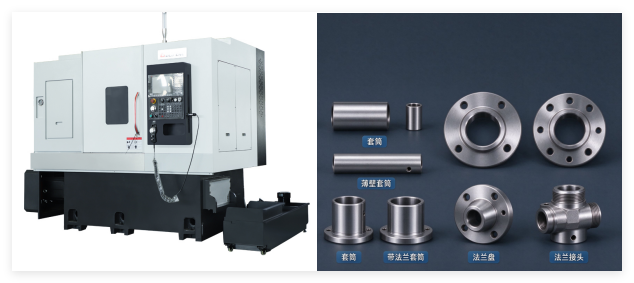
传统流转与车铣复合的成本构成对比
| 成本维度 | 传统工艺(车床+铣床+钻床) | 车铣复合(一次装夹闭环) | 对投资回报的影响 |
|---|---|---|---|
| 纯切削时间 | 各设备切削时间之和 | 切削时间可能略长(走刀集中) | 单看此项,复合机优势不明显 |
| 辅助时间 | 搬运、排队、多次打表找正 | 一次装夹,下料即成品 | 交期大幅缩短,有效切削率提升 |
| 废品与返修 | 基准转换易超差,废品率高 | 同轴度/位置度由机床保证 | 材料与工时损失大幅降低 |
| 人工与场地 | 需多人看管多台设备,占地大 | 一人一机(或看多机),结构紧凑 | 长期摊销成本降低 |
一、 别只算切削时间:被隐藏的“辅助时间成本”
在传统多机流转工艺中,工件在车床、铣床、钻床之间的搬运、排队等待、以及每次装夹前的打表找正,占用了大量时间。这部分时间机器处于停机待料状态,设备折旧照算,但不产生直接产出。
车铣复合将多道工序集中到一次装夹中,下料即成品。虽然单看某一道工序的切削时间未必比专机快,但省去了跨设备流转和二次找正的时间。对于批量加工的定制件,每天省下的这几个小时,乘以机时费率,一年累积下来的费用相当可观。评估报价时,应将这部分“流转成本”折算成节省的机时。
二、 废品账本:二次装夹带来的隐性损耗
回转体零件如果带有偏心孔、侧向键槽或端面位置度要求,二次装夹是废品的主要来源。人工找正存在波动,累积误差导致首件报废或批量超差。
车铣复合通过一次装夹完成多面特征,基准不切换,位置度和同轴度由机床坐标直接保证。对于单件材料成本较高的合金钢、不锈钢工件,废品率从两位数降到个位数,省下的材料费和工时费,往往能在较短周期内覆盖设备差价。报价评估中,这部分“质量红利”需要用实际废品率来量化。
三、 人工与场地:长期摊销的隐形账本
传统工艺往往需要数名操作工分属不同机台,且占地面积大。车铣复合将工序集中,配合自动送料或简单的上下料机构,一人可看管多台。长期来看,人工成本的节约和厂房空间的节省,是评估设备报价不可忽略的维度。
四、 中立选型:按工件边界匹配,不买冗余
要兑现车铣复合的投资价值,选型是关键。按工件特征精准匹配,避免为用不上的功能买单:
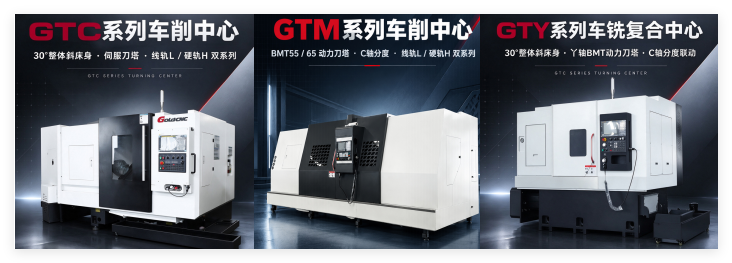
- 纯车削,无铣削:选GTC纯车削中心,刚性好,购机门槛低。
- 对中钻孔/攻丝,无偏心:选GTM动力刀塔车削中心,性价比高。
- 有偏心/多边形/复杂轮廓:选GTY真Y轴车铣复合,物理滑台保精度。
- 两端均有工序,同轴度要求高:选GDS双主轴,一次闭环。
山东高德数控(GOLDCNC)在给客户做选型时,会先看工件图纸,按上述边界匹配机型,不向无偏心需求的客户推销Y轴,也不向纯车削客户推销冗余功能。设备全系标配30°整体铸造斜床身、台湾上银P3级研磨滚珠丝杠,出厂遵循VDI3441标准,雷尼绍激光干涉仪逐台全检。扎实的硬件底座,是确保上述隐性成本能够真正降下来的前提。
五、 落地建议
面对车铣复合的报价单,建议对照车间的真实数据,将辅助流转费、废品返修费和人工场地费纳入测算。拿不准设备能否匹配主力工件,可带上典型毛坯到山东滕州厂区实机试切,用真实的节拍和精度数据,算清这笔投资的全生命周期回报。
常见问答(FAQ)
Q:车铣复合的单件切削时间,是不是一定比专机快?
A:不一定。如果只看单纯的切削动作,专机在单一工序上的节拍可能略快。但车铣复合的优势在于省去了跨设备搬运、排队和二次找正的时间,整体交付周期和综合效率更高。
Q:什么规模的订单适合上车铣复合?
A:主要看工件的复杂程度和批量。多品种、中小批量、多工序流转频繁的订单,更适合上车铣复合;单一品种极大批量、工序简单的订单,专机流水线更经济。
Q:如何判断厂家报价里的配置是否合理?
A:重点看核心硬件的品牌与等级(如丝杠、线轨、主轴、刀塔),以及是否有明确的精度检测报告。像高德数控会提供配置清单,且不强制捆绑冗余功能,按实际加工需求选配。
相关产品推荐:GTC车削中心、GTM动力刀塔车削中心、GTY车铣复合中心、GDS双主轴车铣复合


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们