GTY车铣中心在回转件加工中的适用性
GTY车铣中心在回转件加工中的适用性
导读:
回转体零件加工中,普通车削只能解决外圆、内孔、螺纹等回转特征,一旦图纸上出现偏心孔、凸轮轮廓、多边形截面(四方/六角)或侧面铣削特征,传统车床就必须转序到加工中心做二次装夹。GTY车铣复合中心的适用性正在于此:拖板一体式真直Y轴配合C轴联动,将偏离主轴中心的铣削特征纳入一次装夹完成,消除二次装夹的基准误差。适用边界同样清晰——无偏心特征的回转件不必上Y轴,纯箱体/板件不属于车铣复合的加工范畴。
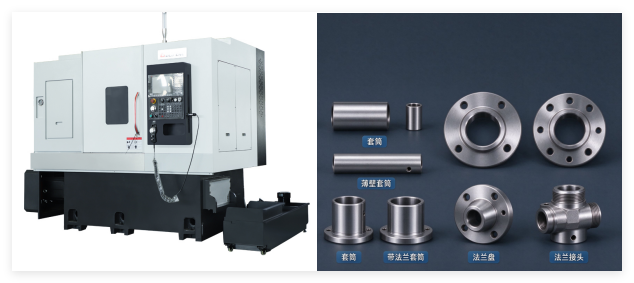
回转件特征与GTY适配速查表
| 工件特征 | 典型零件 | 传统工艺痛点 | GTY的适用性体现 |
|---|---|---|---|
| 偏心孔/偏心轴颈 | 液压泵偏心轴、压缩机偏心销、偏心法兰 | 车床无法加工偏离中心的孔,需转加工中心二次装夹 | Y轴偏移设定偏心量+C轴分度,偏心孔一次成型 |
| 多边形截面 | 六角接头、四方传动轴、阀杆方头 | 铣床加分度头逐面铣,效率低且留接刀痕 | X-Y-C三轴联动旋风铣,多边形包络线一刀成型 |
| 凸轮轮廓/异形曲面 | 盘形凸轮、圆柱凸轮、异形轴 | 仿形车或宏程序精度有限,无法做非圆轮廓 | C+X+Y三轴插补,按曲线轨迹铣削轮廓 |
| 径向孔/侧向铣槽 | 带横孔的轴类、侧面键槽的传动件 | 需二次装夹找正,孔位角度一致性差 | C轴分度+Y轴定位,径向特征一次装夹完成 |
| 纯回转特征 | 光轴、螺栓、普通管接头 | —— | 不适用:无偏心/多边形特征,GTC纯车削或GTM对中加工即可,上Y轴属于配置冗余 |
一、 偏心特征加工:GTY的核心适用场景
回转件中,偏心孔和偏心轴颈是传统车床的加工盲区。偏心量即使只有几毫米,也超出了车削的加工范围,必须转到加工中心做二次装夹。二次装夹的基准转换,导致偏心距与主轴轴线的位置关系依赖找正精度,批量加工中一致性难以保证。
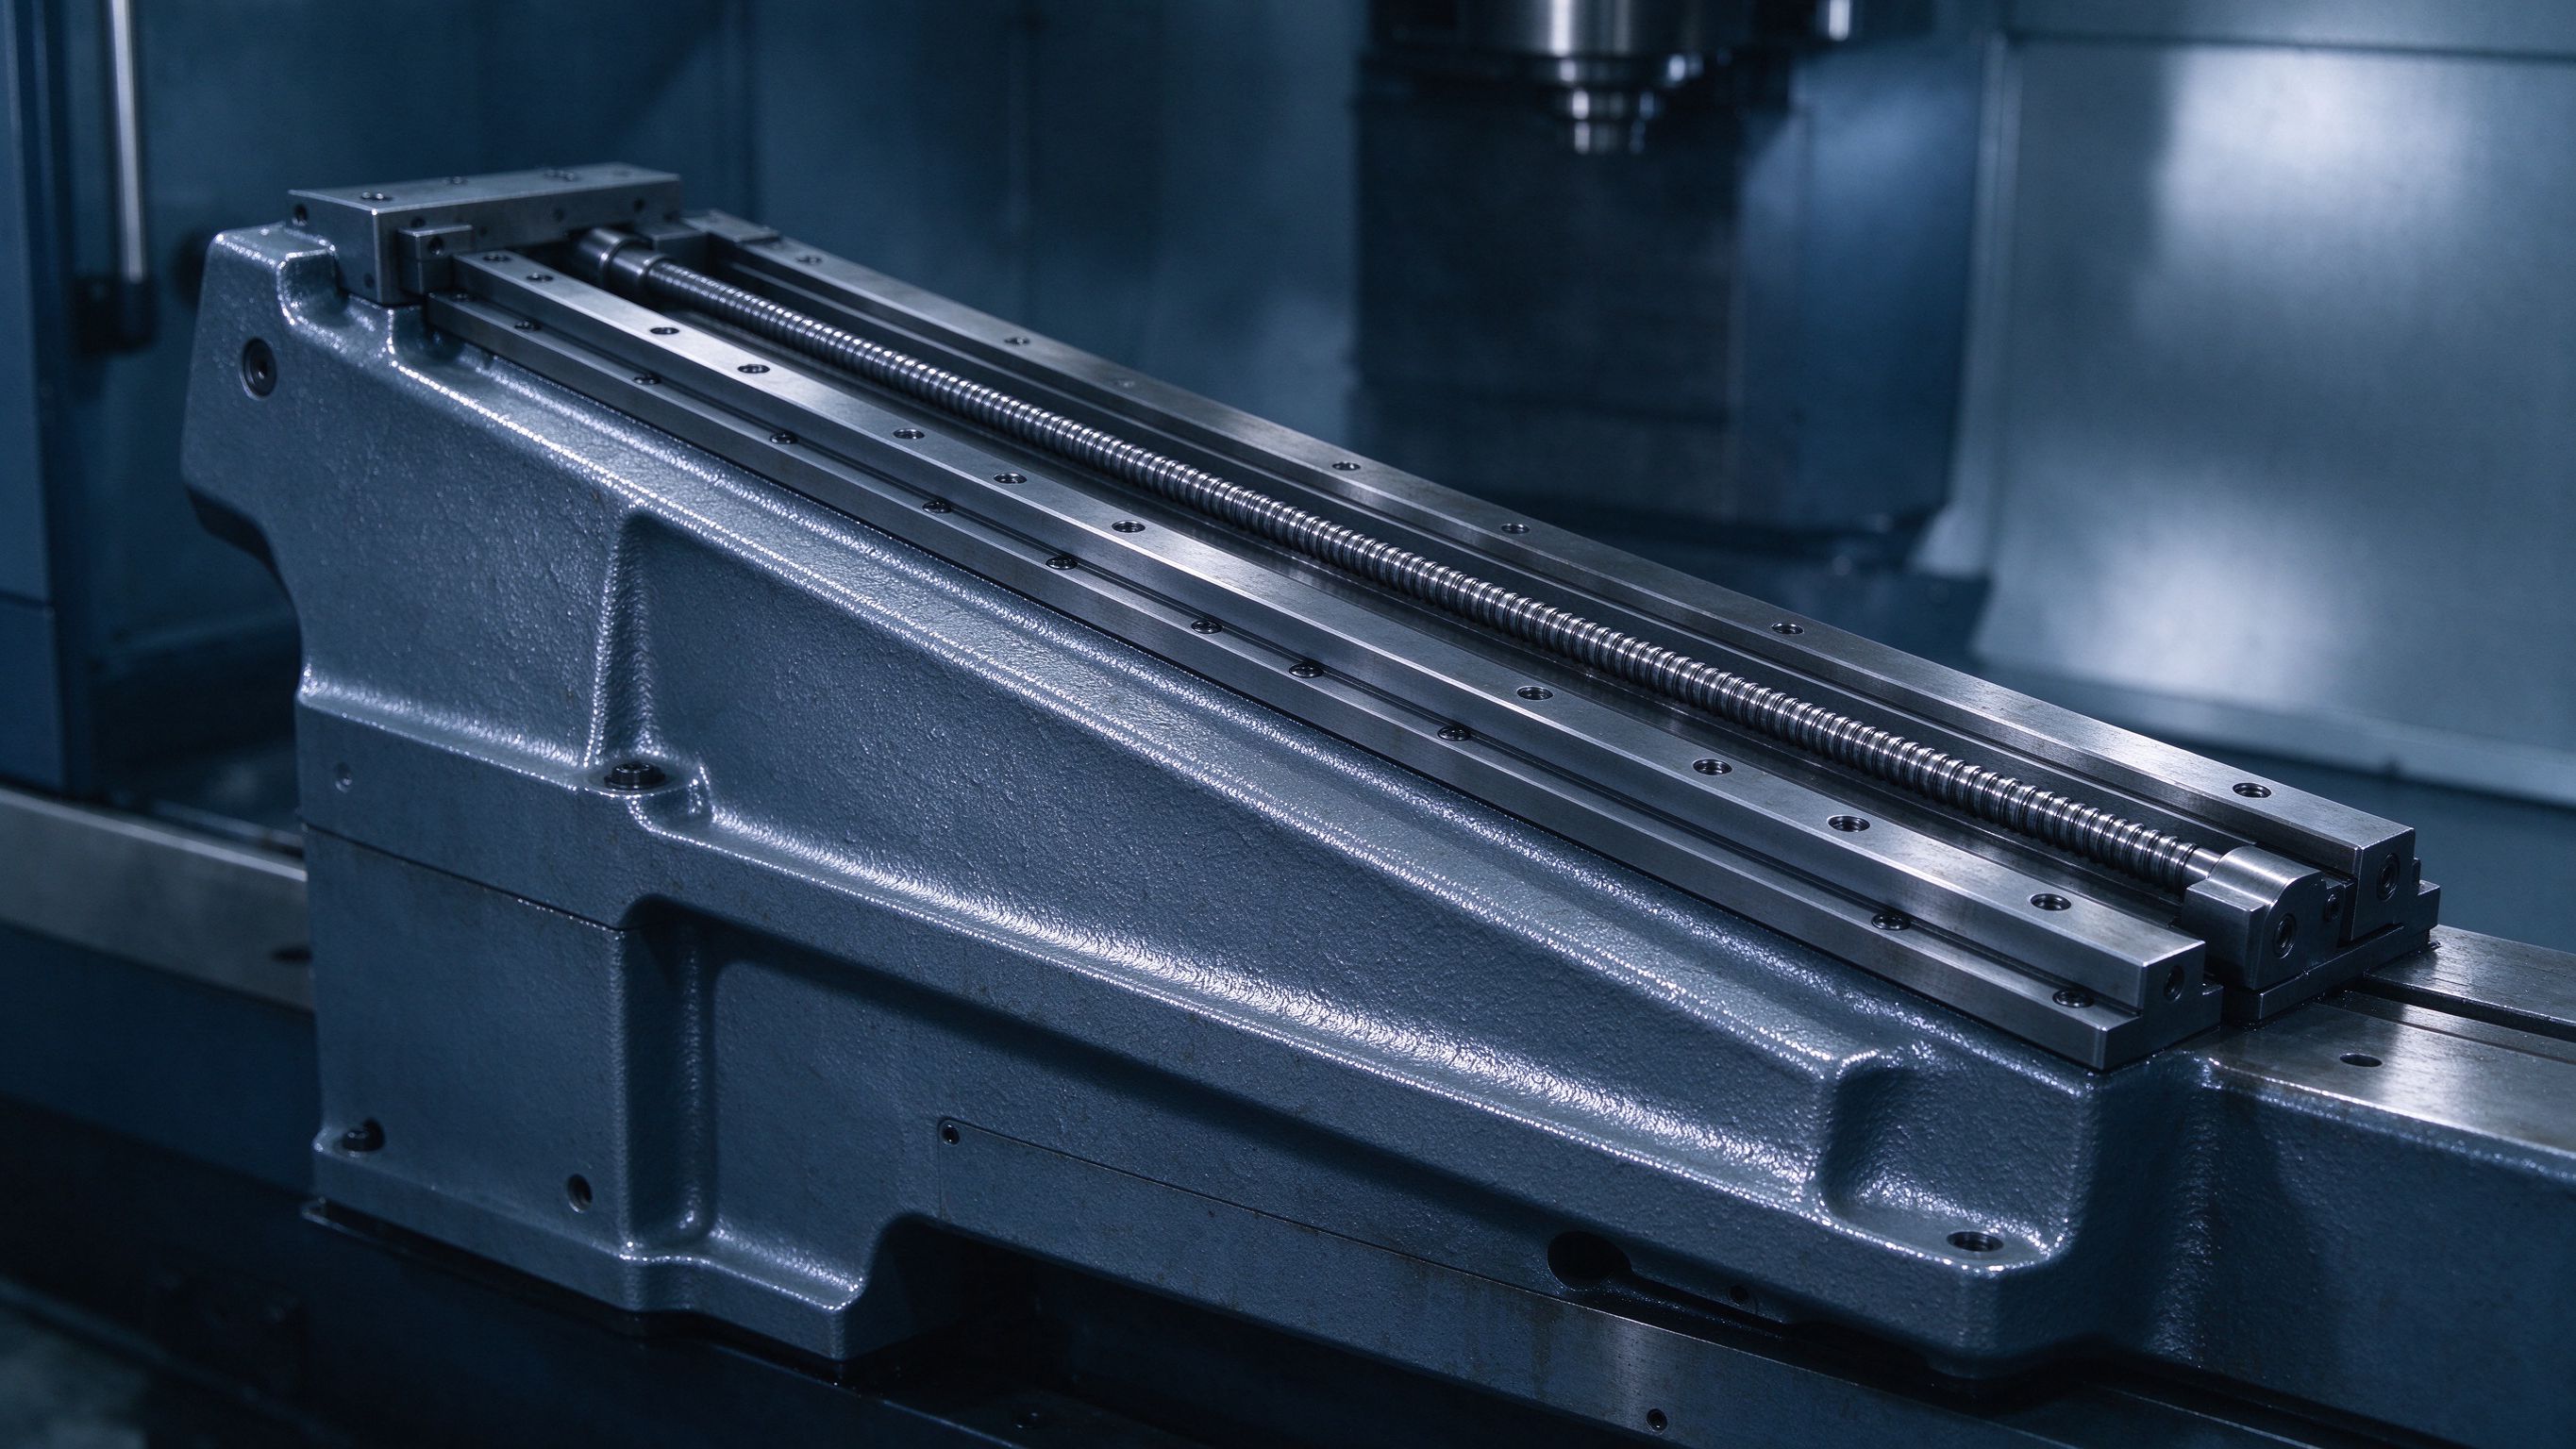
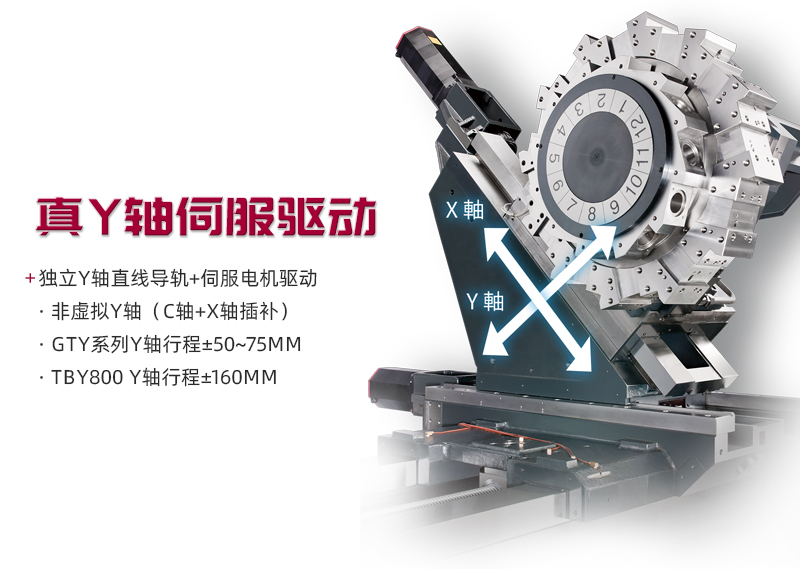
GTY系列采用拖板一体式真直Y轴,滑台为独立物理结构,由伺服电机和直线导轨驱动,非C轴与X轴插补的虚拟轴。加工时Y轴偏移到偏心位置并锁紧,C轴分度定位,动力刀塔完成偏心孔的钻削或偏心轮廓的铣削。偏心距精度可控制在±0.01mm量级,且批量加工中由机床坐标保证,不依赖人工找正。
需要说明的是,市面上部分低价机型采用“虚拟Y轴”(C+X轴插补),没有物理滑台支撑,在钢件重切削或较大偏心量场景下,刚性不足会导致让刀和轮廓失真。GTY的适用性建立在物理真Y轴的基础上,这是偏心特征加工能够稳定兑现的前提。
二、 多边形与曲面轮廓:三轴联动的适用边界
六角接头、四方传动轴等多边形零件,传统工艺用车床车外圆,再上铣床配合分度头逐面铣削。分度头的角度误差和多次装夹的接刀痕,影响对边尺寸一致性和表面质量。
GTY的X-Y-C三轴联动(极坐标插补)可沿多边形包络线连续走刀,一次成型。对边尺寸精度由插补运算和伺服跟随精度保证,四角/六角过渡平滑,无接刀痕。凸轮类零件的非圆轮廓,同样通过C+X+Y插补按曲线轨迹铣削,轮廓精度可达±0.005mm量级。
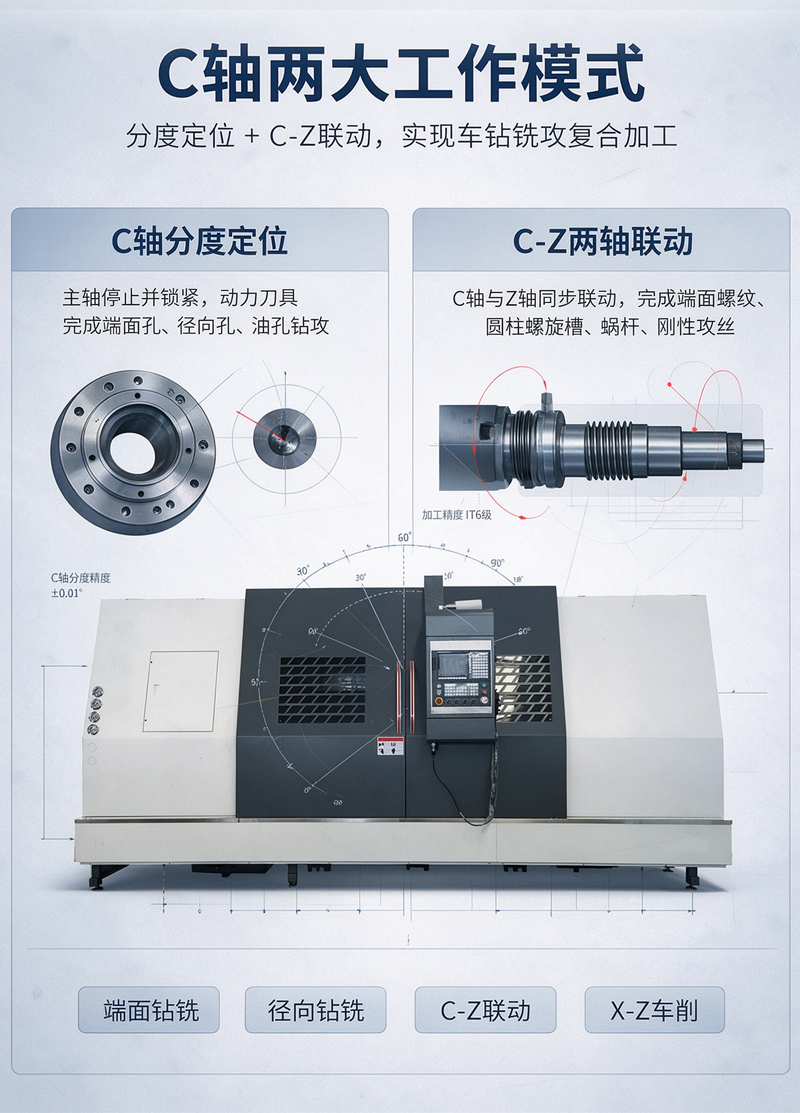
适用条件:这类联动加工对C轴精度有要求。GTY系列标配C轴分度,联动插补场景需确认C轴精度等级(高精度C轴通常要求±0.005°以上,配合磁环编码器或光栅)。如果工件只有分度定位需求(如端面均布孔),普通C轴即可满足,不必为联动精度支付额外成本。
三、 径向特征:一次装夹的角度一致性
带径向横孔或侧面键槽的轴类件,传统工艺在车削后转加工中心,二次装夹找正的角度偏差,会导致径向孔与轴线的角度关系不稳定。批量装配时,孔位角度散差直接影响互换性。
GTY在一次装夹中完成车外圆和径向特征加工。C轴分度到指定角度并锁紧,径向动力刀座装钻头或铣刀,沿X轴进给完成径向孔钻削或键槽铣削。角度位置由C轴分度精度保证,批量加工中一致性好,无需二次找正。
四、 硬件底座:适用性的兑现条件
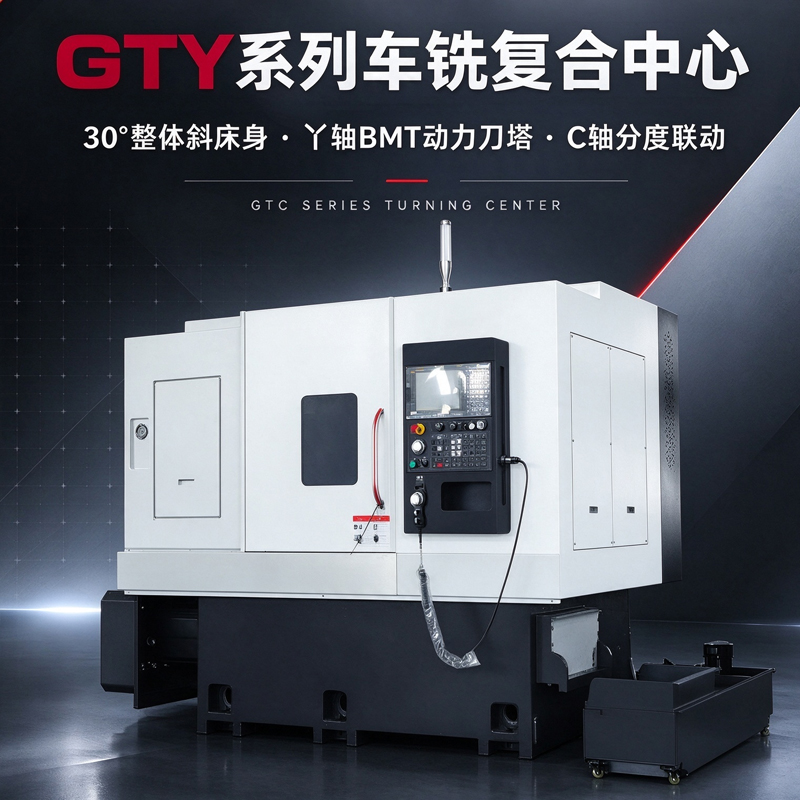
GTY的加工适用性,依赖硬件配置的支撑。以山东高德数控(GOLDCNC)的GTY系列为例:
- 床身:30°整体铸造斜床身,床身与底座一体成型,经自然时效与人工热时效双重处理,重切削时抗振性好
- Y轴:拖板一体式物理滑台,BMT55刀塔Y轴行程±50mm,BMT65刀塔±75mm
- 刀塔:BMT55/65动力刀塔,螺栓固定接口,动力刀具3.7-5.5kW,转速4000rpm
- 丝杠与线轨:台湾上银P3级研磨滚珠丝杠,滚柱线轨,长期运行精度稳定
- 精度检测:遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,附独立检测报告,机身编号对应
其中,Y轴物理滑台和BMT刀塔的刚性,决定了偏心轮廓和多边形加工的实际精度;C轴的分度与联动精度,决定了角度特征和曲面轮廓的一致性。这三项配置是GTY适用性能够兑现的硬件基础。
五、 选型边界:什么情况不适用GTY
- 纯回转无铣削特征:光轴、螺栓、普通管接头,选GTC纯车削中心,刚性好、成本低,上Y轴属于冗余配置
- 仅对中钻孔攻丝,无偏心:法兰盘端面均布孔、径向对中孔,选GTM动力刀塔车削中心,C轴分度+BMT刀塔即可完成,性价比更高
- 无回转特征的箱体/板件:车铣复合的主轴无法夹持方块件,应选立式加工中心(VMC系列)
- 两端均需加工的高同轴度轴类:如果两端都有工序且同轴度要求严,评估GDS双主轴车铣复合,正副主轴对接免翻面
GTY的适用性集中在“回转体+偏心/多边形/异形特征”的交叉地带。选型时按工件图纸的偏心量和轮廓特征对号入座,不为用不上的Y轴多付费用。拿不准工件是否适合GTY,可带上毛坯到山东滕州厂区实地试切,用真实切削数据验证设备匹配度。
常见问答(FAQ)
Q:GTY的Y轴和虚拟Y轴,加工偏心件时差距有多大?
A:虚拟Y轴靠C轴和X轴插补,没有物理滑台支撑,切削力较大时容易让刀,偏心轮廓精度不稳定。GTY的拖板一体式真直Y轴有独立伺服电机和导轨滑台,刚性强,偏心距精度稳定在±0.01mm量级。干钢件或较大偏心量时,差距尤其明显。
Q:加工六角接头,GTY和GTM怎么选?
A:看六角截面的精度要求。如果对边尺寸公差宽松、表面要求一般,GTM用C轴分度逐面铣也能做,只是效率略低且四角有轻微接刀痕。要求表面光滑、尺寸严苛,或需要重切削,选GTY三轴联动一次成型。
Q:GTY加工偏心件,C轴需要选高精度吗?
A:看加工方式。如果偏心特征只是Y轴偏移定位后钻孔(分度锁紧,C轴不参与插补),普通C轴够用。如果涉及凸轮轮廓、非圆曲面等C+X+Y联动加工,需要高精度C轴(±0.005°以上)。按工件特征选,不按数字大小选。
Q:GTY能加工两端都有特征的轴吗?
A:单主轴GTY加工完一端后需要翻面装夹,二次装夹会引入基准误差。如果两端都有工序且同轴度要求高,建议评估GDS双主轴机型,正副主轴对接,两端一次装夹完成。
相关产品推荐:GTY-L车铣复合中心、GTY-H车铣复合中心、GTM动力刀塔车削中心


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们