车铣复合选型清单:C轴、动力刀塔、行程怎么定
车铣复合选型清单:C轴、动力刀、行程怎么定
导读:
车铣复合的配置过剩,往往比配置不足更烧钱。C轴精度、动力刀塔规格、行程大小,这三项决定了设备价格的台阶,也决定了买回去是“刚好够用”还是“长期闲置”。定档逻辑应回归工件本身:C轴按是否需要联动来定,动力刀塔按铣削负荷和接口来定,行程按工件尺寸上限加余量反推。
三项各留合理余量即可,多花在“可能用得上”的功能上的钱,不如投到夹具、刀具和工艺优化上。
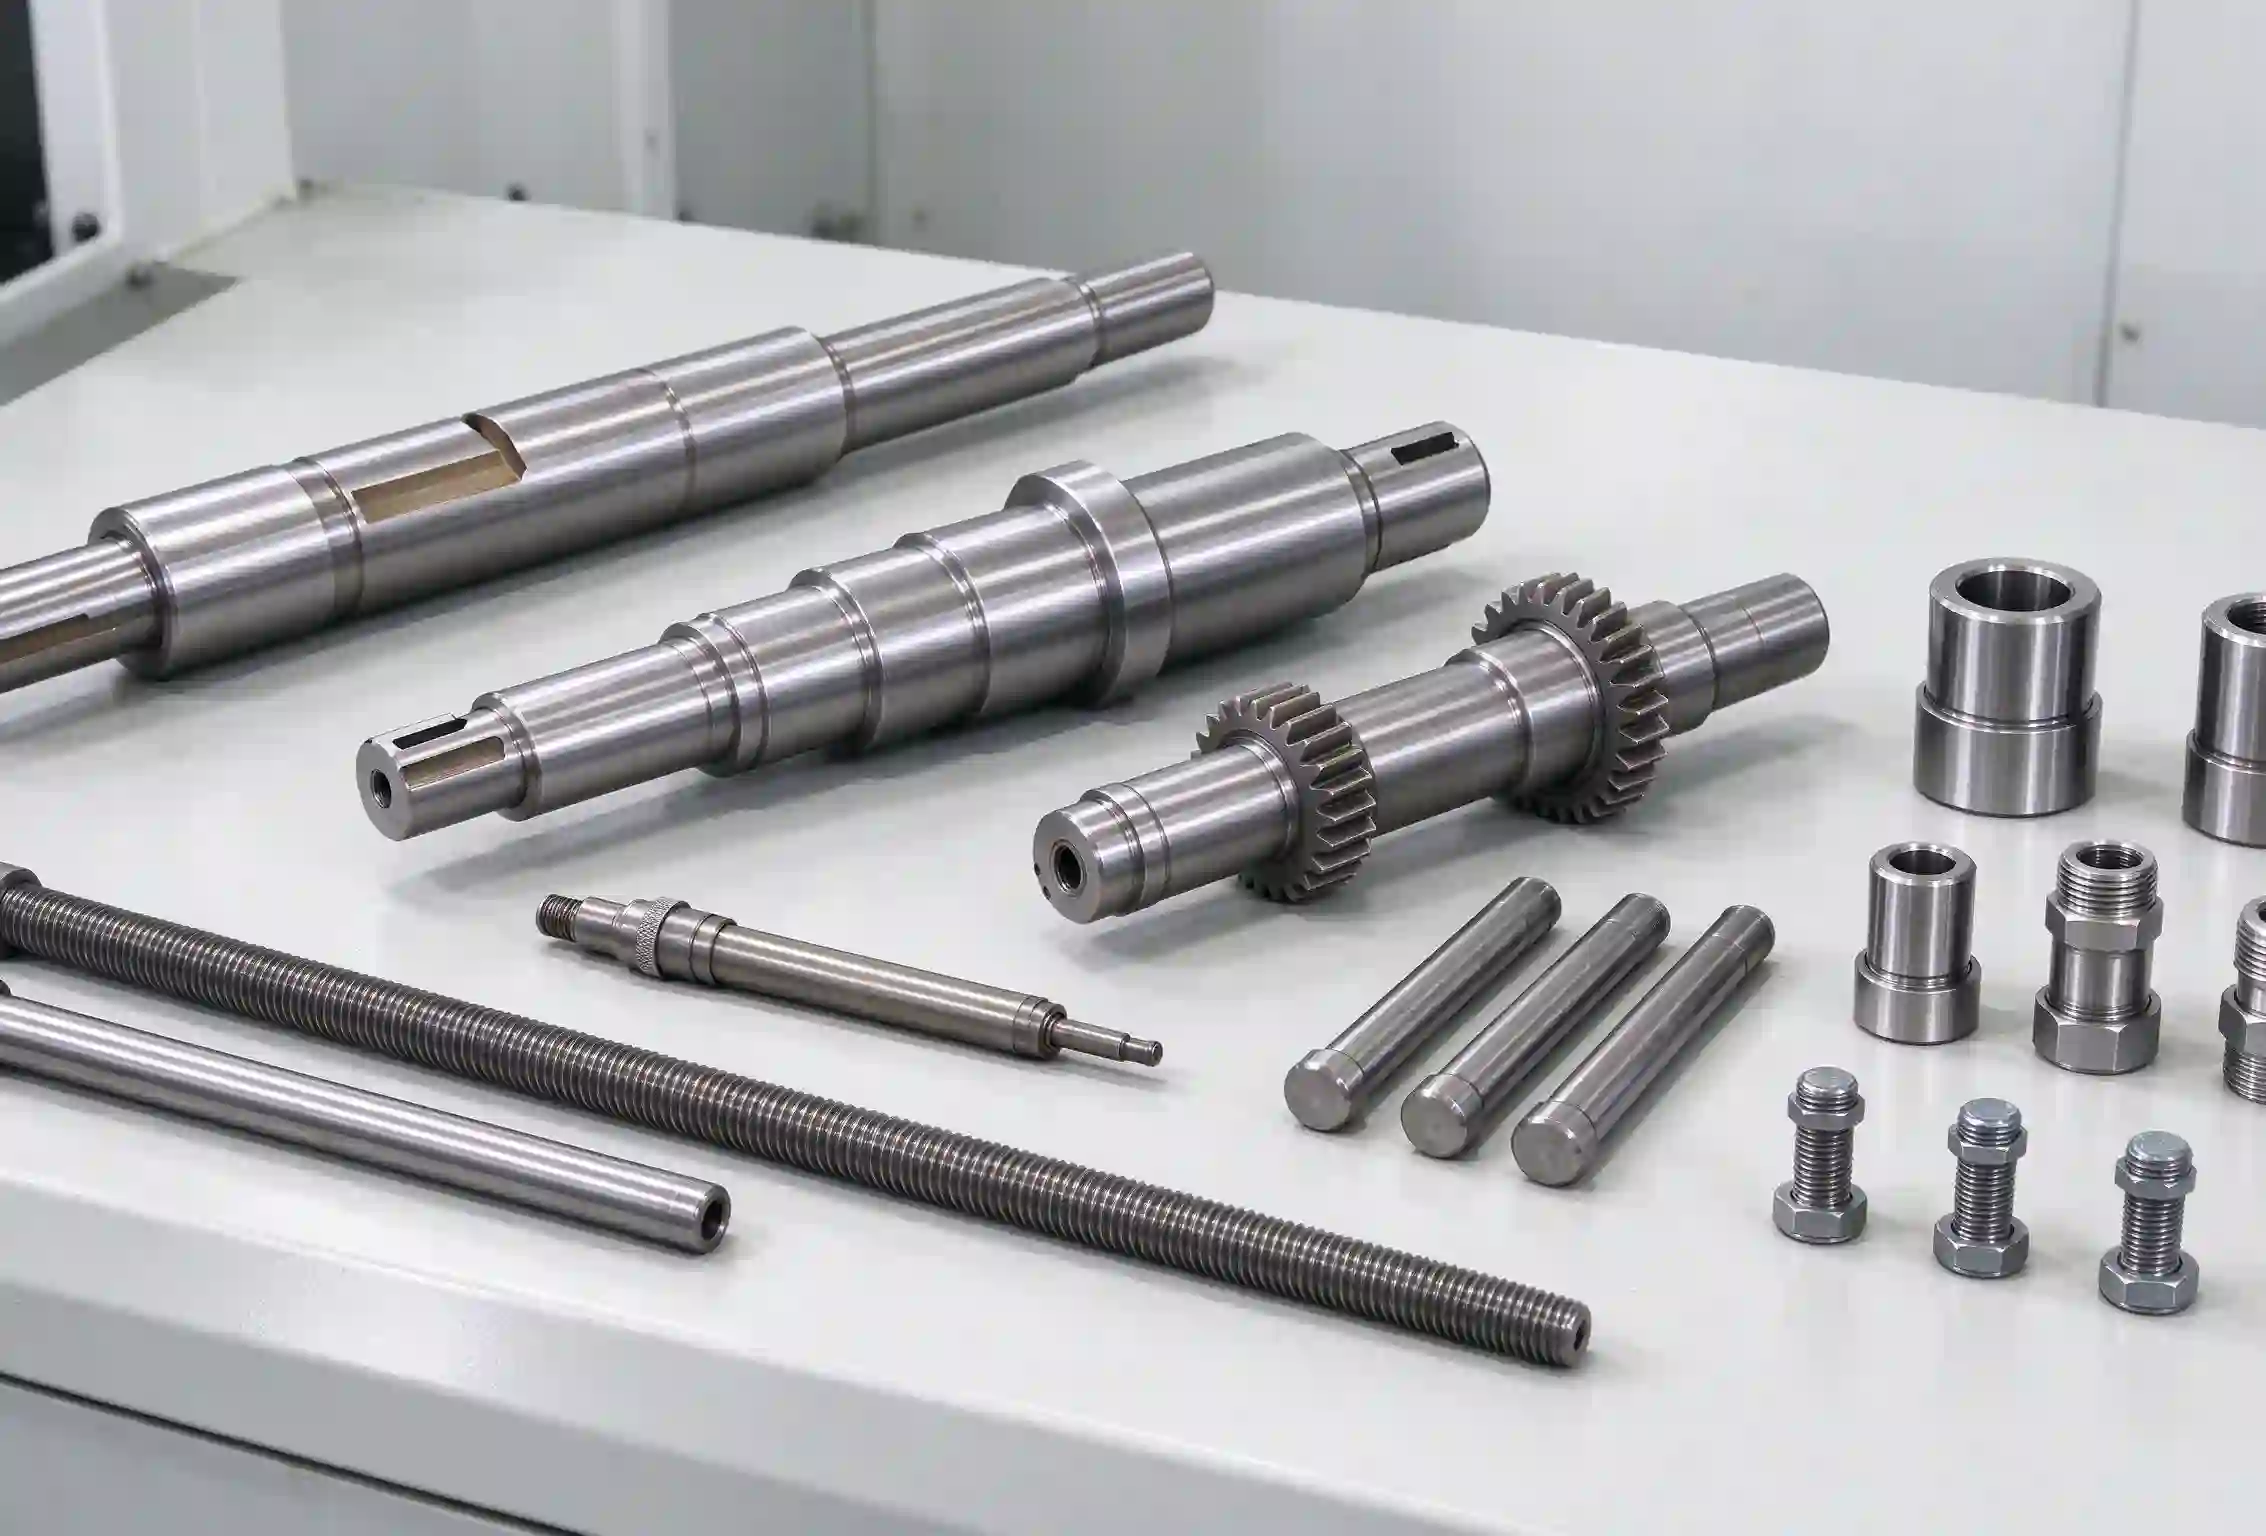
三项核心配置定档速查表
| 配置项 | 定档依据 | 不过剩的底线 | 过剩的信号 |
|---|---|---|---|
| C轴精度 | 工件特征是否需要C轴与X/Y轴实时联动 | 只做分度打孔、铣扁、键槽 → 普通C轴(±0.01°) | 常年只做分度定位,却选了高精度C轴(±0.005°以上) |
| 动力刀塔 | 有无铣削需求、铣削负荷大小、材质硬度 | 无铣削 → 伺服刀塔;对中轻铣 → BMT55;钢件重切削 → BMT65 | 只打几个小孔,却上了BMT65或带Y轴的刀塔总成 |
| 行程 | 工件尺寸上限加夹具和走刀余量 | 工件尺寸落在行程的60%-80%,留出装夹和走刀空间 | 工件500mm,硬上1.2米行程机型,空行程吃掉节拍 |
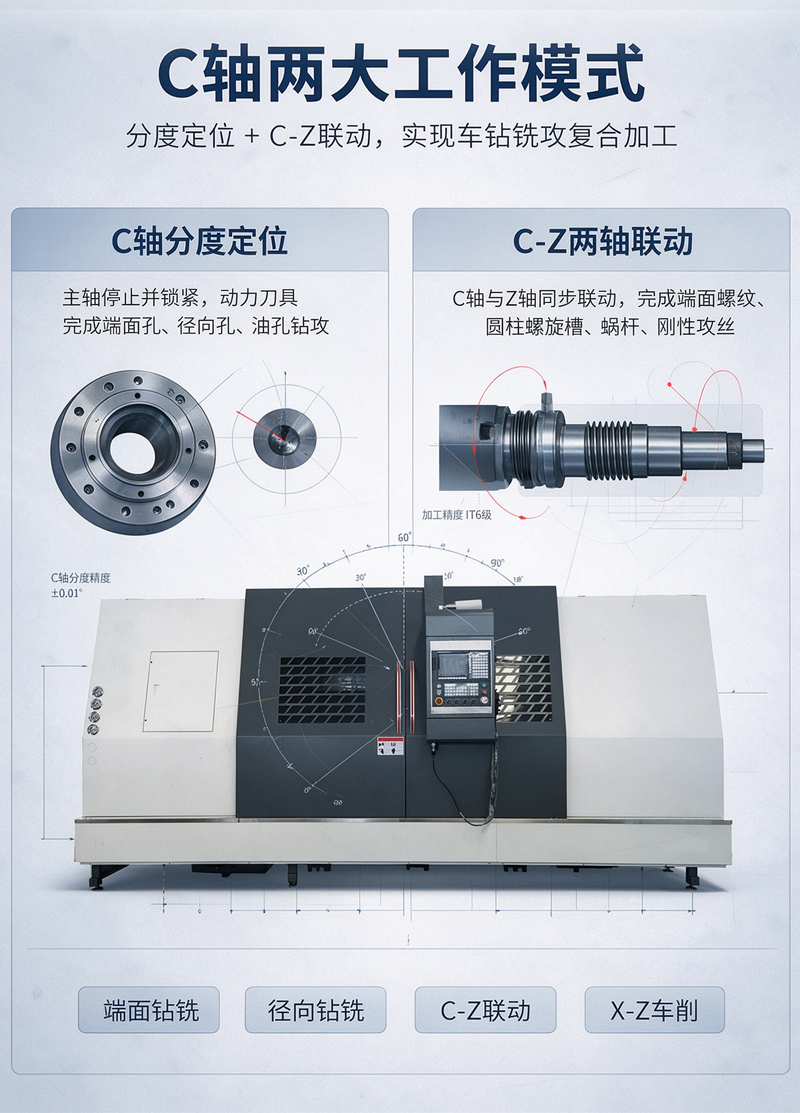
一、 C轴怎么定:先问“要不要联动”
C轴分两档,差价通常在两到五万元,定档依据不是精度数字越大越好,而是工件特征需不需要C轴参与插补。
普通C轴(±0.01°):分度定位够用
工件转到指定角度后锁死,动力刀塔完成端面打孔、径向钻孔、铣键槽、铣扁位。C轴不参与X/Y轴的实时插补,角度精度由分度锁紧机构保证。法兰盘、端盖、液压接头、带端面孔的轴类,大多数落在这个区间。
高精度C轴(±0.005°以上,配磁环编码器或光栅):联动插补需要
加工凸轮槽、多边形(六方/四方)、端面异形轮廓时,C轴必须与X/Y轴实时同步插补。精度不够,轮廓会出现棱角、接刀痕和过切。这类工件才需要高精度C轴。
判断方法:看图纸上有没有“非圆轮廓”或“多边形截面”。有,选高精度C轴;没有,普通C轴足够。只做分度定位却上高精度C轴,多花的钱买不到实际产出。
二、 动力刀塔怎么定:先问“铣削负荷有多大”
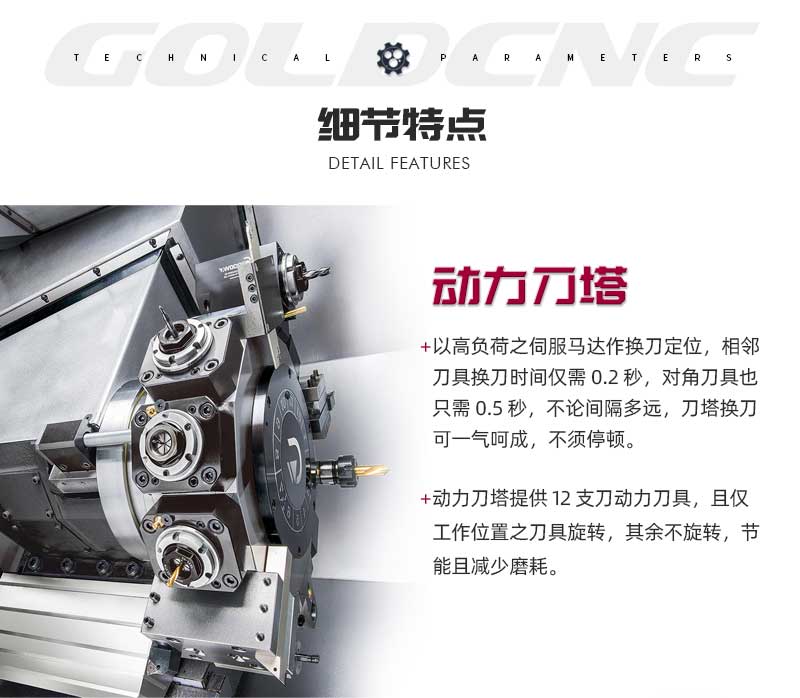
动力刀塔分三档,差价从几千到几万不等,定档依据是铣削需求和材质硬度。
无动力刀塔(伺服刀塔):纯车削选它
只装固定车刀、钻头、丝锥,做外圆、内孔、螺纹、切槽。工件没有铣削需求,选GTC纯车削中心,刚性好、价格低,是走量纯车件的优解。上动力刀塔属于冗余投资。
BMT55动力刀塔:对中钻铣的主力
螺栓固定,刚性好于VDI插拔接口,动力扭矩50-80N·m。适合铝件、中小钢件的端面/径向钻铣攻丝。GTM系列标配BMT55,覆盖大多数对中加工需求。
BMT65动力刀塔:钢件重切削才需要
扭矩80-120N·m,适合钢件重切削、大直径铣刀、较深的槽。工件材质以合金钢、不锈钢为主,或者铣削量大,BMT65的刚性储备才够用。如果只是打几个小孔、铣个浅槽,BMT55完全胜任。
判断方法:先看有没有铣削需求,没有选GTC。有铣削但以铝件、小孔、轻铣为主,BMT55够用。干钢件重切削、铣削量大,再上BMT65。不要因为“以后可能铣大件”提前上BMT65,差价不如等订单明确了再升级。
三、 行程怎么定:按工件上限反推,不按“以后可能”
行程分X轴(径向)和Z轴(轴向),选型依据是主力工件的尺寸上限,而不是偶尔接一件超规格订单。
X轴行程:覆盖回转直径上限加余量
工件直径Φ300mm,X轴行程留出350mm左右即可,保证刀具和夹具不干涉。为偶尔一件Φ500mm的工件把X轴拉到极限,日常空行程长、占地大、耗电高,回本周期反而拉长。
Z轴行程:覆盖加工长度上限加夹持和退刀空间
工件长500mm,Z轴行程600-700mm够用。长度超过800mm的工件,再评估大Z轴机型。分段加工会引入接刀痕和二次找正误差,如果超长件是常态,选Z轴覆盖的机型;如果是偶发订单,外协或分段加工可以接受。
判断方法:取过去半年90%以上工件的尺寸上限,加10%-20%余量,反推行程。为10%的极端件把行程拉满,设备日常利用率反而下降。
四、 三种常见的“过剩配置”
- 无偏心需求却上了Y轴:GTY真Y轴系列比GTM贵三到五万。工件全是对中孔、键槽、端面孔,Y轴常年不动,这笔钱纯属闲置。
- 只做分度定位却配了高精度C轴:高精度C轴贵两到五万,但分度打孔、铣扁的精度由锁紧机构保证,普通C轴完全够用。
- 小件工厂买了大行程机型:工件400mm以内,却买了X轴1.2米的机型。空行程长、节拍慢,折旧摊到小件上,单件成本反而更高。
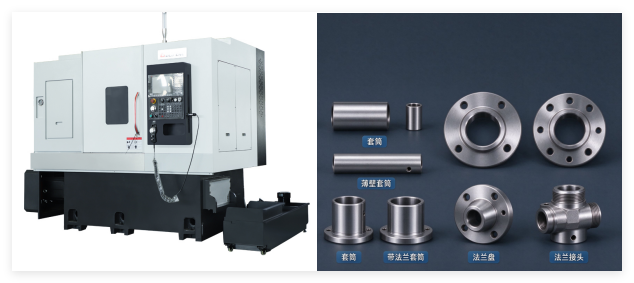
五、 按工件特征对号入座的配置逻辑
| 工件特征 | C轴 | 动力刀塔 | 推荐机型方向 |
|---|---|---|---|
| 纯外圆、螺纹、切槽,无铣削 | 无 | 伺服刀塔(无动力) | GTC纯车削中心 |
| 端面/径向对中钻孔、攻丝、铣键槽 | 普通C轴(±0.01°) | BMT55(铝件/中小钢件)或BMT65(钢件重切削) | GTM动力刀塔车削中心 |
| 偏心孔、凸轮、多边形、曲面轮廓 | 高精度C轴(±0.005°以上) | Y轴BMT55或BMT65 | GTY真Y轴车铣复合 |
| 两端均需加工,同轴度要求高 | 普通或高精度按需 | BMT55/65 | GDS双主轴车铣复合 |
六、 落地建议:拿图纸对配置,不拿预算套配置
选车铣复合的正确顺序是:先列工件清单(尺寸上限、材质、有无偏心/多边形/端面孔),再按特征定C轴、刀塔和行程,再谈价格。反过来,先定预算再往上套配置,很容易买到“功能齐全但用不上”的设备。
山东高德数控(GOLDCNC)的产品矩阵按此逻辑划分:纯车选GTC,对中钻铣选GTM(BMT55/65),偏心异形选GTY(真Y轴物理滑台),两端加工选GDS(双主轴对接)。选型时技术团队按工件图纸判断是否需要Y轴、C轴精度档位和刀塔规格,不向无铣削需求的客户推销动力刀塔,也不向无偏心需求的客户推销Y轴。
拿不准配置怎么定,带上典型工件毛坯到山东滕州厂区,用实机试切验证节拍和精度,用真实数据确认配置是否匹配。
常见问答(FAQ)
Q:C轴分度精度±0.01°和±0.005°,实际加工差距有多大?
A:分度定位场景(打孔、铣扁、键槽)差距不明显,锁紧后角度由端齿盘保证。联动插补场景(凸轮槽、多边形)差距明显,精度不够会导致轮廓棱角和接刀痕。按是否联动来选,不按数字大小来选。
Q:BMT55和BMT65,价格差多少?
A:同规格下差价通常在几千到一两万。BMT65的扭矩和刚性储备更高,适合钢件重切削。以铝件或轻铣为主,BMT55够用,差价可以投到刀具和夹具上。
Q:工件长度偶尔超过Z轴行程,能不能分段加工?
A:可以,但分段加工会引入接刀痕和二次找正误差,对长孔位置度和直线度有影响。超长件是偶发订单,外协或分段加工可以接受;是常态,选Z轴行程覆盖的机型。
Q:没有偏心需求,买GTM还是GTY?
A:工件全是对中孔、键槽、端面孔,没有偏离主轴中心的特征,选GTM(BMT动力刀塔+C轴分度)即可,性价比更高。有偏心孔、凸轮、多边形,才需要上GTY真Y轴。
相关产品推荐:GTC车削中心、GTM动力刀塔车削中心、GTY车铣复合中心、GDS双主轴车铣复合


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们