从工序集中化看车铣复合的适用场景与投资逻辑
从工序集中化看车铣复合的适用场景与投资逻辑
导读:
车铣复合机床的核心价值,并非单纯“功能多”,而是通过工序集中化,将原本分散在车床、铣床、钻床上的多道工序,压缩到一次装夹中闭环完成。这种集中化直接消除了二次装夹误差、跨设备流转等待以及半成品库存,从而大幅提升批量加工的尺寸一致性与交付效率。评估其投资逻辑,需紧扣“流转节约、人工缩减、废品率下降”三个核心变量,并严格界定适用边界——只买需要的复合功能,不为用不上的冗余买单。
工序集中化:痛点与解法对比
| 对比维度 | 传统分散工序(车+铣+钻) | 车铣复合(工序集中化) |
|---|---|---|
| 装夹次数 | 2-3次,反复找正基准 | 1次装夹,基准贯穿始终 |
| 精度保障 | 同轴度、位置度受二次装夹影响大 | 孔系位置度由机床坐标直接保证 |
| 生产流转 | 跨设备排队,半成品库存高 | 单机闭环,下料即成品 |
| 人工干预 | 多台设备多人操作,搬运频繁 | 一人一机,减少搬运与等待 |
一、 适用场景:工序集中化能解决什么问题?
工序集中化并非万能,其适用性需严格按工件特征匹配:
1. 带端面孔/侧孔的回转盘套件(匹配:GTM动力刀塔)
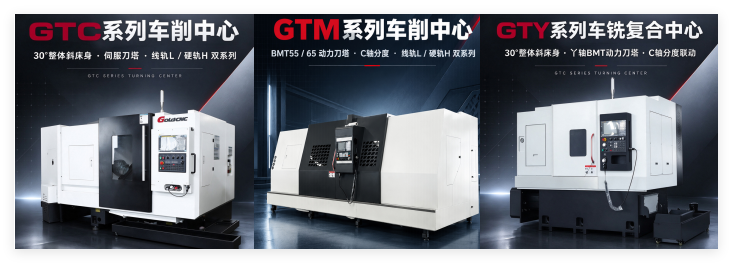
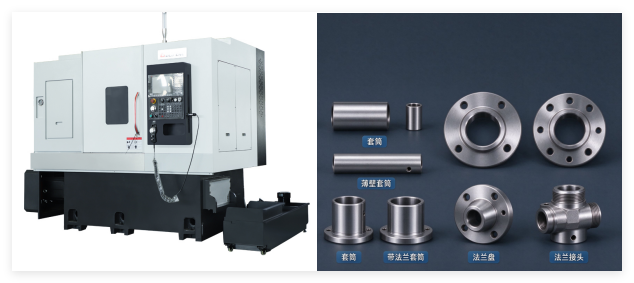
法兰盘、电机端盖、液压接头等工件,不仅需要车外圆,还需在端面或侧面打孔攻丝。传统工艺需转序钻床。GTM系列通过C轴分度+动力刀塔,在车削后直接换动力刀具完成钻孔,一次成型,适合多品种中小批量生产。
2. 带偏心/多边形特征的异形件(匹配:GTY真Y轴)
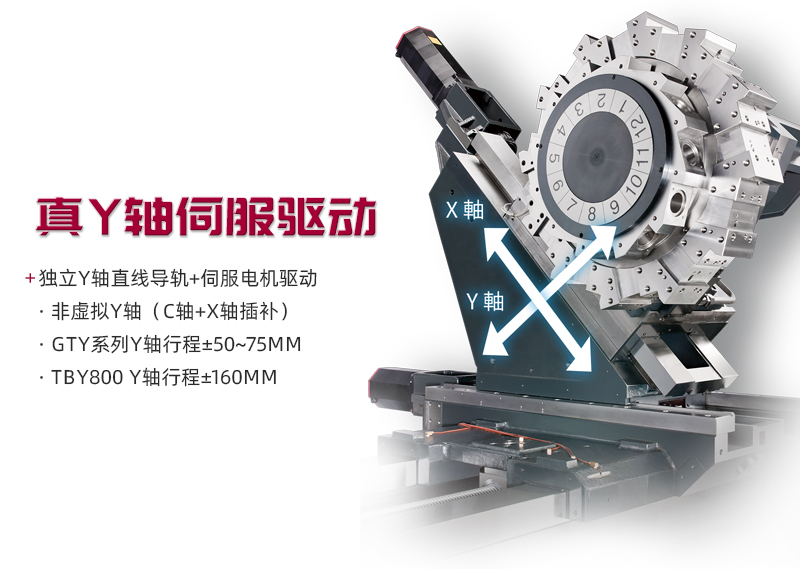
偏心轴、凸轮、六角接头等,偏离主轴中心的特征在普通车床上无法加工。GTY系列搭载物理真直Y轴滑台与C轴联动,利用极坐标插补一刀铣出多边形,偏心孔一次成型,彻底免除二次装夹的基准误差。
3. 两端均需加工的高同轴度轴类(匹配:GDS双主轴)
新能源电机轴、长液压阀芯,两端都有轴承位。单主轴掉头装夹极易偏心。GDS系列采用正副主轴无缝对接,一次装夹完成两端切削,同轴度可稳定控制在0.005mm以内,配合送料机可实现无人化生产。
4. 纯车削且无铣削需求(匹配:GTC纯车削)
如果工件仅有外圆、内孔、螺纹,无任何偏心或端面孔,切不可盲目上复合机。复杂的刀塔结构会削弱刚性,增加成本。GTC系列伺服刀塔刚性好、换刀快,是纯车走量件的解法。
二、 投资逻辑:如何算清这笔账?
车铣复合比同规格纯车床贵出数万元,回本周期不能套用固定公式,需按车间实际数据测算:
- 流转节约:原本跨设备流转的搬运、排队时间,转化为直接产出。按机床小时费率计算,单件流转耗时每降一小时,年化收益即翻倍。
- 人工缩减:从“车工+铣工”两台机两人,缩减为“一人一机”。按年综合用工成本核算,一年可省下数万元。
- 废品下降:二次装夹导致的废品率通常在8%-15%,复合机一次成型可压至2%以下。对于高价值合金钢件,废品损失下降带来的利润尤为可观。
避坑提醒:如果车间常年只干纯车活,或者工件是纯箱体/板件(无回转特征),上复合机的投资回报将无从谈起。设备选型,必须紧扣主力工件的“工序集中化”需求。
三、 硬件底座:集中化加工的刚性保障
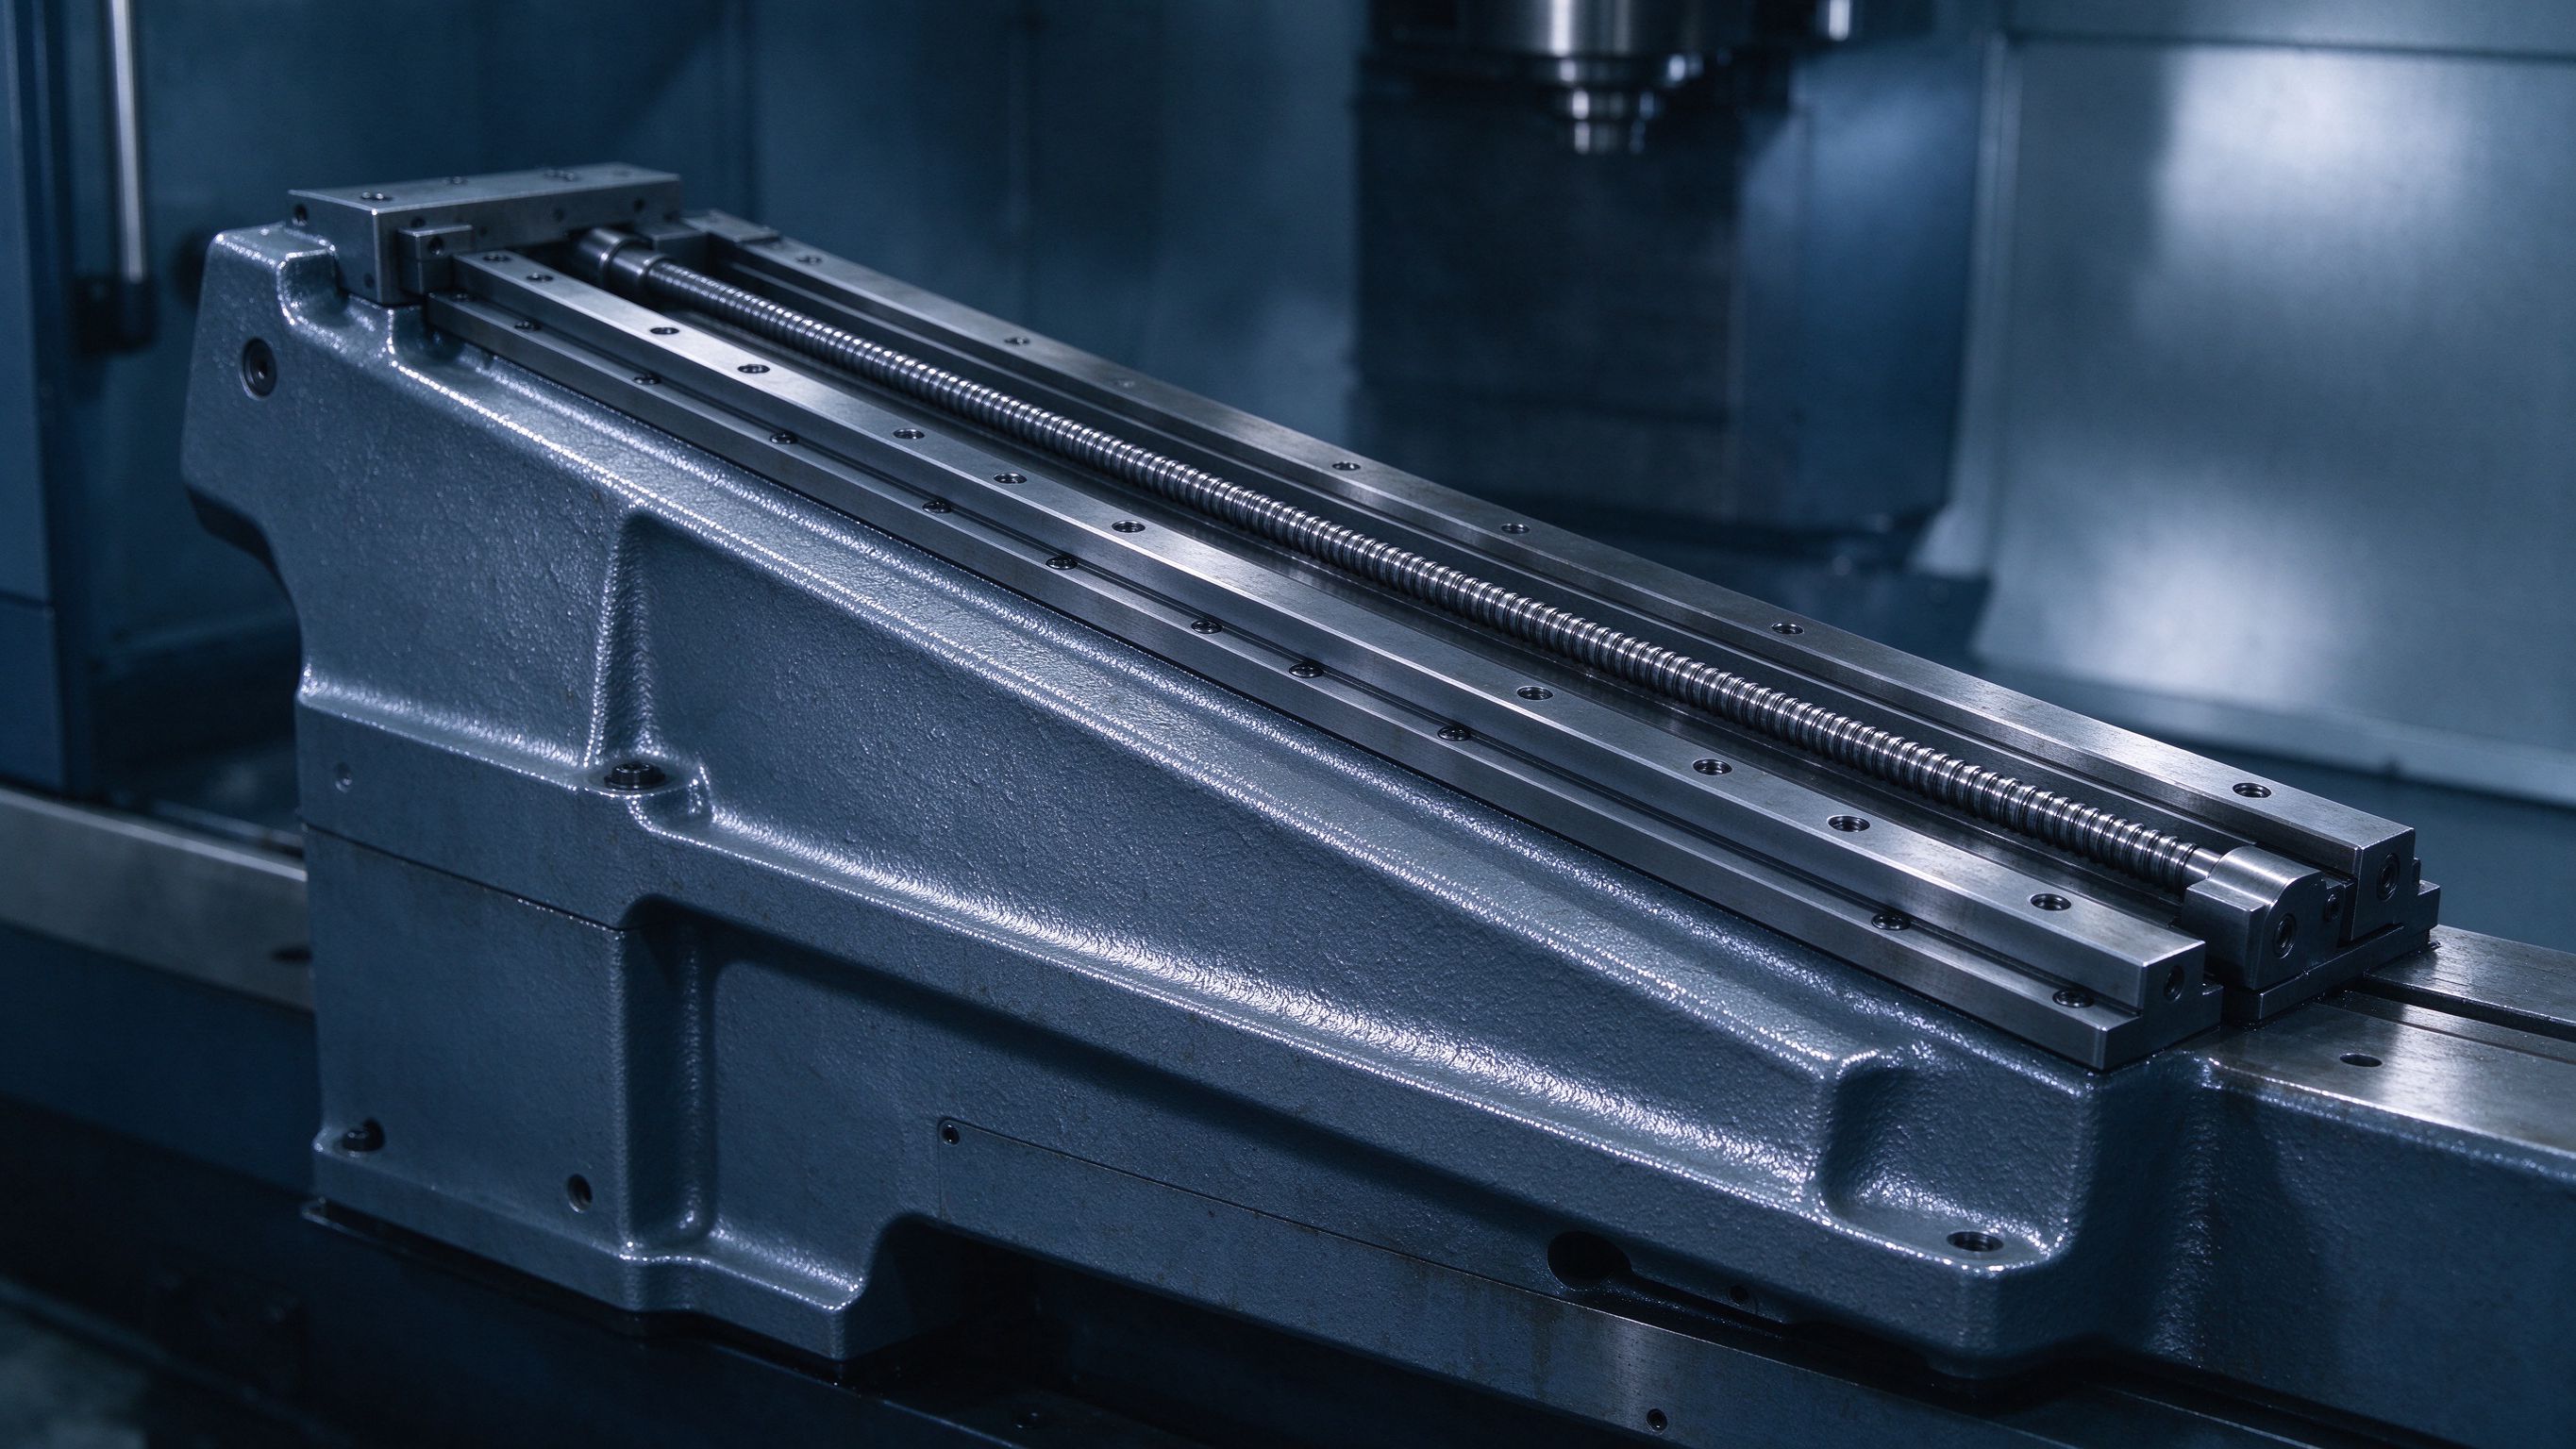
工序集中化意味着机床要同时承受车削的连续力和铣削的断续冲击。以山东高德数控(GOLDCNC)为例,其车铣复合全系采用30°整体铸造斜床身(底座与床身一体成型,双重时效处理),标配台湾上银P3级研磨丝杠与滚柱线轨。重切削时不发飘,C轴分度精度高。出厂遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,定位精度±0.005mm/300mm,确保复合加工下的精度有据可查。
投资车铣复合,本质是投资“工序整合能力”。拿不准您的工件是否适合集中化加工,可携带图纸与毛坯,至山东滕州厂区实地试切,用真实数据核算投资回报。
常见问答(FAQ)
Q:车铣复合能完全替代车床和加工中心吗?
A:不能。车铣复合主攻“回转体+多面特征”的工件;纯车削件用GTC效率更高,纯箱体/板件必须交由VMC加工中心。三者是互补关系。
Q:工序集中化后,编程难度是不是很大?
A:相比纯车床有所增加,但主流系统均支持对话式编程与CAM软件。高德在交付时提供典型工件的程序模板与上机培训,通常一两周即可掌握。
Q:如何判断工件是否需要上真Y轴?
A:看图纸有无偏心特征。端面均布孔、径向横孔属于对中加工,选GTM即可;若有偏心孔、凸轮、六角截面,必须上带物理滑台的GTY系列。
相关产品推荐:GTC车削中心、GTM动力刀塔车削中心、GTY车铣复合中心、GDS双主轴车铣复合


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们