车铣复合与数控车床、加工中心的优势区别
车铣复合与数控车床、加工中心的优势区别
导读:
数控车床、加工中心与车铣复合机床,并非简单的“谁替代谁”的关系,而是面向不同工艺边界的三类装备。数控车床专攻纯回转体车削,效率与刚性具有优势;加工中心擅长箱体、板件等非回转体的铣削与钻攻;而车铣复合机床的核心优势,在于将车削与铣削能力集成于一次装夹中,消除多工序流转带来的二次定位误差,特别适合“回转体+端面孔/侧键槽/偏心特征”的复杂零件。
选对设备的前提,是看清三者各自的能力边界与适用场景。
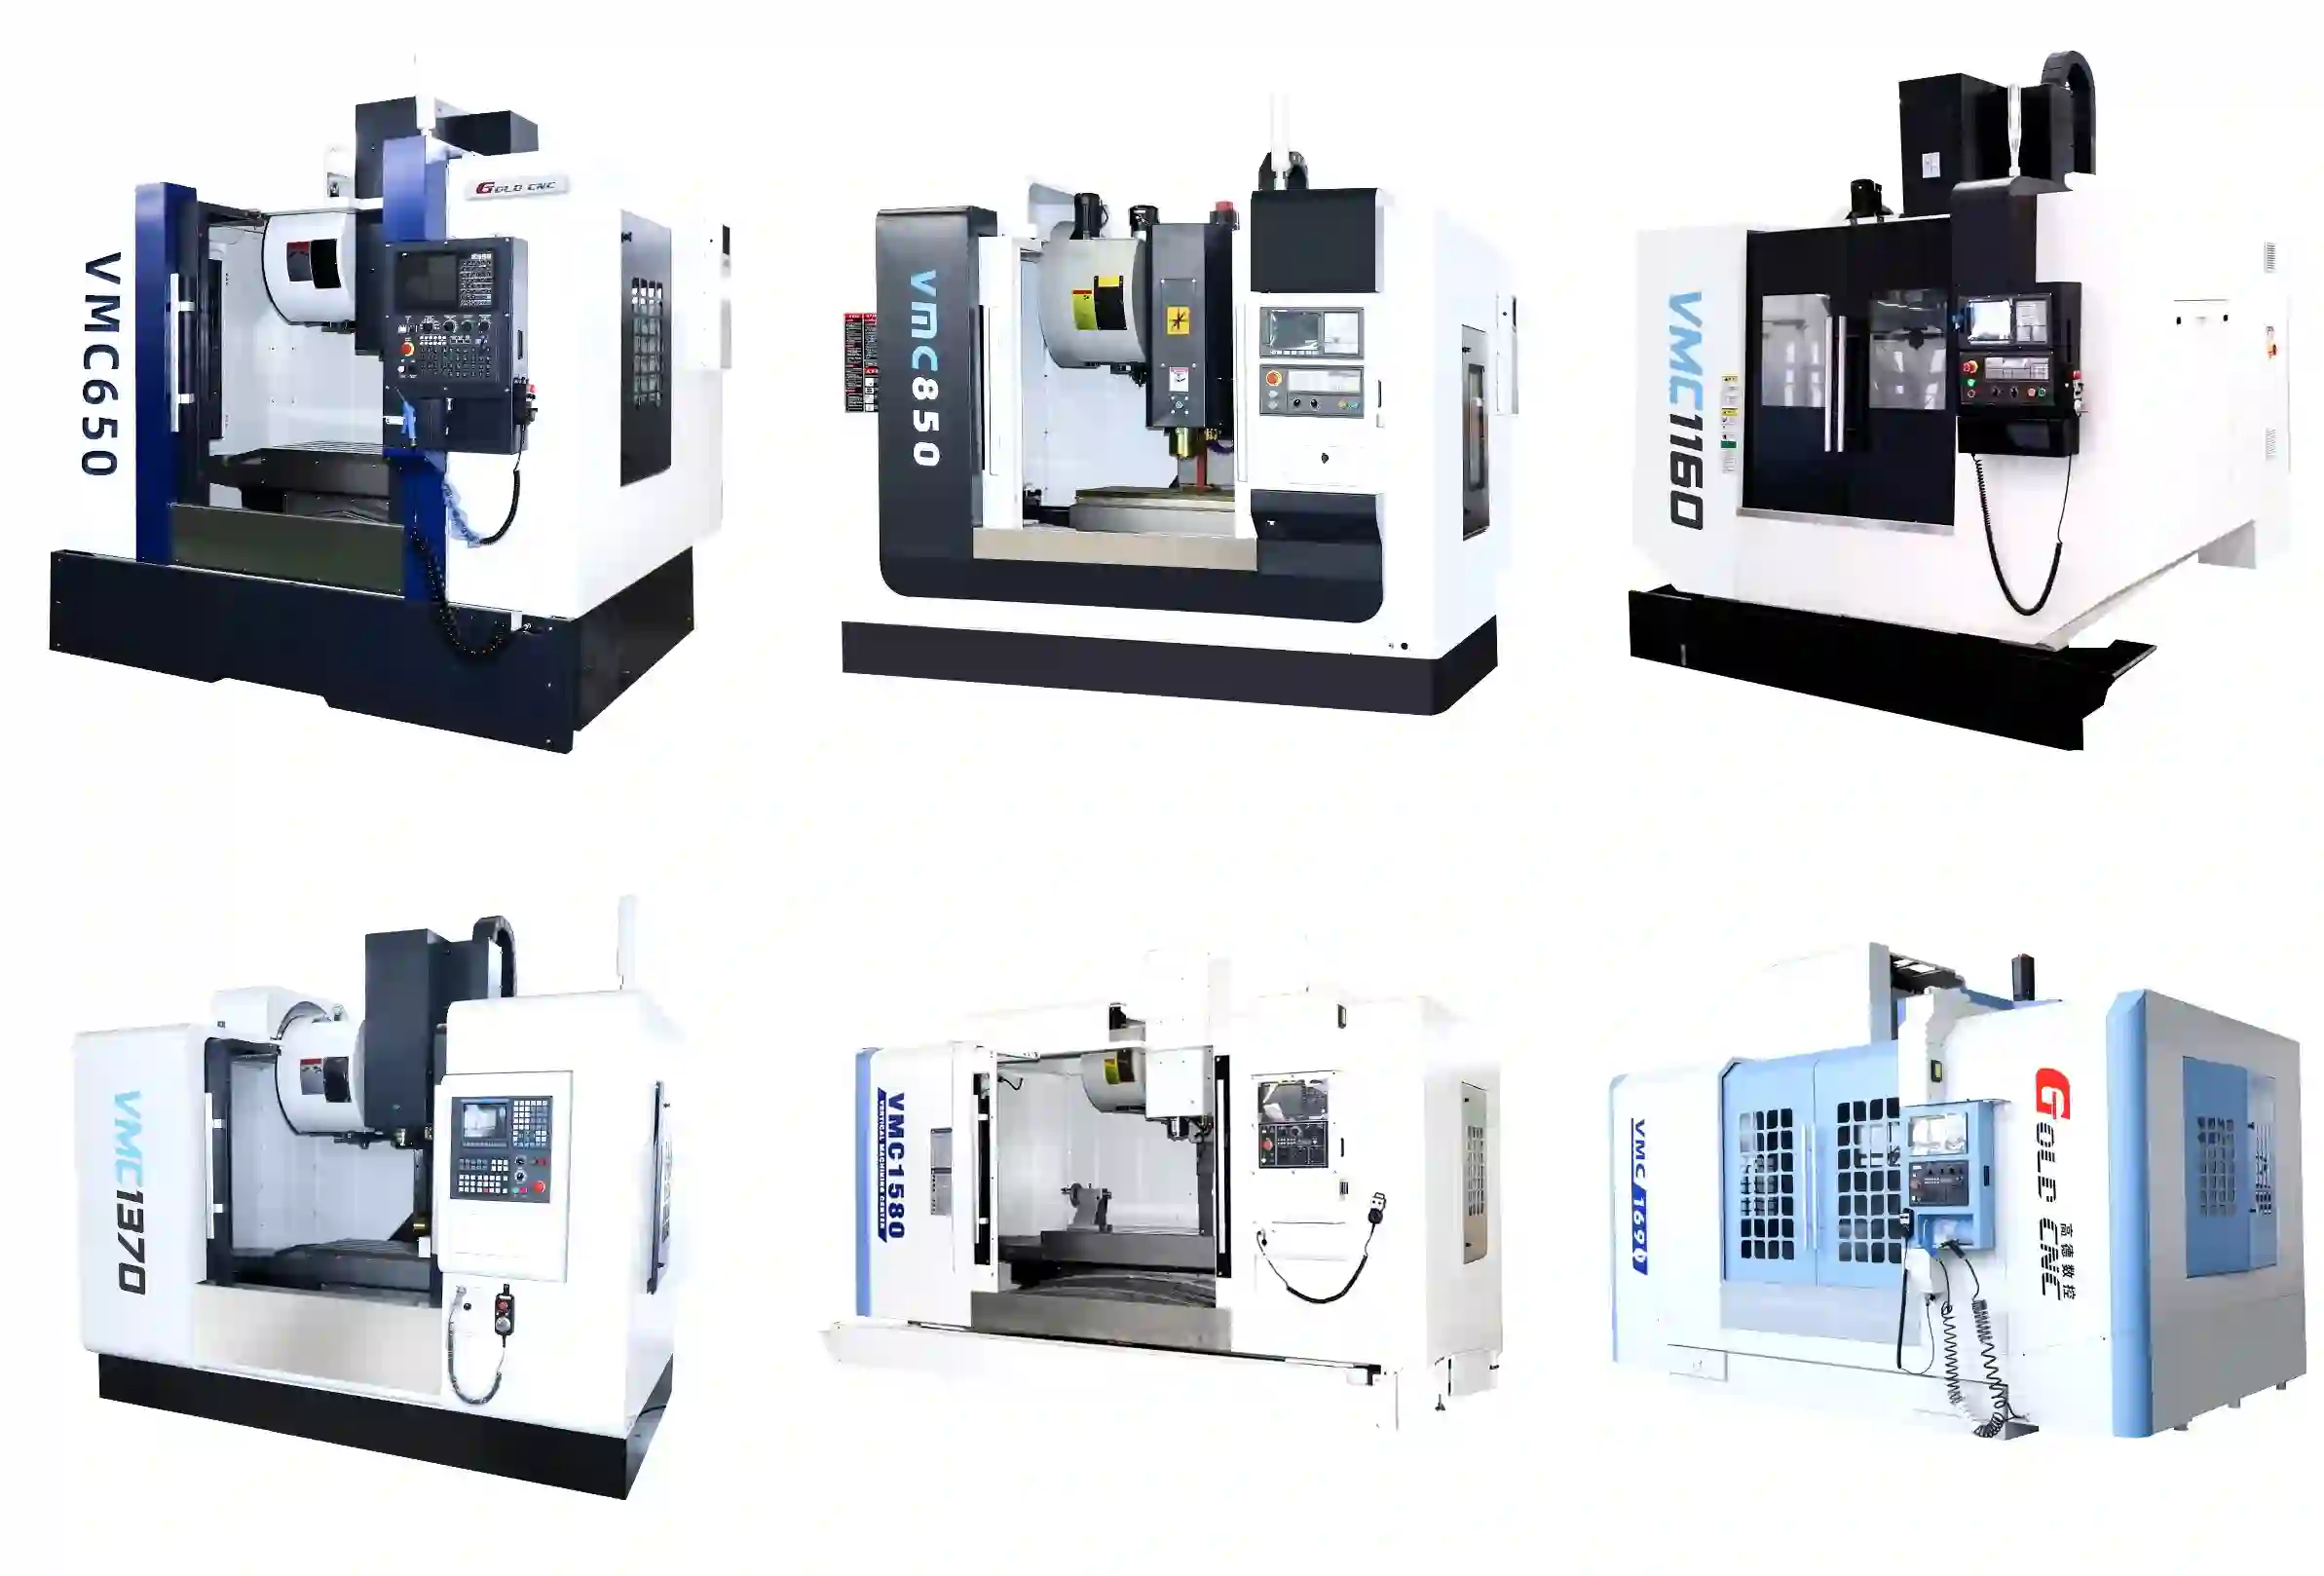
三类设备核心能力对比速查表
| 对比维度 | 数控车床(纯车削) | 加工中心(VMC/HMC) | 车铣复合(GTC/GTM/GTY/GDS) |
|---|---|---|---|
| 核心能力 | 外圆、内孔、端面、螺纹、切槽 | 铣面、钻孔、攻丝、镗孔、曲面 | 车削 + 铣削 + 钻孔 + 攻丝(一次装夹) |
| 典型工件 | 销轴、螺栓、管接头、光轴 | 箱体、板件、模具模架、非回转体 | 偏心轴、六角接头、带端面孔的法兰、电机轴 |
| 装夹次数 | 1次(单端加工);两端需掉头 | 1-3次(多面加工需翻面) | 1次(一次装夹完成全部特征) |
| 工序流转 | 单机,但复杂件需转序 | 单机,多面需多次装夹 | 单机闭环,下料即成品 |
| 设备刚性 | 纯车削刚性好 | 铣削刚性好 | 复合结构,需重点考察Y轴/刀塔刚性 |
| 适用批量 | 大批量走量件 | 中小批量多品种 | 中等批量、多工序复合件 |
| 投资门槛 | 较低 | 中等 | 较高(复合结构溢价) |
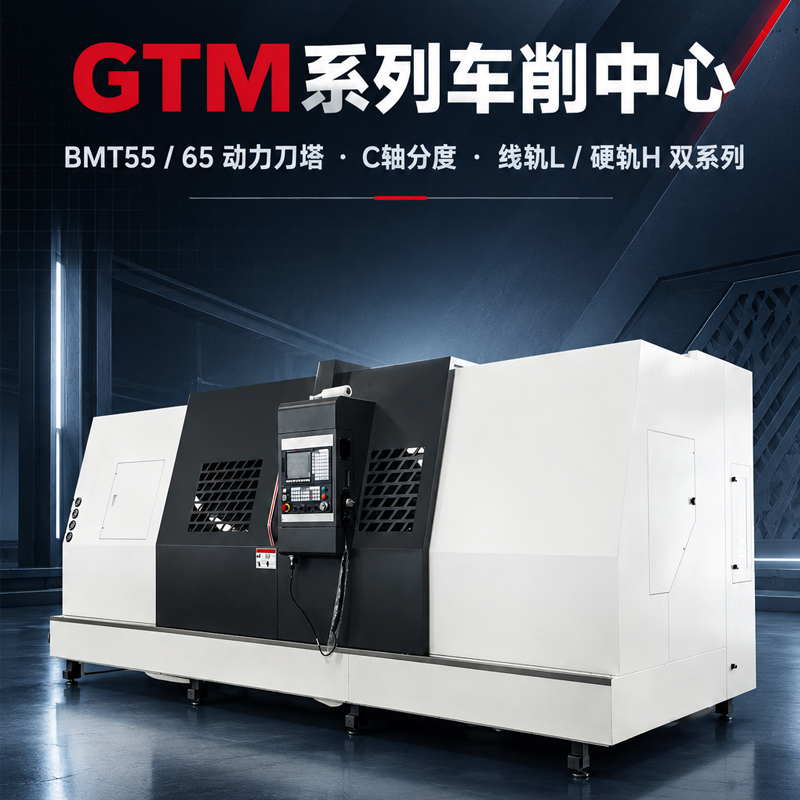
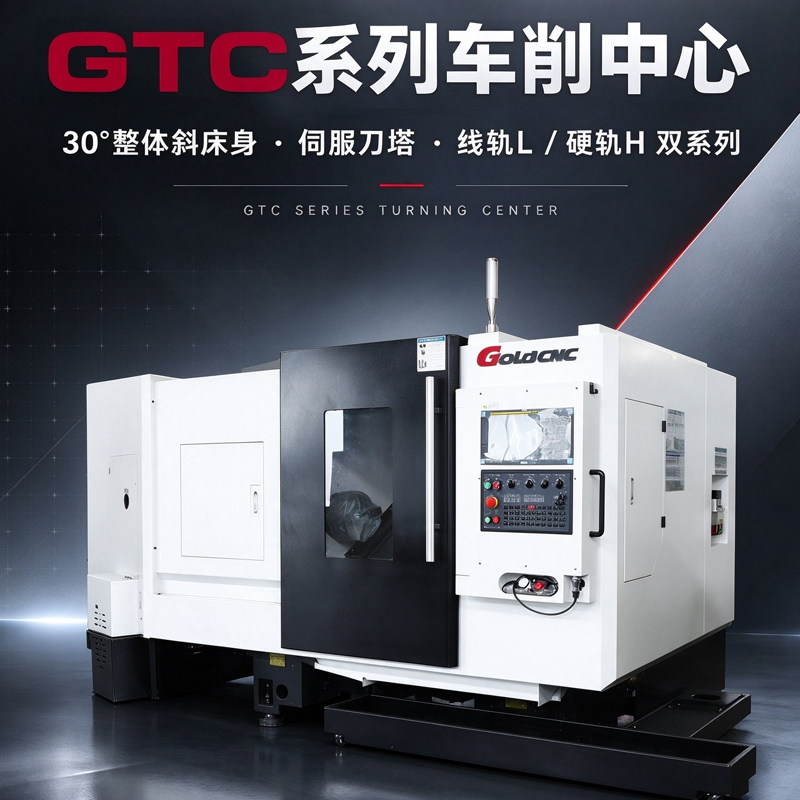
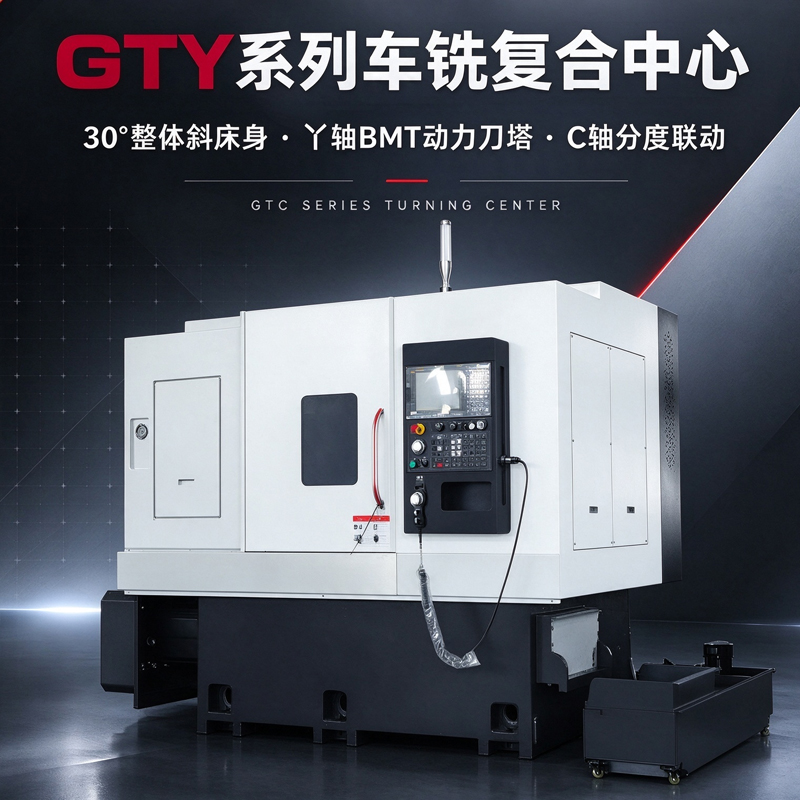
一、 数控车床:纯回转体加工的“效率标杆”
数控车床的核心是“工件旋转、刀具进给”,在纯回转体零件(外圆、内孔、螺纹、切槽)的加工上,具有天然的刚性和节拍优势。
对于销轴、螺栓、普通管接头等无铣削需求的工件,数控车床(如高德GTC系列)的伺服刀塔换刀速度可达0.2-0.3秒,配合30°整体斜床身,排屑顺畅,适合大批量走量生产。其局限在于:一旦工件需要端面打孔、侧向铣槽或偏心轮廓,纯车床无法独立完成,必须转序或增加动力刀塔。
二、 加工中心:非回转体零件的“主战场”
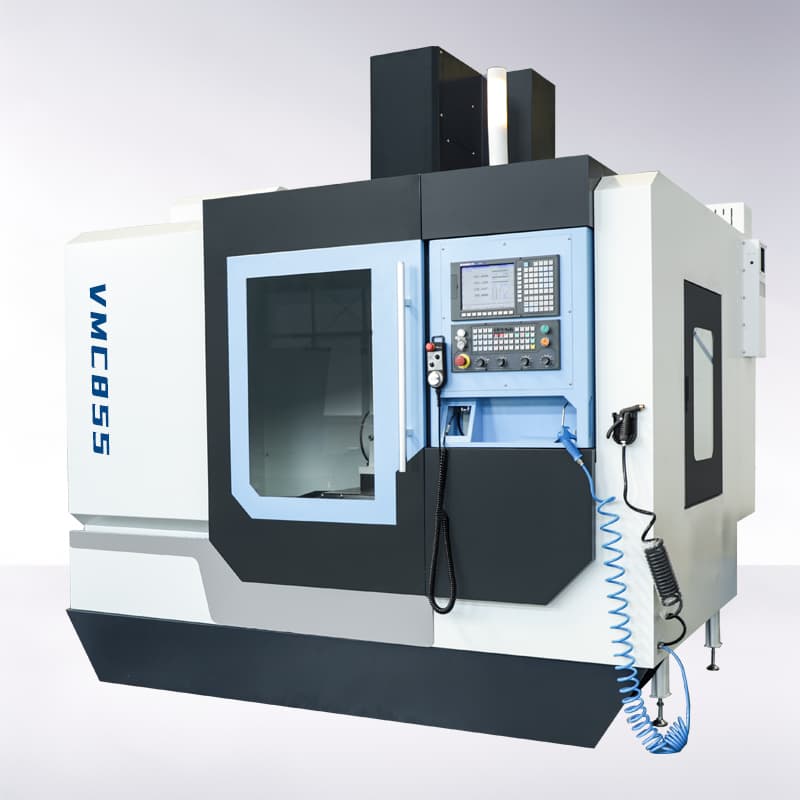
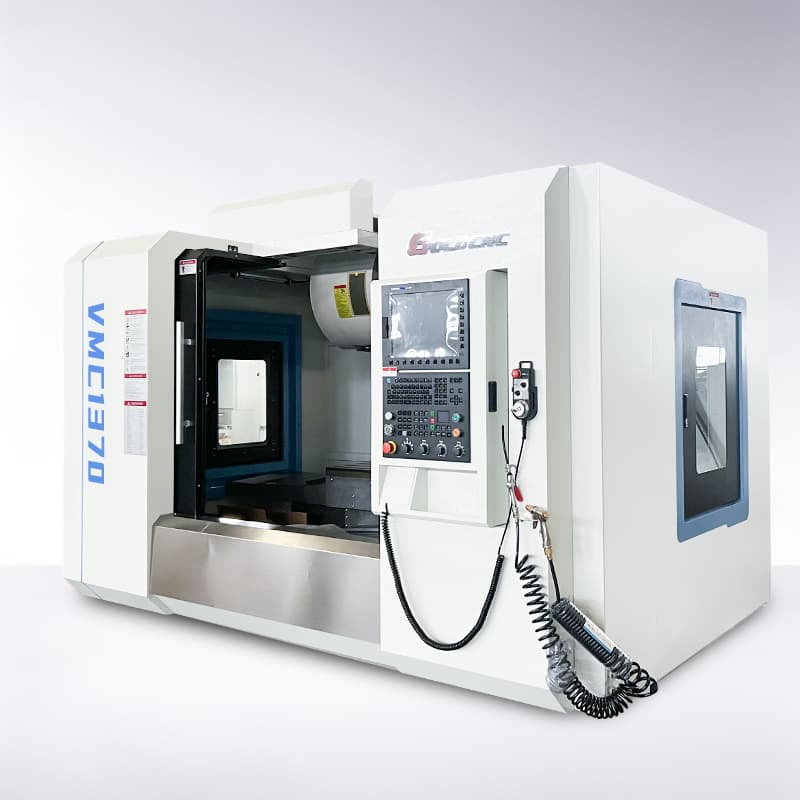
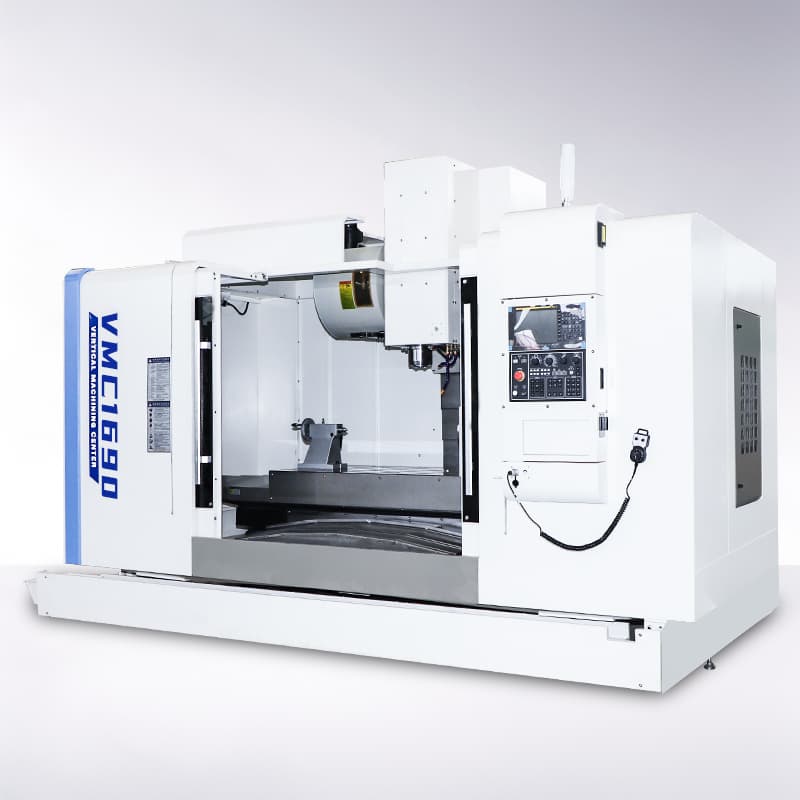
加工中心(VMC/HMC)以铣削为核心,擅长箱体、板件、模具模架等非回转体零件的多面加工。三轴、四轴、五轴配置灵活,能完成复杂的轮廓铣削和孔系加工。
但其局限在于:对于回转体零件上的端面孔、侧键槽等特征,加工中心需要二次装夹,且车削外圆时效率远低于车床。用加工中心干回转体零件,属于“用铣床干车床的活”,节拍和成本都不占优。
三、 车铣复合:一次装夹的“工序集成者”
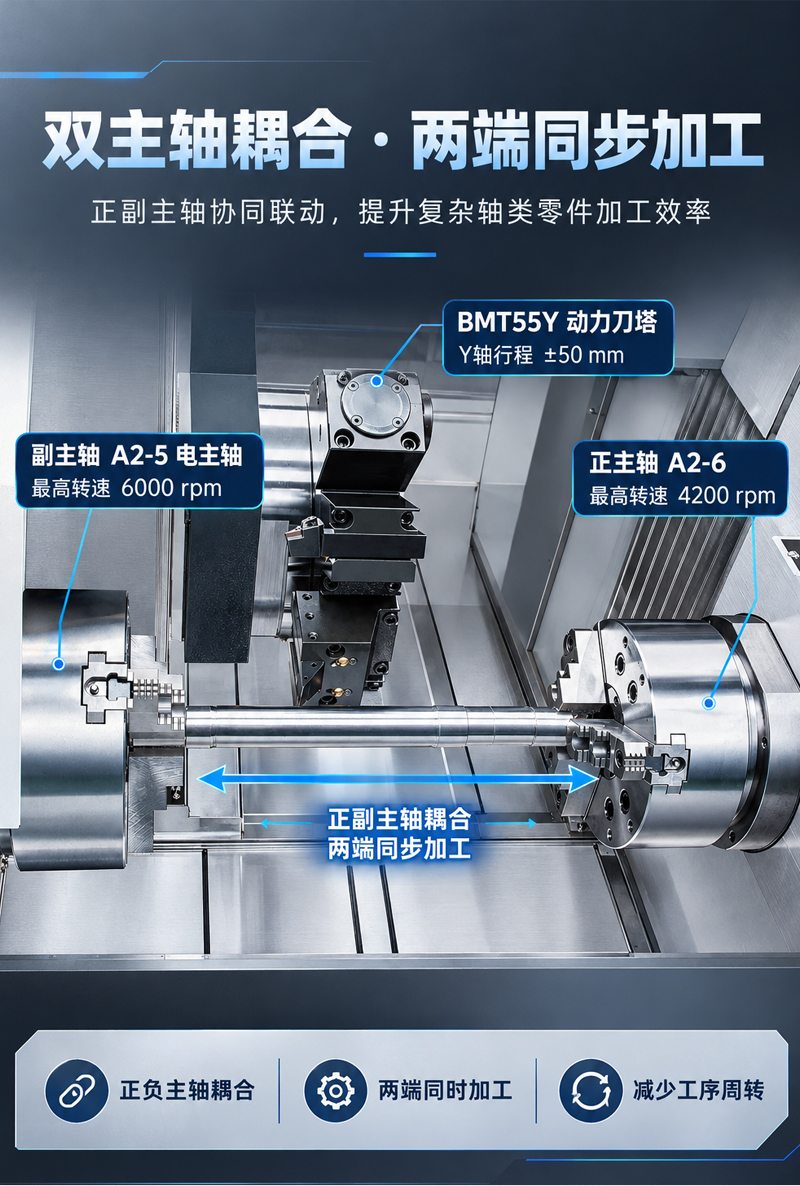
车铣复合机床的本质,是在数控车床的基础上增加C轴分度、动力刀塔(BMT接口)和Y轴滑台,使工件在一次装夹中完成车削、铣削、钻孔、攻丝的全部工序。
其核心优势体现在三个层面:
- 消除二次装夹误差:端面孔与轴心的同轴度、侧键槽与端面的位置度,全部由机床坐标保证。高德GTM/GTY系列在一次装夹下,同轴度可稳定控制在0.01mm以内。
- 缩短工序流转:传统“车床+加工中心”两道工序,压缩为单机闭环。生产周期缩短40%-60%,半成品库存同步下降。
- 减少人工与场地:一人操作一台复合机,替代“车工+铣工”两人两机。厂房占地和物流搬运成本同步降低。
但车铣复合也有明确的边界:它不适合纯箱体/板件(无回转特征),也不适合极重载的单工序开粗。它的价值集中在“回转体+多工序复合”的交叉地带。
四、 选型分界线:按工件特征对号入座
三类设备的选择,取决于主力工件的几何特征和工序复杂度:
- 纯外圆/螺纹/切槽,无铣削:选数控车床(GTC系列),刚性好、节拍快、回本迅速。
- 箱体/板件/模具模架,无回转特征:选加工中心(VMC系列),三轴/四轴灵活配置。
- 回转体 + 端面孔/侧键槽/偏心轮廓:选车铣复合。对中加工选GTM(动力刀塔+C轴),偏心/异形选GTY(真Y轴),两端同轴度要求高选GDS(双主轴)。
山东高德数控(GOLDCNC)的产品矩阵覆盖上述三类设备:GTC纯车削、GTM动力刀塔、GTY真Y轴、GDS双主轴,以及VMC系列立式加工中心。选型时按工件边界精准匹配,不推冗余功能。
五、 硬件底座:复合设备的刚性要求更高
车铣复合在铣削和偏心加工时,切削力方向多变,对床身刚性和热稳定性的要求高于纯车床。高德全系车削产品采用30°整体铸造斜床身(双重时效处理),标配台湾上银P3级研磨丝杠和滚柱线轨。出厂遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,定位精度±0.005mm/300mm,重复定位精度±0.003mm,确保复合加工下的精度可追溯。
设备选型的定性依据,是工件图纸和批量节奏。拿不准时,带上典型毛坯到山东滕州厂区实地试切,用真实切削数据验证设备是否匹配。
常见问答(FAQ)
Q:车铣复合能完全替代数控车床和加工中心吗?
A:不能。车铣复合的定位是“回转体+多工序复合件”,纯车削件用GTC效率更高,纯箱体/板件用VMC更合适。三类设备是互补关系,不是替代关系。
Q:车铣复合的加工效率,一定比“车床+加工中心”高吗?
A:在“多工序复合件”场景下,效率优势明显,因为省去了二次装夹和流转时间。但如果工件工序极简(如纯车削),复合机的复杂结构反而会增加空行程和调试时间,效率不一定占优。
Q:如何判断工件是否需要上真Y轴车铣复合?
A:看偏心量。如果工件有偏心孔、凸轮槽或多边形截面,必须选带物理Y轴滑台的GTY系列。如果只是端面均布孔或径向横孔(对中加工),选GTM(动力刀塔+C轴分度)即可,性价比更高。
相关产品推荐:GTC车削中心、GTM动力刀塔车削中心、GTY车铣复合中心、VMC855立式加工中心


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们