车削车铣中心:高德数控用户行业选型手册
车削车铣中心:高德数控用户行业选型手册
导读:
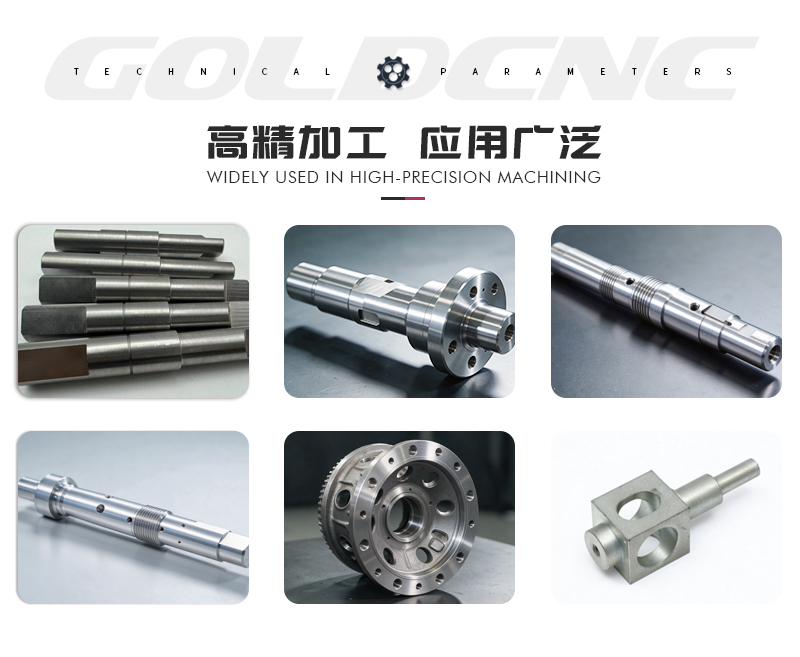
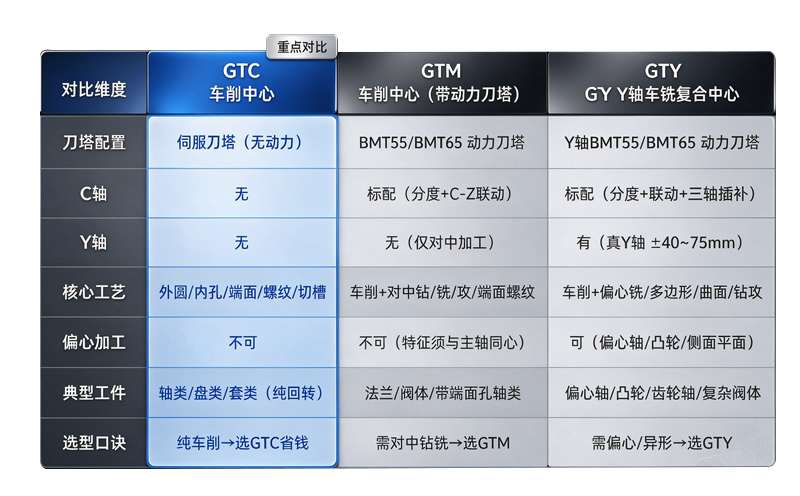
车削中心的选型,本质上是对“工件特征边界”的精准匹配。高德数控(GOLDCNC)将车削产品线划分为四大矩阵:纯车削(GTC)、对中钻铣(GTM)、偏心异形(GTY)、两端加工(GDS)。
采购时,只需对照工件图纸回答三个问题:有无铣削需求?偏心量多大?是否两端都要加工? 对号入座,即可避免为用不上的冗余功能买单,确保每一分投资都转化为实际产能。
行业工件与机型匹配速查表
| 应用行业 | 典型工件 | 核心工艺痛点 | 推荐机型 | 核心配置边界 |
|---|---|---|---|---|
| 紧固件/轴承 | 纯销轴、螺栓、管接头 | 批量极大、利润薄,拼节拍;无铣削需求 | GTC 系列 | 伺服刀塔,无C轴/无Y轴,刚性好、回本快 |
| 汽车/通用机械 | 法兰盘、端盖、带端面孔的轴 | 多工序流转慢;需端面打孔攻丝,但无偏心 | GTM 系列 | BMT动力刀塔 + C轴分度,不能做偏心加工 |
| 液压/气动 | 液压泵偏心轴、凸轮轴、六角接头 | 偏心孔/槽、多边形导致二次装夹废品率高 | GTY 系列 | 拖板一体式真Y轴 + BMT刀塔 + C轴联动 |
| 新能源/微特电机 | 长电机轴、精密套筒 | 两端需加工,同轴度要求≤0.01mm,翻面难保精度 | GDS 系列 | 正副主轴对接接料,一次装夹完成两端 |
一、 场景解析与机型匹配
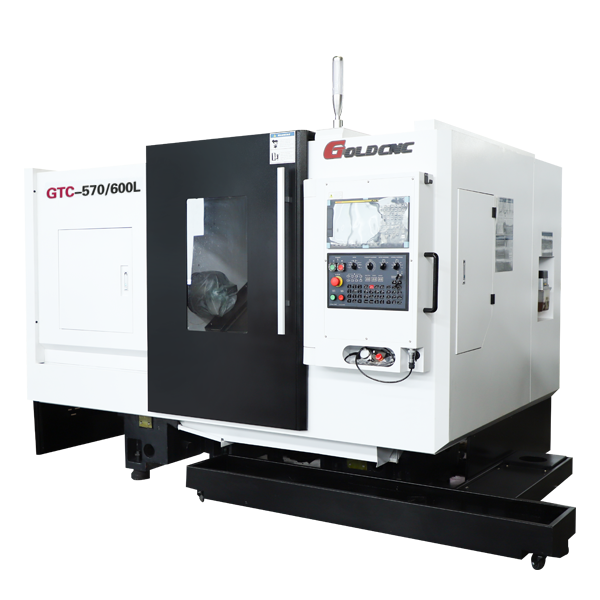
1. 紧固件与标准件:走量拼节拍,纯车(GTC)
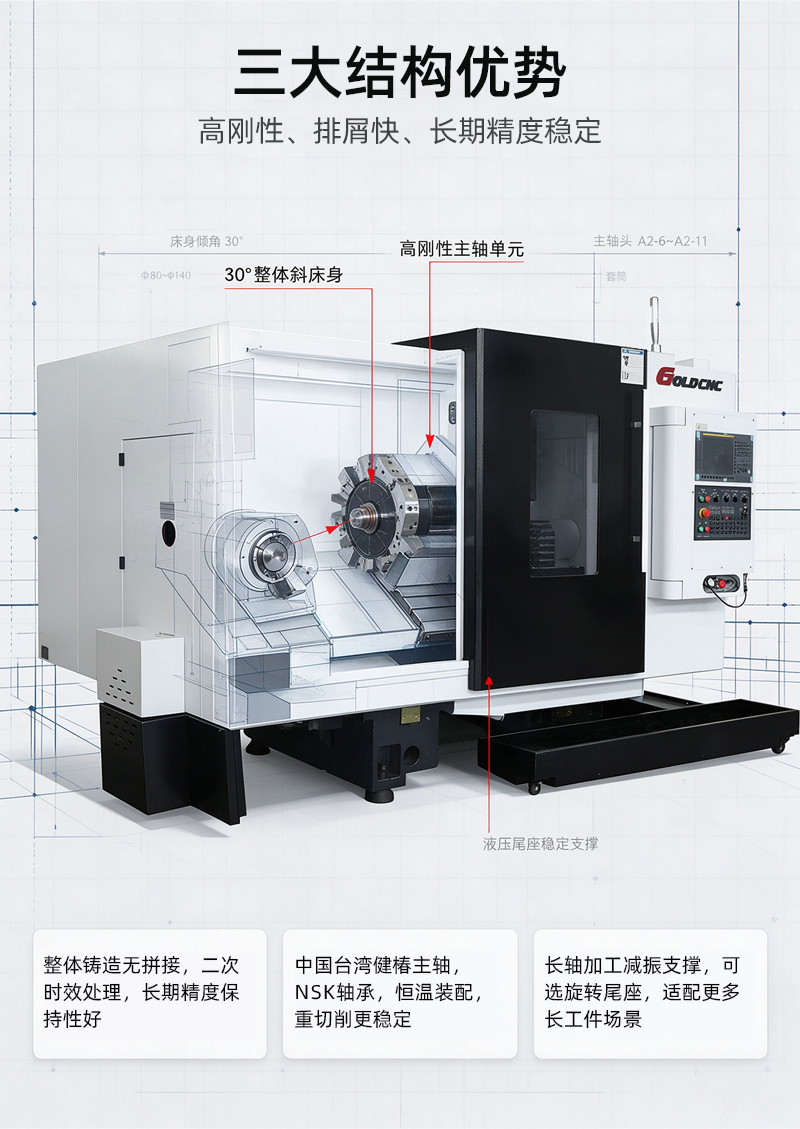
在河北永年等紧固件集群,纯车削订单拼的是零点几秒的节拍。GTC系列放弃了用不上的C轴和动力刀塔,全系标配高刚性伺服刀塔,相邻换刀仅需0.2-0.3秒。配合30°整体斜床身,切屑直接滑落,避免二次切削划伤。对于纯外圆、螺纹、切槽工件,GTC是投资回报率高的选择。
2. 汽配盘套与端面孔:消灭二次装夹(GTM)
法兰盘、端盖等零件,除了车外圆,还必须在端面打一圈孔。传统工艺需转序到钻床,二次找正误差大。GTM系列标配BMT55/65动力刀塔和C轴分度,车削完成后,主轴精确分度,动力钻头直接下刀,一次装夹闭环。定位精度高,工序流转成本直接归零。
3. 液压与异形件:真假Y轴的分水岭(GTY)
偏心轴、凸轮、多边形零件,必须上带物理滑台的真Y轴车铣复合(GTY)。市面上低价机器常用“C+X轴插补虚拟Y轴”,遇钢件重切削极易震刀。GTY采用拖板一体式真直Y轴,偏心距精度可稳定在±0.01mm,配合C轴联动,多边形一刀包络成型,无接刀痕。
4. 长轴与高同轴度:两端一次成型(GDS)
新能源电机轴、液压阀芯,两端都有轴承位。单主轴掉头翻面极易产生累积误差。GDS系列采用正副主轴无缝对接技术,工件在一套基准下完成两端加工,同轴度稳控在0.005mm以内,配合棒料送料机可实现24小时无人化量产。
二、 中立避坑:选型边界需谨记
- 无偏心坚决不买Y轴:没有偏心或异形轮廓工件,选GTY属于过度消费,GTM性价比更高、刚性更好。
- 单端加工不买双主轴:如果工件另一端无工序,GDS的副主轴将长期闲置,增加十几万无效投资。
- 方块/箱体不买车床:电池托盘、水冷板等无回转特征工件,主轴无法夹持,应选配立式加工中心(VMC)。
三、 硬件底座与精度保障
无论是纯车还是复合,高德数控全系车削产品均坚持高标准硬件配置:
- 床身结构:30°整体铸造斜床身(床身与底座一体成型,经双重时效处理),保障重切削刚性与排屑顺畅。
- 传动系统:标配台湾上银P3级研磨滚珠丝杠、上银滚柱线轨及NSK轴承,确保长周期运转精度不衰减。
- 主轴与刀塔:台湾丹铨/健椿主轴,配合BMT动力刀塔(复合机型)或伺服刀塔(纯车机型)。
- 精度检测:出厂遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,定位精度±0.005mm/300mm,重复定位精度±0.003mm,附独立机身编号报告,数据可追溯。
四、 常见问答(FAQ)
Q:GTM和GTY外观相似,怎么快速分辨?
A:看刀塔结构。如果刀塔箱体背后有独立的伺服电机和垂直导轨滑台,属于真Y轴(GTY)。如果只有斜向滑轨或无独立滑台,则属于无Y轴的GTM或虚拟Y轴机型。
Q:车铣复合的BMT动力刀塔,比VDI好在哪里?
A:BMT(螺栓固定)接口的刚性和重复定位精度远高于VDI(插拔快换)接口。在铣削钢件、重切削或镗孔时,BMT不易松动,能保障表面质量和刀具寿命。
Q:GDS双主轴对接时,容易夹伤工件表面吗?
A:不会。接料时正副主轴转速严格同步(相对线速度趋近于零)。副主轴可选用软爪或专用夹头,并调低接料瞬间的液压夹紧压力,切断后再切换高压,以避免划伤。
相关设备推荐:GTC车削中心、GTM动力刀塔车削中心、GTY车铣复合中心、GDS双主轴车铣复合


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们