GTY车铣复合中心成本对账,一年收益预算有多少?
GTY车铣复合中心成本对账,一年收益预算有多少?
导读:
买GTY车铣复合中心,不能只盯着购机款算账。真正的成本对账要拆成四块:购机投入、工装刀具配套、日常能耗与维护、以及隐性的人工培训成本。对应的收益则来自三块:外协费回归、二次装夹废品率下降、以及偏心件交期缩短带来的订单溢价。
以月产500-800件偏心轴的典型工况测算,GTY的年综合净收益约在15万-20万元区间,扣除设备折旧后,购机差价的回本周期通常在12-15个月。但如果月产不足100件,或工件偏心量极小且精度宽松,这笔投入的收益会被折旧和闲置成本吃掉。
在浙江玉环汽配传动件集群、或是江苏昆山液压件集群等地,工厂在评估车铣复合设备时,容易犯的错是“只算外协费,不算工装和调试成本”。以下是一份完整的成本与收益对账框架。
高德数控GTY成本对账与收益测算速查表
| 对账维度 | 具体项目 | 参考金额(中规格GTY) | 说明 |
|---|---|---|---|
| 初始投入 | 购机款 | 约30-45万元(对标进口品质) | 含真Y轴+BMT55/65动力刀塔+C轴联动 |
| 工装夹具 | 约0.5-1.5万元 | 液压卡盘、软爪、偏心专用夹具 | |
| 刀具配套 | 约0.3-0.8万元 | BMT动力刀座、铣刀、钻头、丝锥 | |
| 安装调试与培训 | 约0.5-1万元 | 地基、吊装、对刀仪、首件调试 | |
| 年运营成本 | 电费与切削液 | 约1.5-2.5万元/年 | 按每天8-10小时、每月25天测算 |
| 刀具消耗 | 约2-4万元/年 | 视工件材质和批量而定 | |
| 维护保养 | 约0.5-1万元/年 | 润滑脂、密封件、易损件更换 | |
| 年收益来源 | 外协费回归 | 约12-18万元/年 | 按偏心件外协费30元/件、月产500件测算 |
| 废品率下降 | 约3-5万元/年 | 废品率从10%-15%降至2%以下 | |
| 交期溢价与订单增量 | 约3-6万元/年 | 急单可接、交期从7天缩至当天 |
一、成本对账:购机款之外,容易被忽略的三笔钱
1. 工装夹具不是“随便夹夹”
GTY加工偏心件,装夹方案直接决定偏心距精度。普通三爪卡盘夹持刚性不足,偏心铣削时工件容易微动。需要配液压卡盘(或高精度弹簧夹头),并根据工件形状定制软爪。如果是细长偏心轴,还需要配中心架或尾座。
2. 刀具配套:BMT刀座和普通刀座不通用
GTY标配BMT55或BMT65动力刀塔,动力刀座的价格比普通车刀座高。选型时可以要求厂家按工件清单给出刀座配置建议,避免买回去发现刀座不匹配。
3. 调试与培训:首件跑通需要时间
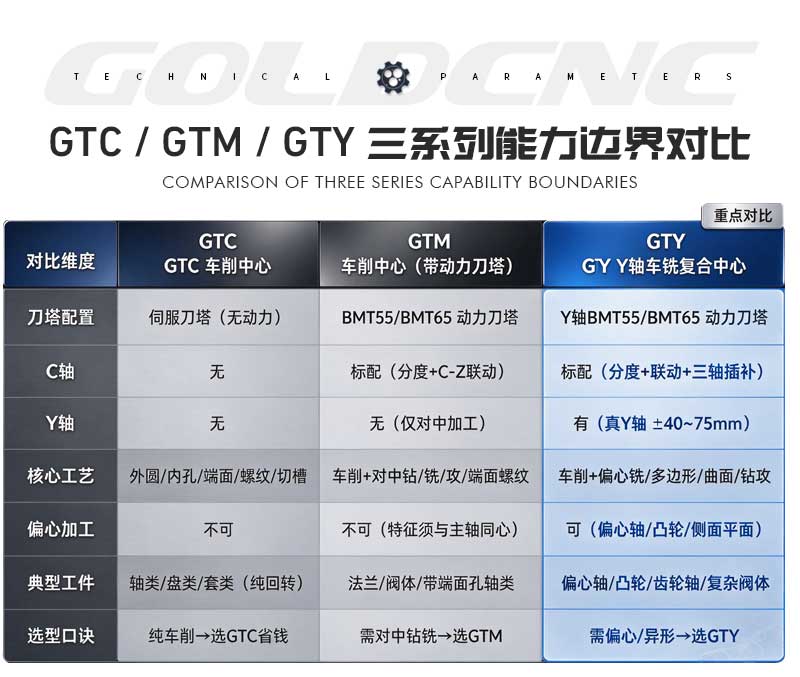
GTY的C轴联动和Y轴偏移编程,比纯车床复杂。首件调试涉及偏心量校准、C轴分度角度验证、切削参数匹配。高德数控作为正规厂家会提供程序模板和驻场培训。
二、收益拆解:钱从哪三处赚回来?
1. 外协费回归:直接现金流
偏心件外协,加工费按件算,物流和排队时间另计。自购GTY车铣复合中心后,这部分费用转化为车间内部的电费、刀具费和人工。按月产500件、单件外协费30元测算,年外协支出约18万元,自购后净节省(扣除运营成本)约12-15万元。这是回本测算里扎实的一块。
2. 废品率下降:省下的材料费是纯利润
传统工艺“车外圆+拆件上加工中心铣偏心”,二次装夹的找正误差是废品的主要来源。行业平均废品率10%-15%,一次装夹的GTY可以把废品率压到2%以下。按单件材料+工时成本50元、月产500件测算,废品率每降10个百分点,月省2500元,年省3万元。如果工件材料是合金钢或不锈钢,单件成本更高,这笔账更可观。
3. 交期溢价:急单能接,客户黏性上升
外协排队三天,急单只能推掉或加价外发。自购GTY后,偏心件当天上机、当天出件,交期从“按周算”变成“按小时算”。这部分收益很难精确量化,但在汽配和液压件行业,能接急单的工厂在客户那里的评级和议价权明显不同。按年订单增量3-6万元估算,属于保守口径。
三、不同产量下的回本周期测算
| 月产偏心件数量 | 年外协费节省(估算) | 年废品损失节省(估算) | 年综合净收益(扣除运营成本) | 购机差价回本周期 |
|---|---|---|---|---|
| 300件 | 约8-10万元 | 约2万元 | 约8-10万元 | 18-24个月 |
| 500件 | 约12-15万元 | 约3万元 | 约13-16万元 | 12-15个月 |
| 800件 | 约18-22万元 | 约5万元 | 约20-25万元 | 8-12个月 |
| 100件以下 | 约2-3万元 | 约0.5万元 | 约1-2万元 | 若工件高精度需求,自购可斟酌 |
注:以上测算基于偏心件外协费30元/件、废品单件成本50元、年运营成本4-6万元的假设。实际数字需按工厂真实工件单价、材质和批量调整。
四、中立避坑:什么情况下GTY的收益会不达预期?
- 偏心量极小且精度宽松:如果偏心量在5mm以内、精度要求±0.05mm以上,普通车床加四轴铣床也能凑合,GTY的真Y轴优势发挥不出来,购机溢价回收困难。
- 工件种类极杂、换产极频繁:每次换产都要重新调试偏心量、C轴角度和刀座,调试时间可能吃掉交期优势。多品种小批量场景,先评估换产调试的实际耗时。
- 操作工缺乏车铣复合经验:GTY的编程和调试门槛高于纯车床。如果车间没有能独立调机的师傅,首件跑通的时间会拉长,产能爬坡慢,收益兑现推迟。
五、落地建议:用你的外协账单验证收益
山东高德数控(GOLDCNC)的GTY系列,全系标配拖板一体式真直Y轴、BMT55/65动力刀塔和C轴联动,30°整体铸造斜床身,雷尼绍激光干涉仪逐台全检。选型时,技术团队会按客户的工件清单和批量,给出刀座配置和工装建议,而不是只报一个裸机价格。
算GTY的收益,可靠的方法是把过去半年的偏心件外协账单拉出来:年外协总费用、月均件数、废品率、交期延误次数,逐项填入上面的测算表。如果数字对得上,这台设备的回本周期自然清晰。拿不准的话,带上典型的偏心件毛坯到山东滕州厂区,用GTY实机切一刀,测偏心距精度和节拍,用真实数据填账本,比任何估算都可靠。
六、常见问答
Q:GTY比GTM贵多少?这笔差价主要花在哪?
A:同规格下GTY比GTM(无Y轴动力刀塔机型)贵约3-5万元。差价主要在独立Y轴滑台的伺服电机、直线导轨和机械结构,以及对应的数控系统联动功能授权。有偏心需求,这笔钱不能省;无偏心需求,选GTM更划算。
Q:测算里的“废品率从15%降到2%”,依据是什么?
A:传统工艺的废品主要来自二次装夹的找正误差,偏心件同轴度和偏心距对装夹敏感。一次装夹消除了基准转换,偏心距精度稳定在±0.01mm,废品率下降是结构性的。实际数字会因工件材质、公差带和操作水平浮动,建议按自己车间的历史废品率折算,而不是直接套用行业均值。
Q:年运营成本里的刀具消耗,为什么跨度是2-4万?
A:刀具消耗取决于工件材质和批量。铝合金件刀具磨损慢,消耗靠近下限;合金钢、不锈钢件切削力大、刀具磨损快,消耗靠近上限。如果工件有淬硬层或余量不均,消耗还会更高。选型时可以要求厂家按典型工件给出刀具配置和预估消耗。
相关产品推荐:GTY-L车铣复合中心、GTY-H车铣复合中心


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们