内孔车削总振刀怎么解决?深孔镗孔排屑难与高德数控数控车削中心车床选型建议
结论速览:内孔车削(镗孔)最常见的三大痛点是:长悬伸导致振刀、排屑不良刮伤表面、以及刀片容易崩刃。刀具级的解决办法包括选择正前角槽型刀片、90°主偏角和小刀尖半径。但要真正根治深孔加工的震动和排屑难题,机床必须具备高刚性主轴与高压主轴中心出水。高德数控的斜车与车铣复合设备为您提供全套硬核支持。
内孔车削又叫镗孔,是用车削的方法扩大工件内孔或加工空心工件的内表面。今天我们将探讨内孔车削中常见的困扰,以及从刀具到设备层面的系统解决方案。
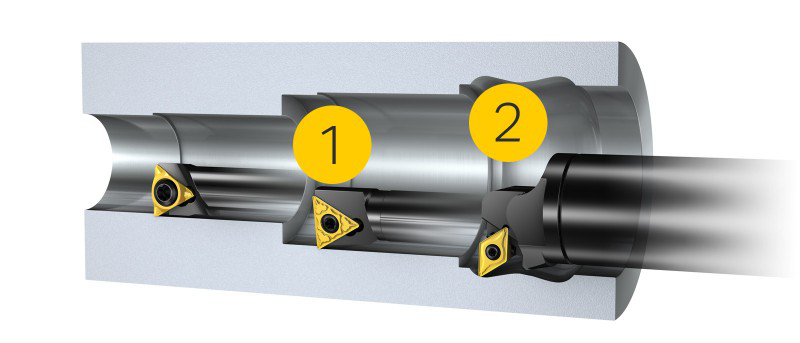
01 内孔车削的三大致命困扰
困扰1:振刀(让刀)
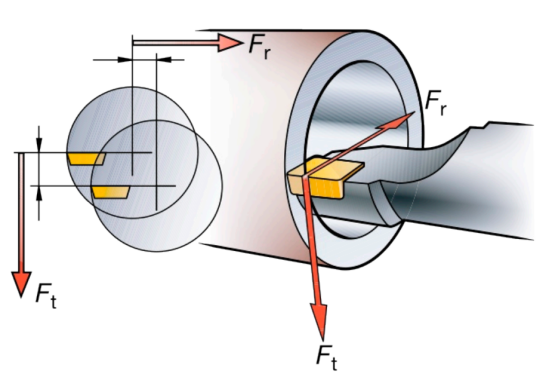
长悬伸是导致让刀和振动问题的主要原因。内孔车刀同时受到径向力和轴向力,会使刀尖偏离预定位置,导致刀杆变形。刀杆越长,变形越明显,振动就越剧烈。
困扰2:表面质量差
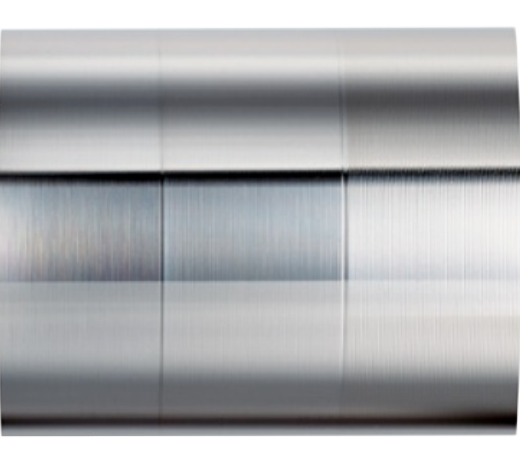
排屑不良极有可能导致工件表面质量差。铁屑如果不能按计划排出内孔,就会挤压、摩擦已加工的内壁,导致表面粗糙度直线下降。
困扰3:刀片容易崩
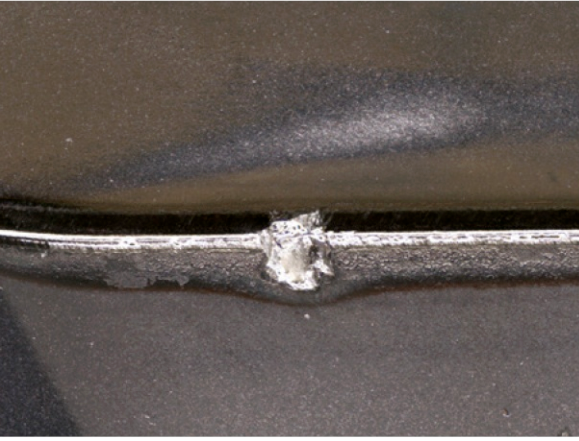
振动和排屑不良会直接导致刀片破裂。在剧烈振动和铁屑挤压过程中,刀片极易发生崩刃,增加加工成本。
02 刀具层面的优化对策
从刀具应用角度出发,要改善内孔加工,请务必遵守以下原则:
| 优化维度 | 推荐做法 |
|---|---|
| 刀片槽型 | 选用切削锋利、刃口强度高的正前角槽型刀片。 |
| 主偏角 | 尽可能接近90°,绝对不要小于75°。否则径向切削力会急剧增加。 |
| 刀尖半径 | 在确保径向切削力最小的情况下,首选小刀尖半径。 |
| 刀杆夹持 | 整体支撑优于螺钉直接夹紧,推荐用螺钉将刀杆夹紧在V型块上。 |
03 设备层面的终极杀招:为什么排屑总是不良?
内孔加工,较短的螺旋屑是最理想的。刀具商通常推荐使用“带内冷的刀具”。但现实是,如果你的机床没有强大的冷却系统,刀具内冷就是个摆设!
【设备方案】 想要彻底解决深孔排屑问题,您需要具备强大“高压主轴中心出水”功能的设备。高德数控的 斜床身数控车床 与 GTY车铣复合中心,可加装该系统。切削液以数十公斤的高压直接从刀具内部喷射到切削区,瞬间将切屑“暴力”冲出孔外,光洁度完美,刀具寿命翻倍。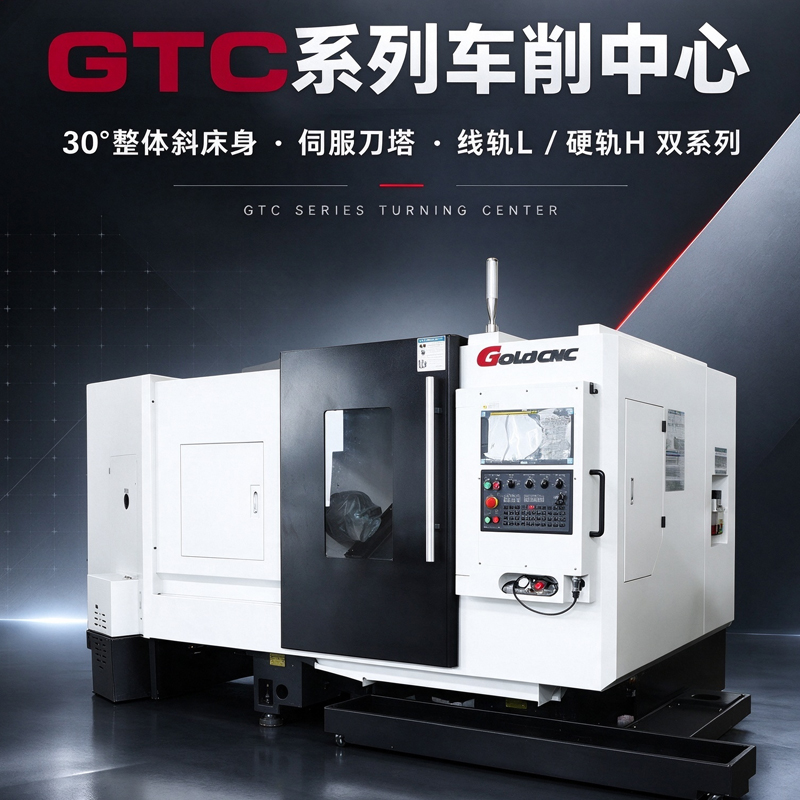
04 告别昂贵的抗震刀杆:用刚性机床“硬抗”
为了应对长悬伸振刀,很多工厂会购买昂贵的“阻尼/抗震刀杆”。但这类刀杆价格极高,且应用场景苛刻。
【设备方案】 最省钱的抗震方法,是提升机床的“物理底子”:
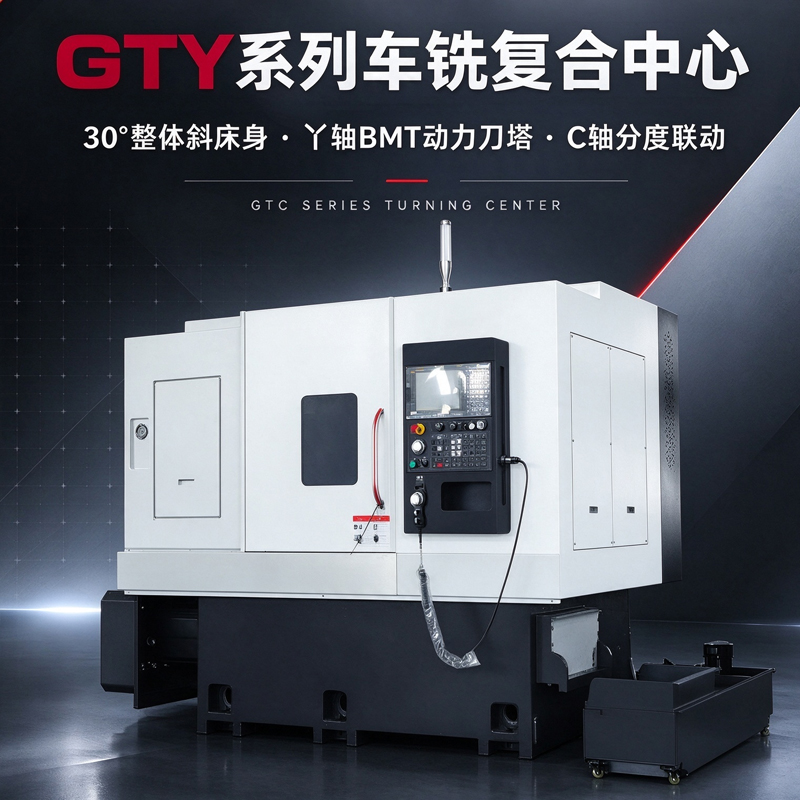
- 高刚性主轴单元:高德数控的 数控车削中心 采用高刚性主轴,能承受极大的径向和轴向切削力。机床本身不震动,普通镗刀也能干出高精度。
- 真正的“多工序一次成型”:如果您加工的是复杂箱体,孔深且多面,用长镗刀死磕极其费时。换上 GTY车铣复合中心,利用真Y轴和动力刀塔直接从侧面铣孔、镗孔,彻底摆脱长悬伸。
05 常见问题解答
Q1:加工深孔时,机床刀具总是震刀,换抗震刀杆有用吗?
A:有一定效果,但治标不治本。 抗震刀杆主要是用来弥补机床刚性不足。如果您使用高德数控的高刚性 斜车/车削中心,或者直接用 车铣复合 用铣削代替车削,就可以直接省下这笔昂贵的刀杆钱。
Q2:内孔加工铁屑排不出,划伤内壁怎么办?
A: 检查断屑槽是否匹配,并强烈建议在采购 高德斜车 时选配主轴中心出水功能。高压内冷是深孔排屑的唯一克星。
如果您的车间正面临复杂的深孔、盲孔加工难题,与其花大价钱买各种特种刀具,不如直接联系我们。欢迎访问高德数控 产品中心(涵盖 立式加工中心、斜车、车铣复合等全系机型),或直接 联系我们,我们将为您推荐带高压内冷的数控设备,一劳永逸解决内孔加工困扰!


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们