谁说车床只能车“圆”的?车铣复合加工多边形方案
01 加工多边形的工作原理
在传统的车床上加工多边形工件,需要加装一套如图所示的专用装置(飞刀盘)。

1-刀盘 2-工件 3-卡盘 4-万向联轴器 5-变速器 6-螺钉 7-底板
车削时将其安装在中滑板上,使工件和刀具同向转动,并利用具有一定刀头数的刀具与工件的速比关系,实现刀具与工件的相对运动,使之按照展成规律实现型面的成形,完成正方形、六边形、正三角形、梯形、鼓形等工件的加工。

如加工正三角形,其刀具与工件的传动比i=3,于是在切削过程中刀尖相对于工件轴线的轨迹为一条周期性重复的封闭曲线。若工件轴线位于刀尖运动圆周之外,称为“外切削法”;若在之内,称为“内切削法”。

⚠️ 传统工艺的致命缺陷:无论是外切削还是内切削,加工出的多边形表面均不是绝对的平面,而是近似平面的圆弧面。因此,这种传统车削多边形的方法,只能用在对表面平面度要求不高的粗加工中(如普通的螺栓头、扳手着力面),无法胜任高精度配合面。
02 现代工业如何完美解决“多边形”加工难题?
随着现代制造业(如汽车零部件、液压阀体、精密传动轴)对零件精度要求的提升,传统“飞刀盘”已经无法满足需求。如今,想要在车床上高精度、高效率地切出完美的真平面多边形,行业内的标准答案是:车铣复合加工中心。
在多边形车削中,现代设备使用动力刀塔在轴对称工件的侧面上直接切出多边形(三至八条边)。工件(主主轴)和旋转刀具采用同步耦合的方式配合工作。所切出表面的数量取决于传动比与切削工具上刀刃的数量。

下图为车长方形:

现代高端的车铣复合加工中心,不仅能车多边形,如果使用不同的传动比或者变更刀具切削刃的数量,还能进行更复杂的曲面加工。但这一切的前提,是机床必须具备强大的硬件支持。
03 高德数控:多边形及复杂零件加工利器
想要摆脱传统飞刀盘的精度限制,您在选型时需要重点关注机床是否具备以下配置: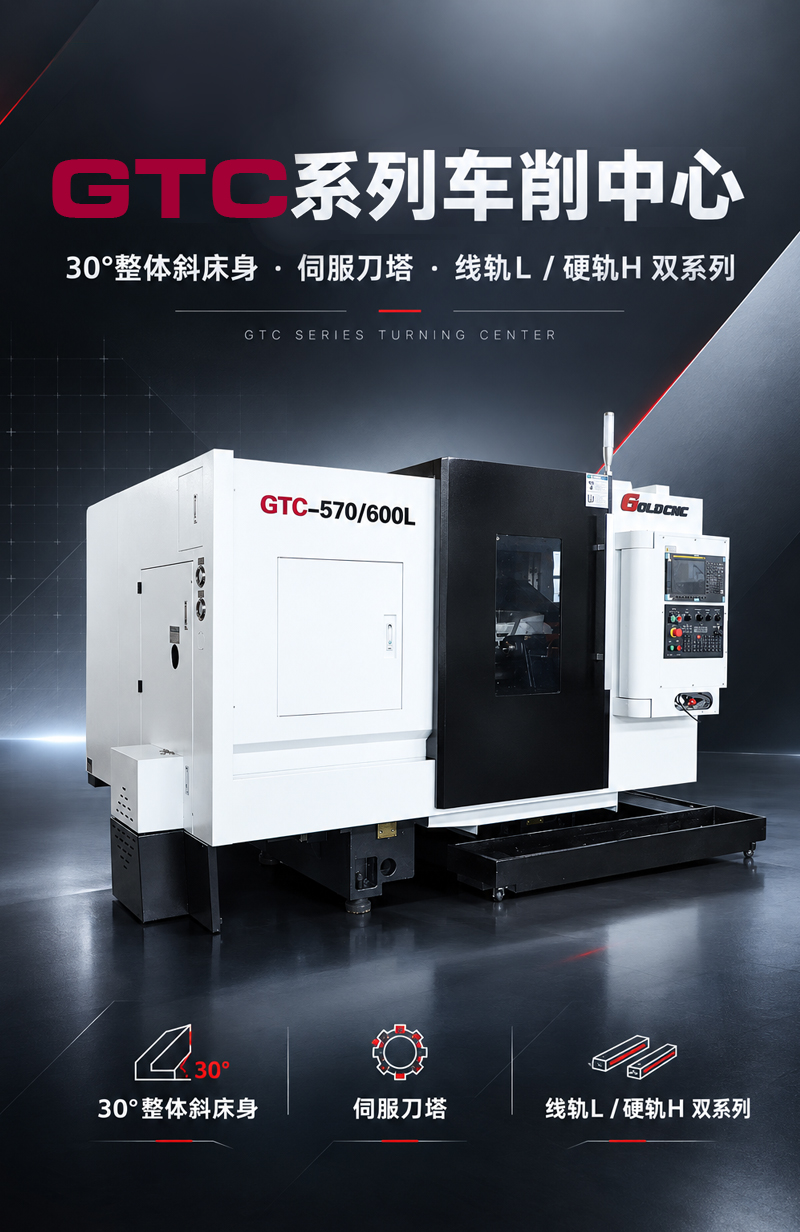
- C轴分度与联动:这是车铣复合的“灵魂”,只有C轴具备高精度分度(通常为0.001°),才能精准定位多边形的位置。
- 动力刀塔:必须标配BMT55或BMT65动力刀塔,才能提供旋转切削的动力。高德数控的 斜床身车削中心 系列,就完美配备了动力刀塔与高刚性主轴。
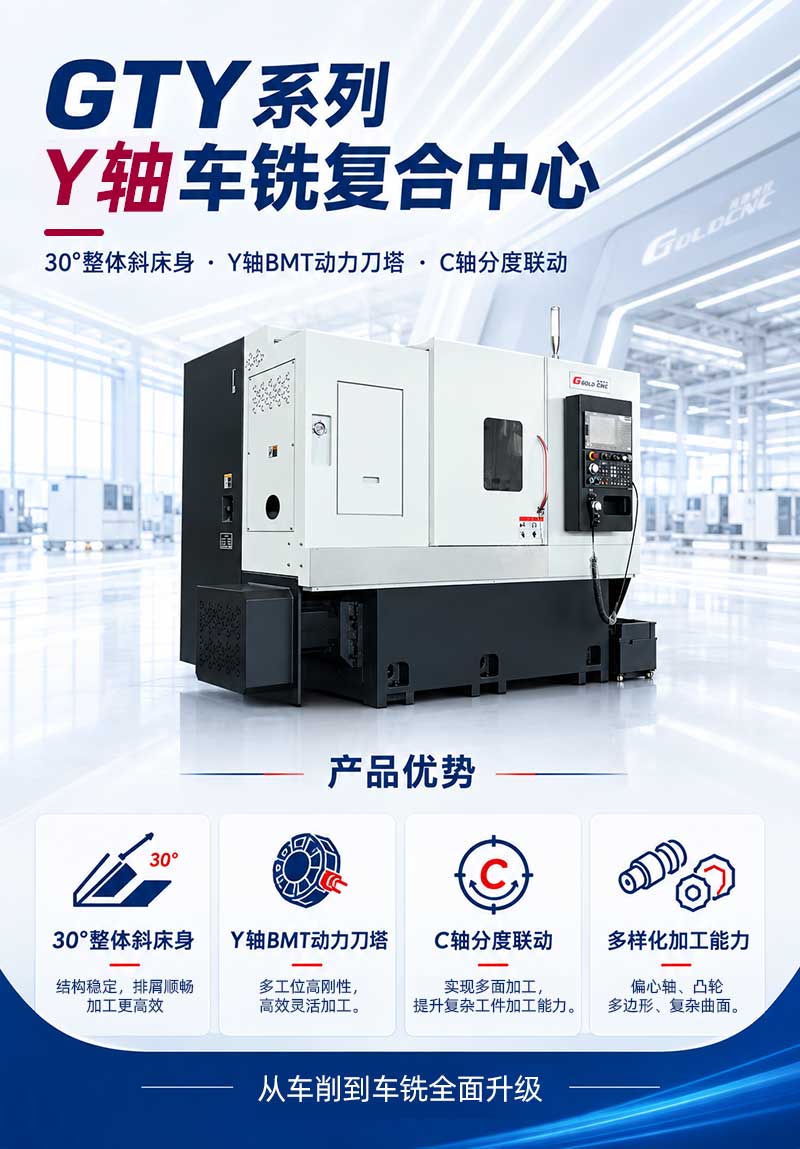
- 真Y轴(高阶需求):如果您加工的不仅是规则多边形,还有偏离中心的偏心孔、侧边槽,那普通的车削中心就不够用了,必须上带“真Y轴”的设备。高德数控的 GTY系列车铣复合中心,标配真Y轴(±40~75mm),能够轻松完成偏心轴、多边形、曲面的复合加工。
此外,如果您主要进行普通的回转体车削,或者对多边形要求不高,高德数控的 数控车床系列 也能为您提供高性价比的基础加工方案。如果您还涉及箱体类零件,我们的 立式加工中心 和 卧式加工中心 同样能为您提供一站式切削方案。
04 结语
无论是传统的飞刀盘还是现代的动力刀塔,加工多边形都需要扎实的理论基础与过硬的设备性能。如果您正在为异形零件、多边形、偏心轴的加工效率发愁,或者想了解带Y轴与不带Y轴的设备如何差价选型,欢迎 联系我们 获取专业的加工方案,或者直接访问高德数控 产品中心 了解更多机型。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们