看铁屑颜色判断切削温度吗?_高德VMC立式加工中心/车铣复合温控方案
在金属切削加工中,你会根据钢材的切削颜色来判断切削温度吗?一般来说,正常的干式切削,几乎所有的钢材切出来的铁屑呈现紫色才是合理的。
切屑颜色的变化过程,也就是切削过程中所消耗的功绝大部分转换成切削热的过程,也可以看作是刀具损耗(锋利→钝化→剧烈钝化→报废)的过程。

我们通常所说的切削温度是指平均温度。干式切削过程中温度可由200℃左右上升到500℃以上,铁屑颜色的变化包括:银白色→淡黄色→暗黄色→绛红色→暗蓝色→蓝色→蓝灰色→灰白色→紫黑色。
靠切削颜色的变化来合理确定切削参数,是有经验的技师常用的方法:
- 切削颜色为蓝或蓝紫色时,温度较合理;
- 如果呈银白或黄色,说明切削速度或进给未充分发挥效率;
- 如果呈蓝灰色,说明切削用量太大;
- 使用高速钢刀具时,削为银白和微黄为宜,如果削蓝则要减小转速或进给。
切屑颜色与切削温度的大致关系:
银白色:约<200℃
淡黄色:约220℃
深蓝色:约300℃
淡灰色:约400℃
深紫黑色:约>500℃
02 现代机床如何“驯服”高温?
靠老师傅的经验看铁屑,在小批量加工中行得通。但在现代自动化、大批量、高精度的生产线上,**靠人眼看颜色是来不及的,高温带来的热变形才是良品率的最大杀手**。
尤其是加工高硬度钢件、大型模具或进行重切削时,如果机床无法有效控制切削热,不仅会加速刀具磨损,更会导致主轴和丝杠热伸长,加工出来的尺寸就会跑偏(即热变形误差)。
想要在长时间连续作业中把温度降下来,机床的“底子”必须够硬:
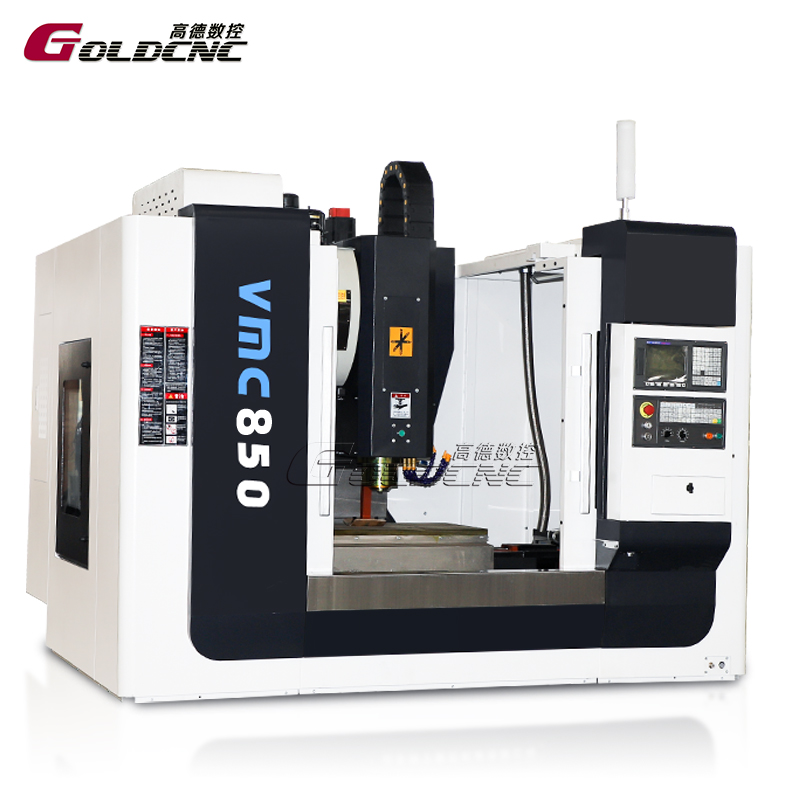
- 高效的冷却与排屑系统:大流量的切削液冲刷与主轴中心出水,是带走切削热的最直接手段,同时顺畅的排屑能防止二次切削产生积热。
- 高刚性结构与热对称设计:结构越稳定,抗热变形能力越强。高德数控的 立式加工中心 采用高刚性铸件与对称式结构,配合三重复合温控技术,能有效控制长时间高速运转下的热变形,保障24小时稳定加工。
- 针对重切削的温控保障:在进行大余量、高温度的重负荷切削时,设备的冷却和刚性要求极高。高德数控的 卧式加工中心 与 车铣复合加工中心,在重载切削场景下依然能保持优异的热稳定性和排屑能力,确保工件精度。
03 结语
不论是看铁屑调参数,还是靠设备控温,最终目的都是为了提升加工效率与精度。如果您在加工过程中经常遇到刀具热磨损快、机床热变形导致尺寸不稳定、或者排屑不畅导致积热等问题,说明您的设备需要进行升级了。
欢迎访问高德数控 产品中心 了解更多 斜床身车削中心 与 数控车床系列,或者直接 联系我们,技术工程师将为您提供针对性的切削降温与设备选型方案。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们