箱体多孔攻丝松紧不一,VMC1160如何管控螺纹装配间隙
箱体多孔攻丝松紧不一,VMC1160如何管控螺纹装配间隙
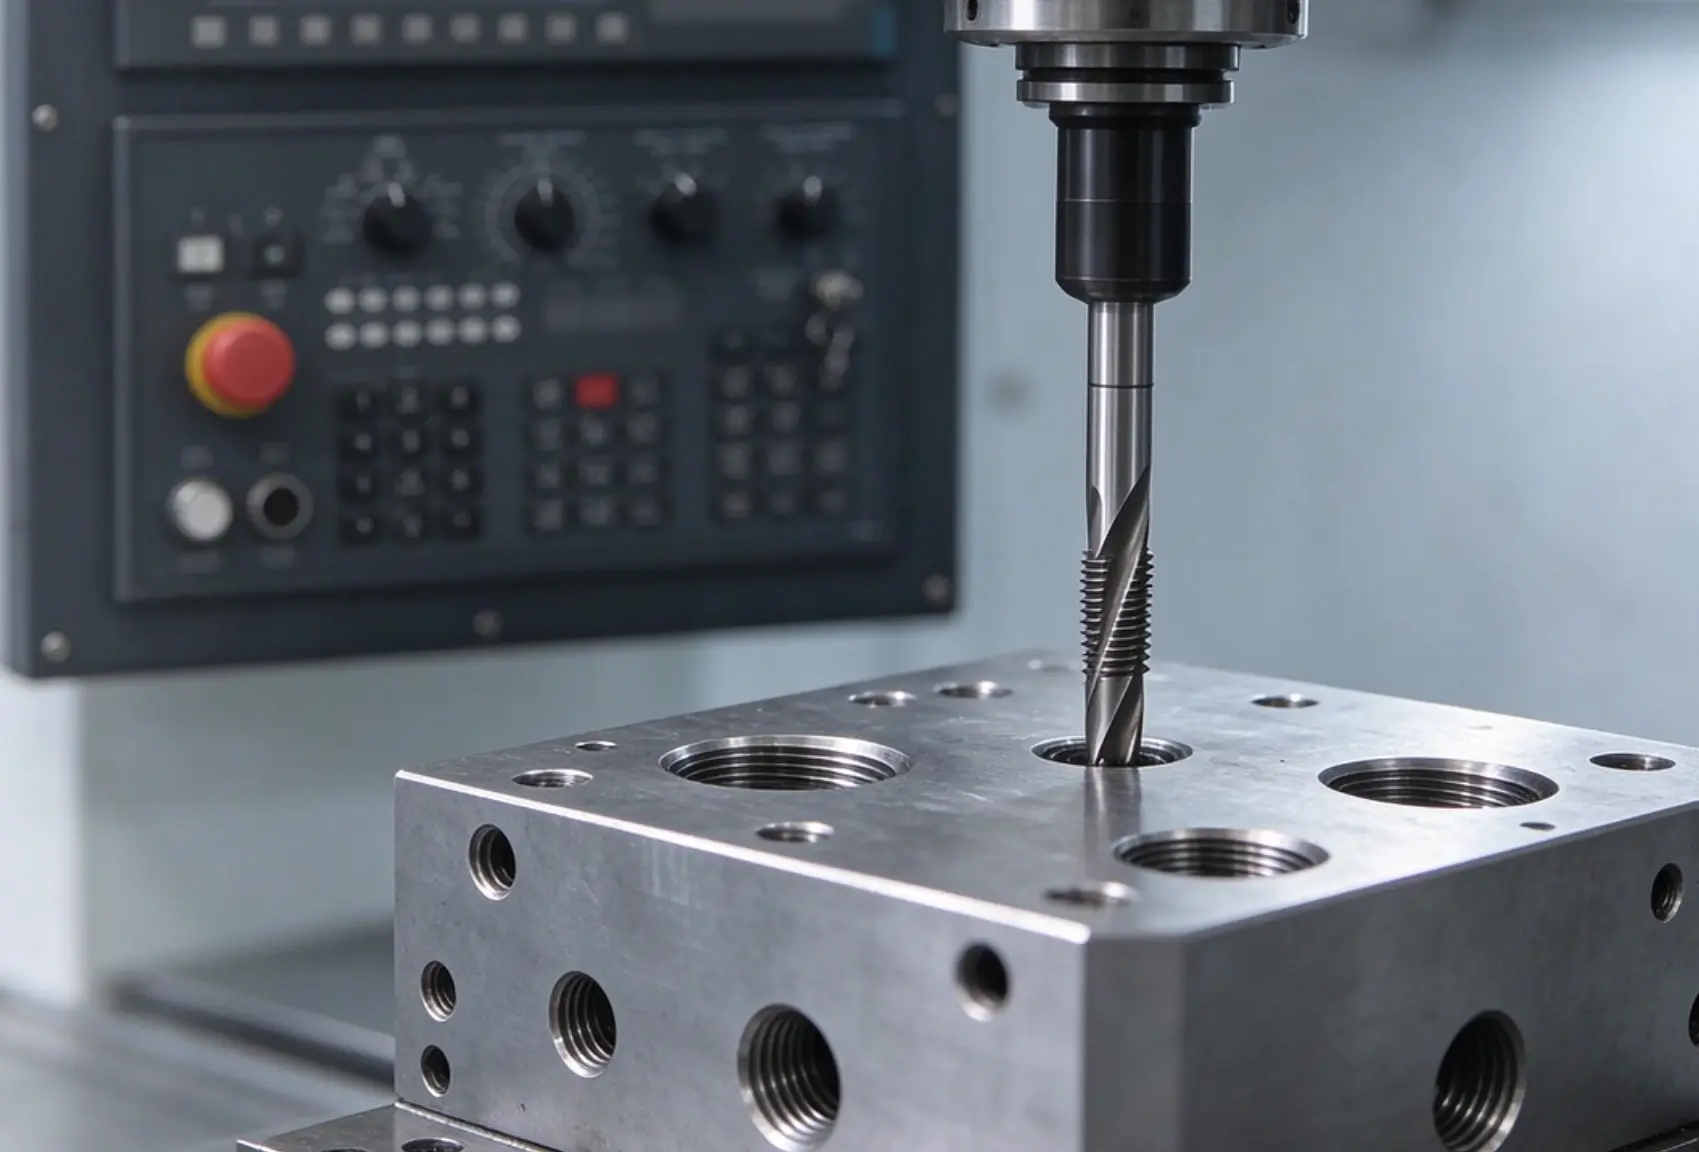
箱体类零件多孔攻丝出现松紧不一,本质是螺纹中径、孔轴线垂直度与螺纹有效深度的离散,而非某一颗孔的偶然废品。VMC1160 从刚性攻丝同步控制、Z轴定位重复性、刀具与冷却管理三个环节介入,把螺纹装配间隙的波动收敛到可检验、可追溯的范围内。
一、现象界定与量化口径
“松紧不一”在现场通常表现为三类,指向的原因并不相同:
- 拧不进(偏紧):螺栓或螺柱旋入扭矩明显偏大,甚至中途卡死。多与底孔偏小、丝锥让刀导致内螺纹中径偏小、孔轴线垂直度超差有关。
- 旷动(偏松):旋入轻松、轴向存在晃动。多与丝锥磨损、底孔偏大、切削挤压不足导致中径偏大有关。
- 中途卡滞:旋入若干扣后受阻。多与排屑不畅、盲孔退刀空间不足、牙型局部损伤或螺纹歪斜有关。
判定不应依赖手感。建议统一采用三项量化口径:螺纹中径(螺纹塞规通止端判定,必要时用中径量具读数)、装配扭矩离散度(扭矩扳手按孔位抽检并记录)、螺纹有效深度(深度尺或塞规台阶)。三项数据形成记录后,“松紧不一”才能从主观描述转为可分析的过程问题。
二、成因分层拆解
多孔攻丝的离散来源可归为七层,排查建议自上而下进行,避免先动机床参数。
| 成因层级 | 具体表现 | 对螺纹装配的影响 | 排查手段 |
|---|---|---|---|
| 底孔 | 直径偏差、钻尖偏心、孔深不足、切屑滞留 | 底孔偏大使中径偏大(松),底孔偏小使挤压加剧、让刀后中径偏小(紧) | 抽检底孔直径与孔深,检查钻尖磨损与排屑状态 |
| 攻丝方式 | 柔性攻丝浮动量不稳定、主轴与Z轴不同步、退刀拉伤 | 牙型歪斜、起始扣损伤,表现为旋入扭矩忽大忽小 | 确认是否启用刚性攻丝循环,观察退刀痕 |
| 刀具 | 丝锥磨损、刀柄跳动偏大、装夹同心度不足、寿命未管控 | 中径逐孔漂移,孔位间呈趋势性变化 | 检测刀柄跳动,建立丝锥寿命计数与更换节点 |
| 冷却润滑 | 浓度不稳、流量不足、材料与润滑方式不匹配 | 切削热与摩擦系数变化,导致让刀量与中径波动 | 记录浓度与流量,按材料区分润滑方式 |
| 装夹与垂直度 | 基准面未找正、压夹力过大引起变形、孔轴线与端面不垂直 | 螺栓斜入,主观感受为“紧”或“卡”,返工风险高 | 抽检孔轴线垂直度,复核定位与压紧方案 |
| 机床与热变形 | Z轴反向间隙、主轴准停偏差、连续加工温升、Z轴刚性不足 | R点与孔深重复性变差,螺纹深度与中径出现批次漂移 | 查精度检测报告与补偿记录,做温升前后对比测量 |
| 程序与参数 | R点不统一、分次进给量不当、进给率与螺距不匹配 | 各孔攻丝条件不一致,离散被程序放大 | 复核孔位坐标、R点、Q值与进给率设定 |
三、VMC1160 的管控点
1. 刚性攻丝:让旋转与进给保持同步
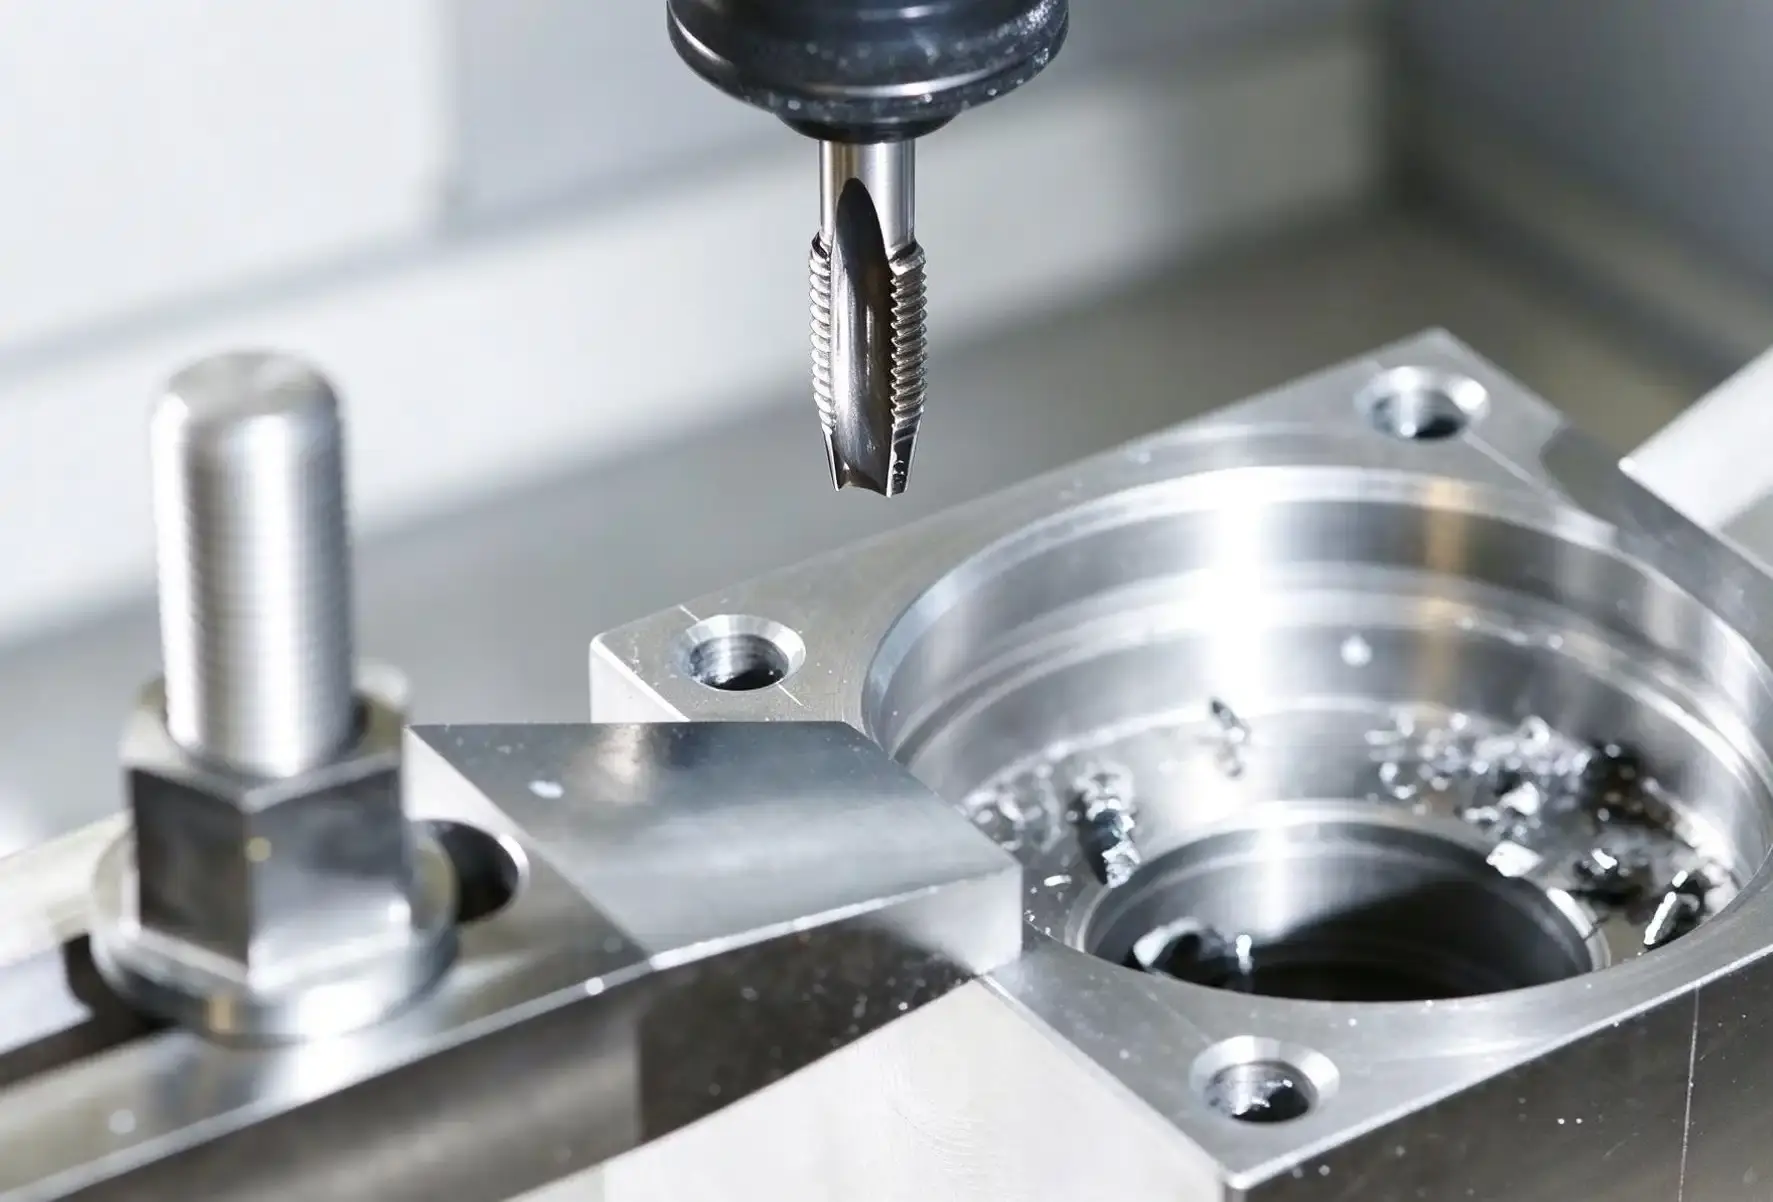
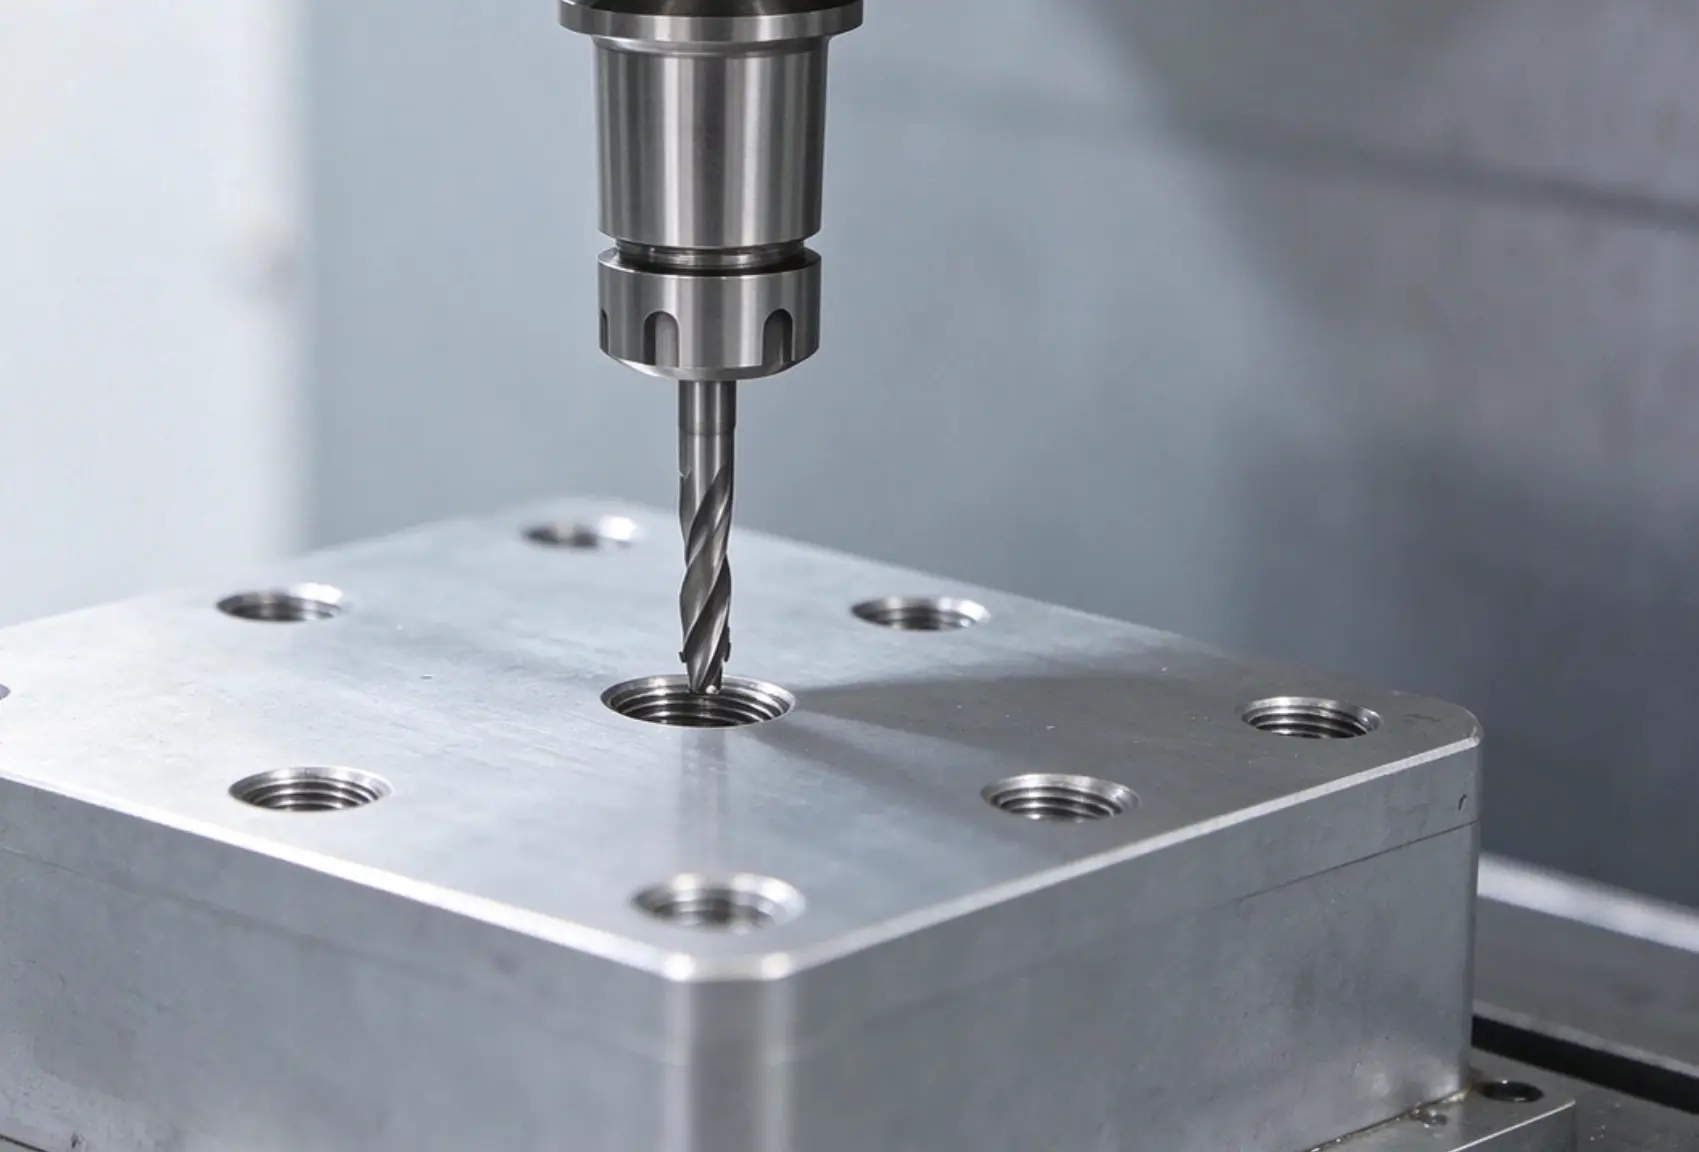
柔性攻丝依赖浮动夹头吸收主轴与Z轴之间的位移差,浮动量本身带有不确定性,连续加工中容易表现为扭矩波动与牙型一致性下降。刚性攻丝由系统按每转进给关系闭环控制主轴旋转与Z轴位移,取消浮动补偿环节,孔位之间的攻丝条件更接近。这对多孔、同规格螺纹的装配间隙一致性意义直接:影响中径的变量减少,离散度随之收窄。
2. Z轴定位重复性与误差补偿
螺纹深度与起始位置取决于Z轴在R点、攻丝终点与退刀点的重复定位能力。VMC1160 采用台湾上银P3级研磨滚珠丝杠与滚柱线轨(按配置),出厂遵循德国VDI3441精度检验规范,使用雷尼绍激光干涉仪与球杆仪完成三轴全行程分段采点,并生成误差补偿文件录入数控系统。定位误差与反向间隙在系统层被补偿后,R点与孔深的重复性更稳定,螺纹有效深度的批次差异随之减小。
3. 主轴、刀库与刀具管理
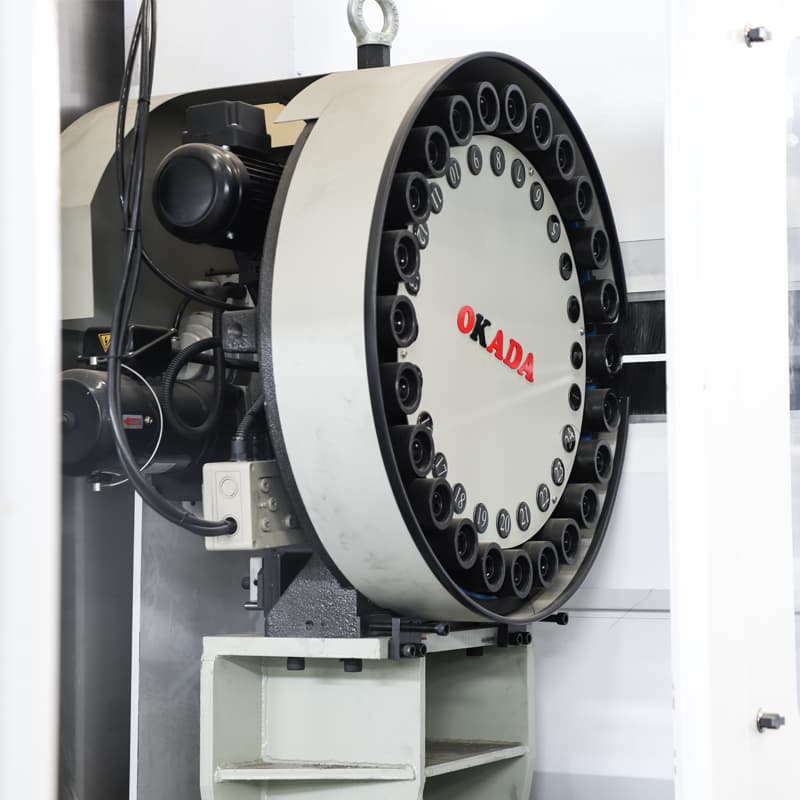
台湾丹铨主轴的回转稳定性直接影响攻丝起始与退刀阶段的牙型质量;台湾冈田24把圆盘式刀库可将钻头、铰刀、丝锥纳入同一刀库管理,减少刀具分散带来的预调差异。配合刀柄跳动检测与丝锥寿命计数,可使“同一批孔使用同一把丝锥的磨损阶段”处于受控状态,避免中径沿孔位呈趋势性漂移。
4. 热稳定性
连续攻丝的切削热与主轴温升会改变Z轴伸长量与中径让刀量。HT300高强度铸铁床身经米汉纳工艺铸造与双重时效处理,为热稳定提供结构基础;主轴油冷(选配)用于抑制温升。实践中仍建议配合开机预热、连续加工中的中途测量与必要的恒温条件,单靠设备无法完全消除热影响。
5. 精度可追溯
定位精度±0.005mm/300mm,重复定位精度±0.003mm,每台设备附独立检测报告,机身编号与报告一一对应。内控标准下实测可控制在±0.0025mm以内。追溯性的价值在于:当现场出现螺纹离散时,可以先排除或确认机床精度因素,把排查集中在工艺与刀具环节。
四、可落地的工艺规范
- 底孔尺寸:按材料与丝锥厂家推荐值确定并纳入首件检验。通常钢件底孔约等于螺纹大径减螺距,铸铁可略小,铝件可略大;具体数值以所选丝锥与材料状态为准,不建议沿用经验表不做验证。
- 孔深与退刀空间:盲孔需预留足够退刀与切屑容纳空间,通孔应保证钻透与排屑通畅,避免切屑在孔内堆积造成卡滞与牙型损伤。
- 参数设定:刚性攻丝按每转进给关系设定进给率,分次攻丝时统一每次进给深度;同一批孔使用同一套参数与同一退刀方式,避免程序层面引入差异。
- 刀具管控:控制刀柄跳动并定期复检,建立丝锥寿命计数与更换节点,磨损超限的丝锥不进入批量孔位加工。
- 冷却润滑:按材料区分方式与浓度,铸铁件常用微量润滑或风冷以避免糊状堆积,铝件与钢件按切削条件选择润滑形式,并记录浓度与流量。
- 装夹与找正:以加工基准面定位并复核,控制压紧力避免工件弹性变形,对关键螺纹孔抽检孔轴线垂直度。
五、检验与判定
建议建立三层检验:首件全检(底孔直径、螺纹中径、孔深)、过程巡检(按孔位分布抽检并记录扭矩)、换刀与换批后复检。判定口径明确为三条:中径落在公差带内、装配扭矩离散度处于可接受范围、旋入过程无卡滞。
数据留存后,可对同规格螺纹的中径与扭矩做分布分析,观察是否存在沿孔位或沿时间的趋势。趋势性偏差多指向刀具磨损与热变形,随机性偏差多指向底孔、装夹与排屑。这一区分对后续改善方向具有实际意义。
六、适用边界提示
- 若松紧不一主要来自铸件砂眼、缩松、硬度不均等来料问题,机床与工艺调整无法根本解决,需回到铸造与来料检验环节处理。
- 细牙小规格螺纹的深孔攻丝工艺窗口较窄,对刀具、润滑与排屑要求更高,需单独制定工艺,不宜直接套用常规箱体攻丝参数。
- 若为单件小批量、品种频繁切换的生产模式,为攻丝一致性投入高配机型的性价比需重新评估。
- 机床精度是螺纹一致性的必要条件而非充分条件。工件螺纹质量同时受底孔、刀具、冷却、装夹与参数影响,需在工艺合理匹配的条件下才能稳定达标。
七、常见问答
Q:刚性攻丝与柔性攻丝对螺纹一致性的差别体现在哪里?
A:柔性攻丝依靠浮动夹头补偿主轴与Z轴的位移差,浮动量与阻力变化会带来扭矩波动;刚性攻丝由系统按每转进给关系同步控制旋转与进给,取消了浮动补偿环节,孔位间攻丝条件更接近。前提是机床与系统支持刚性攻丝循环,且刀具与参数匹配。
Q:底孔尺寸应该怎么定,能不能沿用经验表?
A:经验表可作为起点,但应以所选丝锥厂家推荐值与实测中径为准。建议对底孔直径做首件抽检并记录,结合中径测量结果微调,避免长期沿用未验证的数值。
Q:多孔攻丝的孔轴线垂直度如何保证?
A:从定位与装夹入手:以加工基准面定位并复核,控制压紧力避免变形,保证孔位坐标与图纸一致;必要时对关键孔抽检垂直度。垂直度超差会直接表现为螺栓斜入、旋入受阻。
Q:VMC1160 的定位精度能否直接保证螺纹不再松紧不一?
A:不能等同。定位精度±0.005mm/300mm、重复定位精度±0.003mm 描述的是机床运动能力,为孔位与孔深重复性提供基础;螺纹中径与装配间隙还受底孔、丝锥磨损、冷却与装夹影响。设备的作用是减少变量、提供可追溯的精度依据,而非替代工艺管控。
Q:支持到厂试切吗?
A:支持。高德数控厂区常备VMC系列试切工位,客户可自带箱体工件与图纸,现场验证孔位精度、螺纹中径与表面质量,工程师一对一说明选型与工艺依据。有选型问题可留言交流,也可到滕州实地考察。
八、相关产品
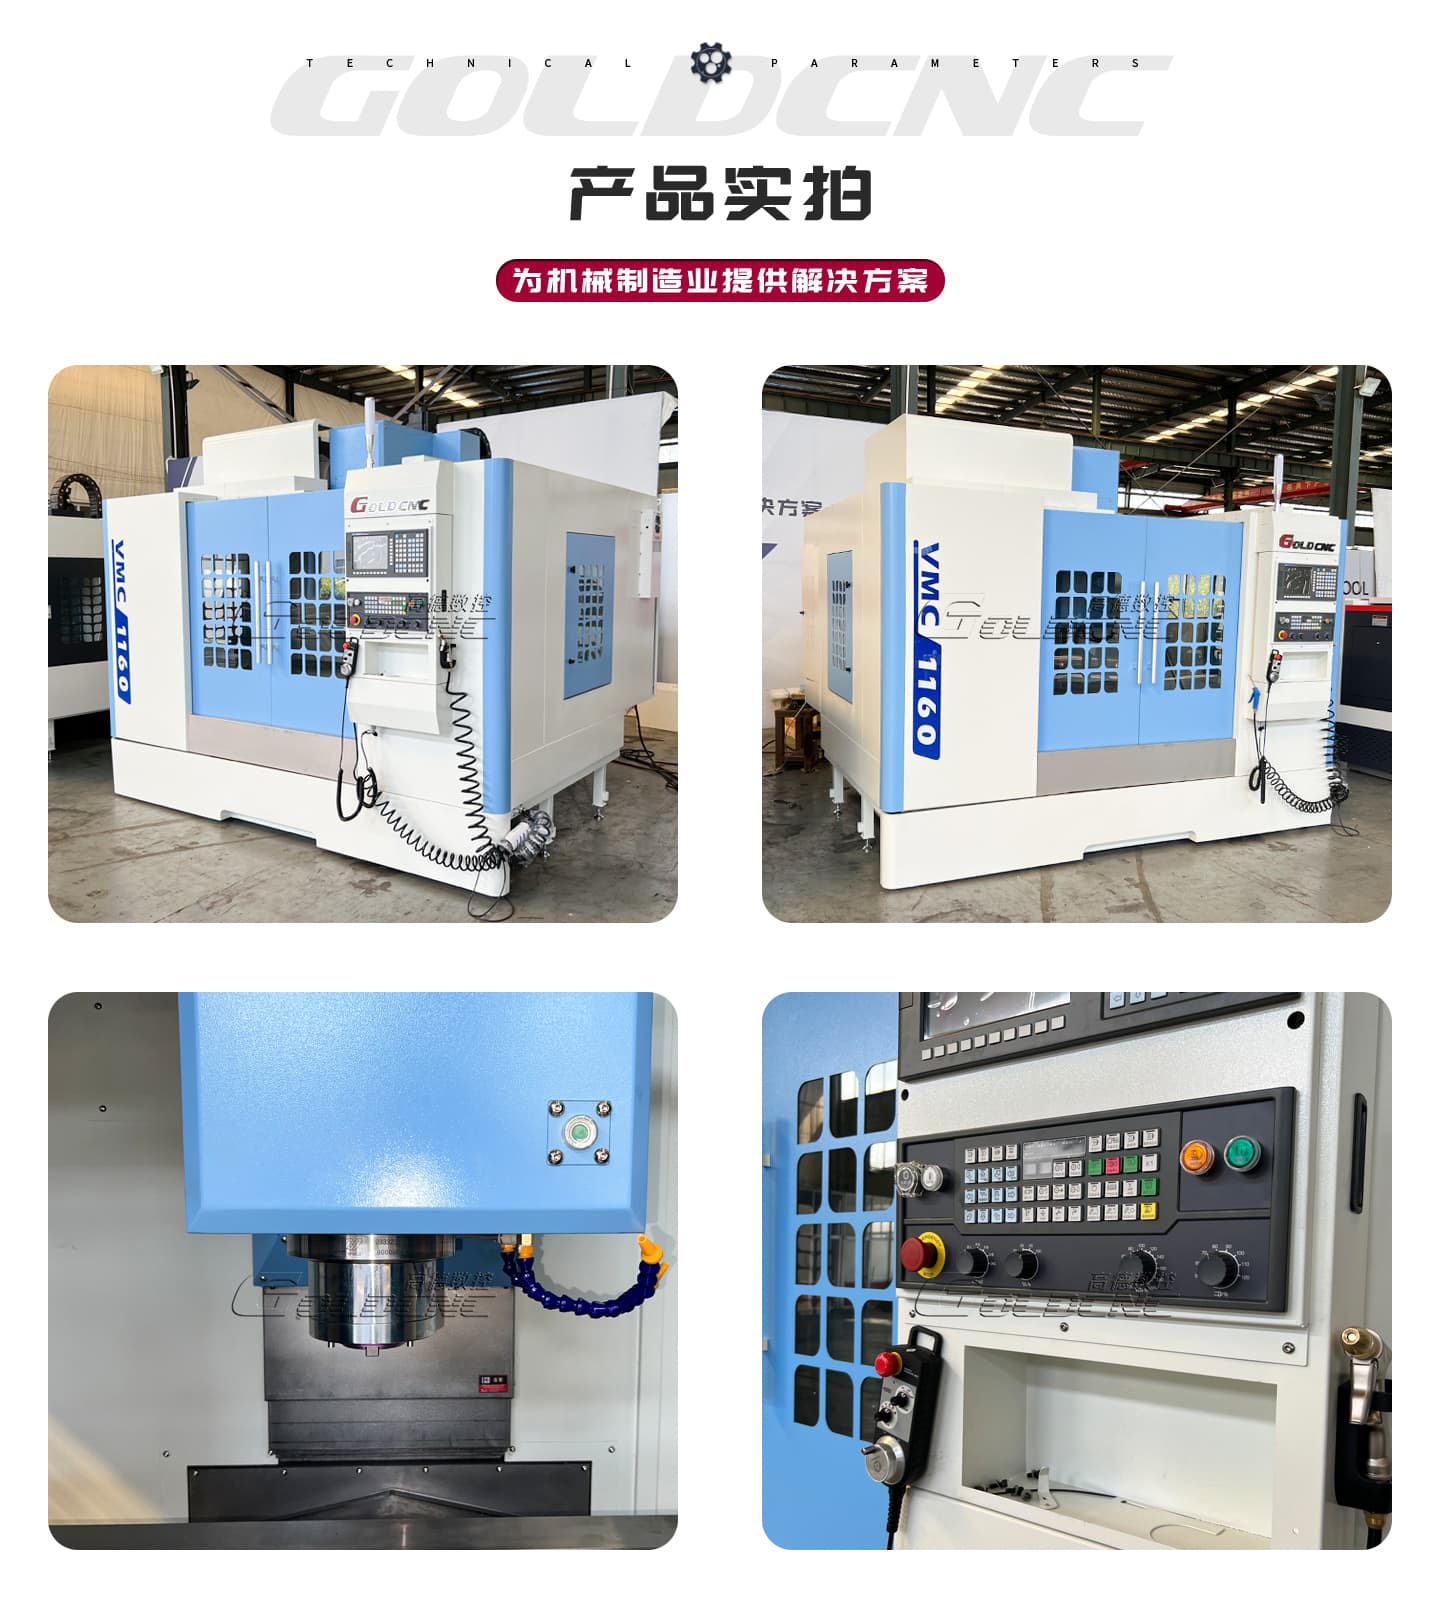
VMC1160立式加工中心
适用于箱体、壳体类零件的多孔钻攻与多工序集中加工,支持刚性攻丝循环,遵循VDI3441精度规范并逐台附检测报告。
VMC1270立式加工中心
工件尺寸与孔位分布更大、需多工序集中完成的箱体类加工,可在选型阶段一并评估。
螺纹装配间隙的稳定性,来自可核验的工艺参数与可追溯的精度记录,而非单点性能宣传。底孔、刀具、冷却、装夹与机床精度逐项受控,多孔攻丝的松紧离散才有明确的收敛路径。
有关箱体多孔攻丝与立式加工中心选型问题,可留言交流,也可到滕州实地考察。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们