机加工车间注意事项:备件供应滞放大设备故障损失
机加工车间注意事项:备件供应滞放大设备故障损失
一台立式加工中心坏一个轴承,停机三天;若这个轴承还要等七天到货,停机的第十天,损失已经不是一台机床的维修费,而是一整条交付链的违约成本。本文把停机损失拆成可核算的口径,给出高风险备件清单与储备分级方法,并把售后响应写进选型谈判。
结论先行:备件供应滞后不是采购环节的小事,而是停机成本的主要放大器。同样一次主轴或刀库故障,备件现货当天更换与等货七天,车间付出的代价可以差出数倍——差额不在维修费里,而在待工人工、后道积压、外协加价和交期违约里。因此备件管理要解决三件事:算清停机一小时的代价、识别真正会造成长时间停机的少数备件、配件管理与响应。
关键量级:1 小时为单机停机的基础损失口径,按车间自报数据核算;3 天为常见易损件从报修到到货的现实周期;4 类为会造成长时间停机的关键备件类别;3 级为备件储备分级(常备、少量、按需)。
说明:下文数据除注明来源外,均为核算方法与示例假设,用于说明量级关系;实际值请按本厂工时成本、订单毛利与交付条款替换。
一、先算清楚:停机一小时到底损失多少
多数车间对停机损失的估计只算了两笔:维修费和更换件费。这两笔在总损失里通常占比不高,真正吃掉利润的是停机期间仍在发生的固定支出,以及被打乱的交付节奏。
把停机损失拆成五项分别核算,才能判断值不值得为备件付加急费、值不值得占用一笔库存资金。下表给出可直接套用的核算口径。
表 1 单机停机损失构成与核算口径(按每小时计,五项相加)
| 损失项 | 核算口径 | 常见漏算原因 |
|---|---|---|
| 设备与工装摊销 | 设备月折旧 ÷ 月有效工时,按停机小时折算 | 折旧按月固定提取,停不停机都在发生,容易被当成不花钱 |
| 待工人工 | 受影响工序人数 × 人均小时综合成本 | 只算操作工,漏掉编程、检验、物料转运的连带待工 |
| 后道积压与在制品占用 | 停机小时 × 后续工序小时产出 × 单件毛利 | 单机故障被当成局部问题,忽略下游整线等料 |
| 转序与外协溢价 | 应急外协单价与原自加工成本的差额 × 转出件数 | 急件外协通常按加急价结算,差额往往高于维修费 |
| 交期违约与客户信任 | 合同违约条款金额 ÷ 延误天数,加上后续订单流失的折算 | 当期不体现为支出,但会在下一轮询价时以价格或订单量体现 |
注:表中五项为通用核算框架,不含一次性事故损失(如工件报废、主轴撞机后的精度重校)。若单台设备处于关键工序且无替代机台,后两项的权重会显著上升。
核算时有一个容易被忽略的细节:停机的损失不是线性的。停机第 1 小时损失的是待工人工;停机第 3 天开始出现转序溢价;停机超过一周,违约条款和客户信任开始计入。同样的故障时长翻一倍,损失往往不止翻一倍。
二、备件滞后如何把小故障放大成大损失
修一台机床的时间可以压缩,等一个备件的时间通常压不动。故障处理的实际链条是四段,其中三段都不在车间手里。
- 第一段 故障判定:拆检、判断失效件,通常 1 天以内。
- 第二段 备件确认:查型号、查批次、查是否停产,1 至 3 天。
- 第三段 供货到货:现货、调货或排产,3 至 30 天不等。
- 第四段 回装与精度复核:装回、试切、复测,1 至 2 天。
车间能控制的只有第一段和第四段。第二段和第三段取决于备件的通用程度与供应商的响应能力,而这两段恰恰是总停机时长的主体。
三个连锁反应,往往比维修费更贵
其一是工序断点。单台立式加工中心停在三道工序中的中间环节,前面已加工的半成品堆在工位,后面等待的毛坯无法上线,整条线跟着停。
其二是批量件转序。已排产的批量件不能等,只能整批转外协。外协按急件计费,同时把本厂已经投入的工时利润让出去,转回来还要重新对刀、重新试切。
其三是交期承诺失效。连续两次延期之后,老客户会把加急单转给别家。这类损失不出现在维修单上,却会在半年后的订单结构里显形。
需要警惕的一种错觉:这台机一年也就坏一两次,备件不用备。按故障频次算备件账是合理的,但按单次停机时长算就未必。关键备件的价值不在发生概率,而在发生之后车间有没有替代路径。没有替代机台的工序,一次断供就足以让整月交付失衡。
三、哪些备件断供后果重:按停机时长而非故障频次排序
车间备件柜里往往堆着螺丝、气管、保险丝,却缺一个刀库机械手爪。原因是备件清单按便宜好买排序,而不是按断供后停多久排序。判断一件备件该不该备,看三个条件:是否在关键工序上、有没有替代机台、市场供货周期多长。三个条件同时成立,就是必须常备的件。
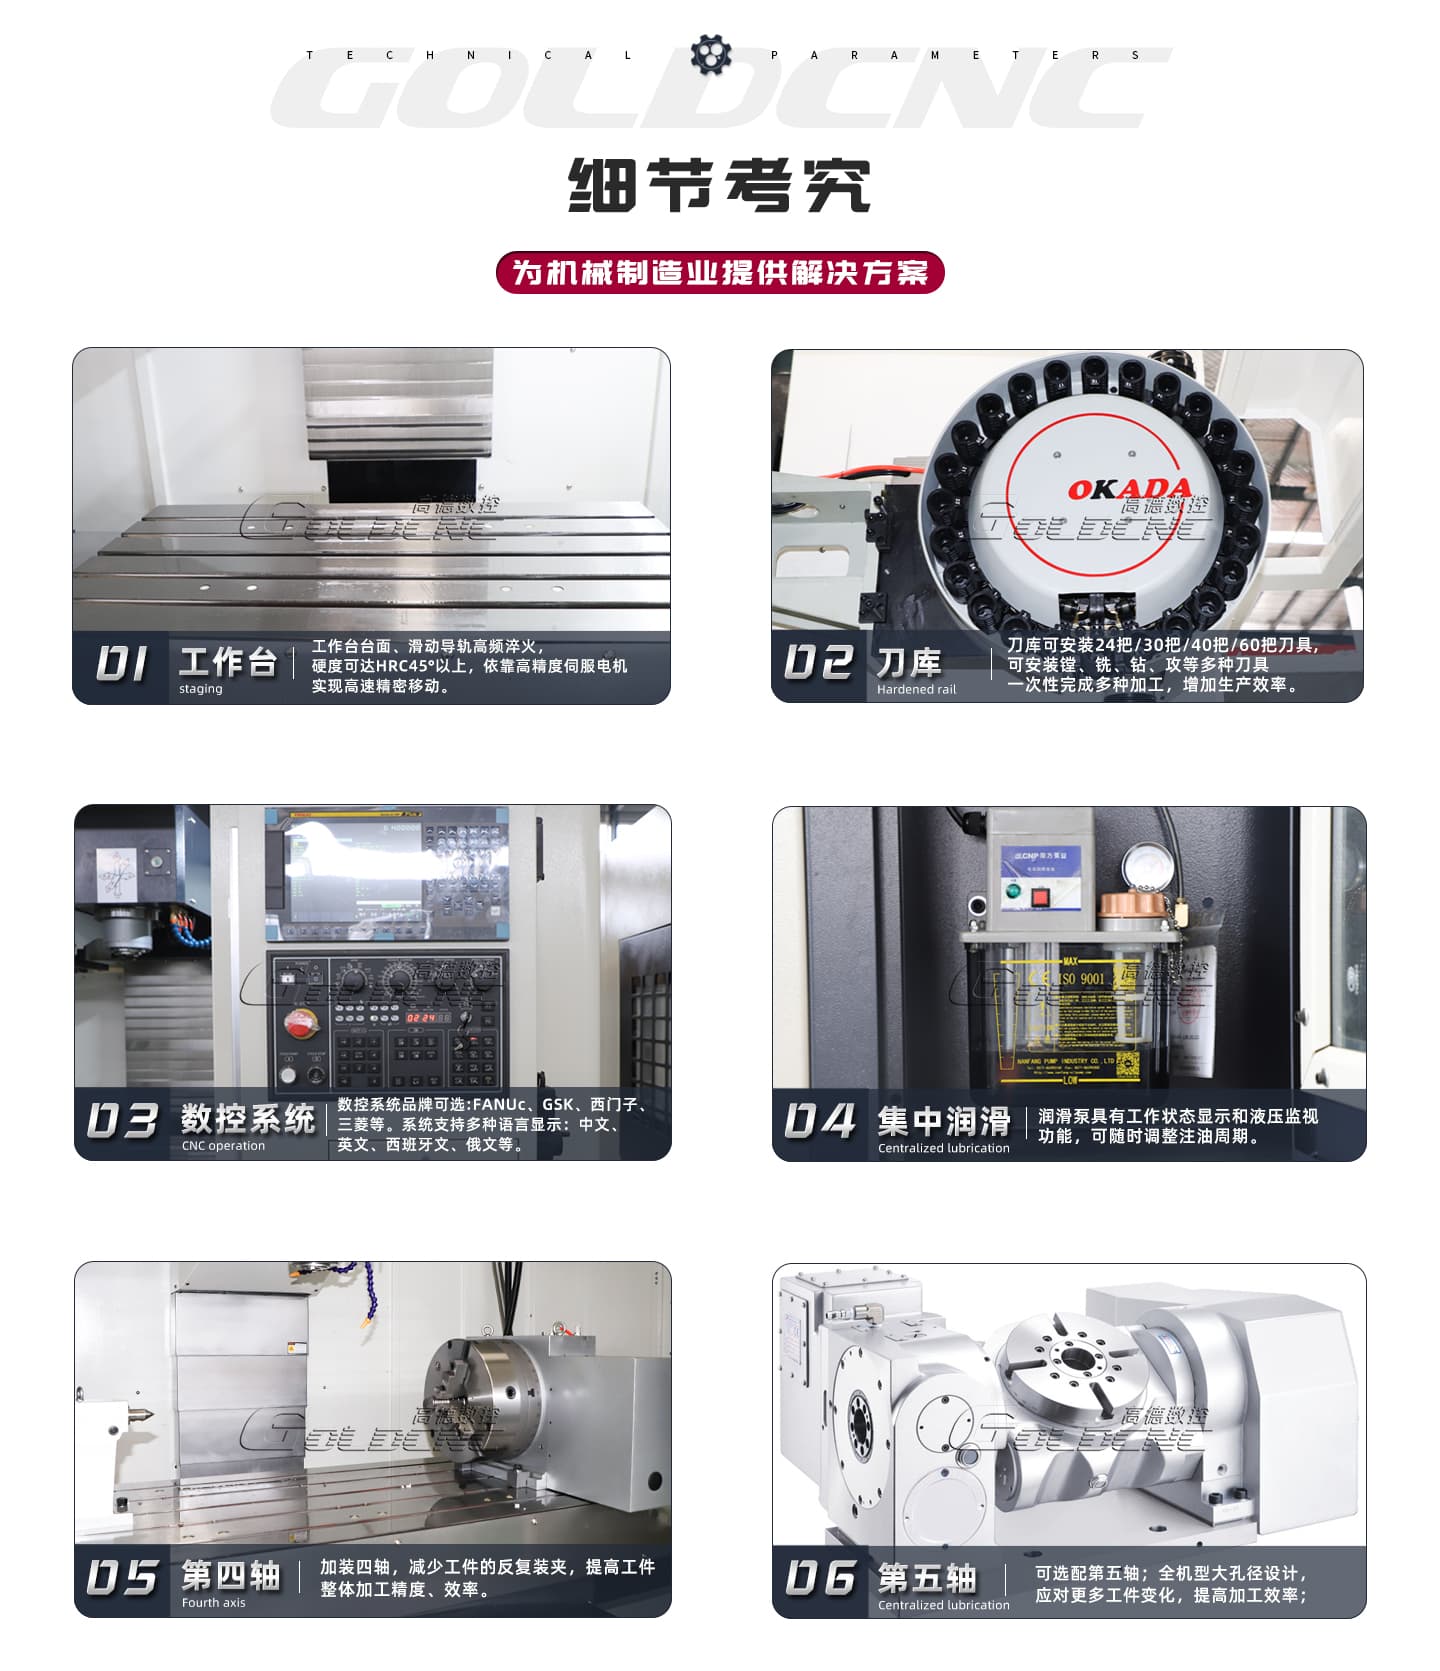
表 2 高风险备件清单与断供影响(储备等级按右列三条件判定)
| 备件 | 典型失效征兆 | 市场供货特性 | 断供后停机时长 | 储备等级 |
|---|---|---|---|---|
| 主轴单元与轴承组 | 运转异响、温升偏快、端面跳动超差、加工面出现规律振纹 | 多为机型配套件,需按主轴型号订货,通用性低 | 5 至 15 天以上 | A |
| 滚珠丝杠与螺母 | 反向间隙变大、定位漂移、低速爬行、象限过切 | 按轴长与螺母规格定制,非标长度需排产 | 7 至 20 天 | A |
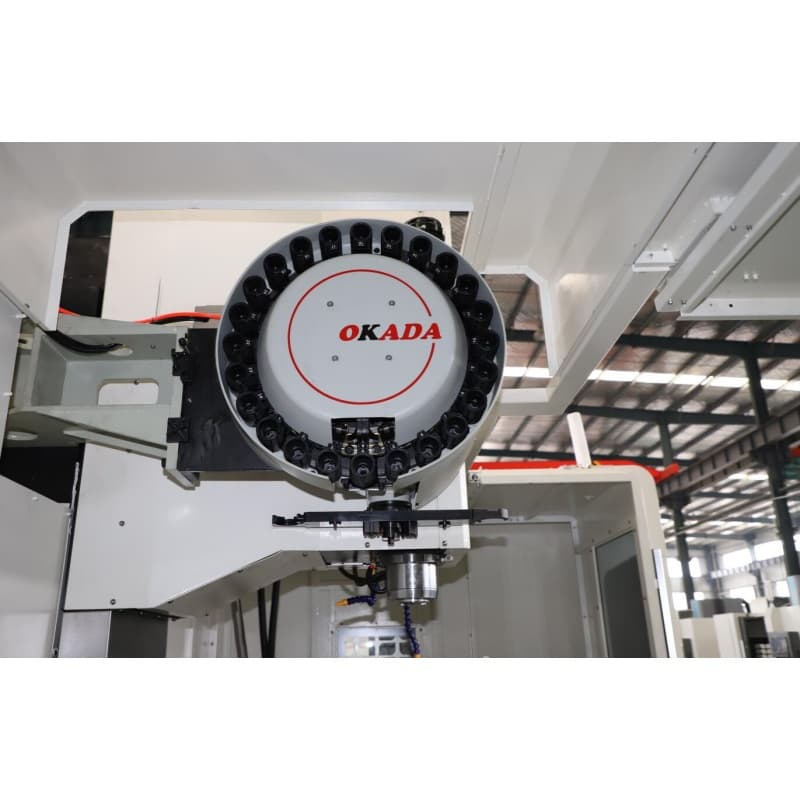
| 刀库刀套与机械手爪 | 换刀卡滞、刀位错乱、掉刀、换刀异响 | 随机型配套,部分规格需向原厂订购 | 3 至 10 天 | A |
| 数控系统板卡与驱动器 | 通讯报警、参数丢失、单轴报警、上电无显示 | 品牌代理渠道调货,停产型号需寻替代方案 | 3 至 15 天 | A/B |
| 直线导轨与滑块 | 运行发涩、直线度变化、局部异响、预紧力下降 | 规格通用,规格齐全者现货充足 | 1 至 5 天 | B |
| 伺服电机 | 过载报警、定位精度下降、电机温升异常 | 品牌通用件,功率段内可替代 | 2 至 7 天 | B |
| 润滑泵与油路分配器 | 导轨干摩擦、油压报警、油量不足提示 | 通用件,本地机电市场可当日取 | 半天至 2 天 | C |
| 排屑链板、冷却水泵、气动元件 | 排屑卡死、冷却压力不足、气缸动作迟缓 | 通用件,替代渠道多 | 半天至 2 天 | C |
注:断供时长为常见区间估算,实际取决于供应商库存、物流半径与是否需排产;同一备件在不同地区的天数差异可达一倍以上。储备等级 A 表示建议常备,B 表示少量备件,C 表示按需采购。
这张表有一个隐含结论:真正需要占用资金的只有前四类。它们数量少、单价高、供货慢,却决定了单次故障的停机上限。导轨滑块以下的通用件,靠本地供货协议解决即可,不必压库存。
四、响应时长每延长一段,损失就上一个台阶
把表 1 的五项损失按时长累加,会得到一条非线性上升的曲线。下面用示例模型说明量级关系:以当天修复的停机损失记为 1,观察不同到货时长下的累计损失。
表 3 备件到货时长与累计停机损失(示例模型,当天修复记为 1)
| 备件到货 | 停机总时长 | 累计损失(相对值) | 新增的损失构成 |
|---|---|---|---|
| 现货当天 | 1 天 | 1.0 | 待工人工与设备摊销 |
| 调货 3 天 | 3 天 | 1.9 | 加入应急外协的加价差额 |
| 订货 7 天 | 7 天 | 3.6 | 加入后道积压与首批交付延误 |
| 排产 15 天 | 15 天 | 6.4 | 加入违约条款与客户转单折算 |
| 排产 30 天 | 30 天 | 11.2 | 批次整批转产线,损失趋于平台 |
注:表中倍数按固定支出持续发生、增量损失分段叠加的假设构造,仅用于说明增长形态,不构成行业统计结论。实际核算请用本厂工时单价、单件毛利与合同违约条款代入。
备件成本是可以提前锁定的一笔确定支出,停机损失却是一笔随天数放大的不确定支出。用确定的支出对冲不确定的支出,是备件管理的全部逻辑。
五、备件管理落地:两个动作就能压住停机时长
不需要复杂的系统,也不需要一次性投入大笔库存资金。两个动作按顺序做,多数车间在一个季度内就能把关键故障的停机时长压到三天以内。
动作一:按停机后果给备件分级
先用表 2 的三条件把现有备件过一遍,再按下面的分级确定储备量。分级的价值在于把有限的库存资金集中在少数关键件上,而不是平均撒在每个格子里。
表 4 备件储备三级与资金占用(按机台数量与关键程度调整)
| 等级 | 判定标准 | 储备建议 | 资金占用 |
|---|---|---|---|
| A 常备 | 位于关键工序、无替代机台、供货周期超过 7 天 | 与主机同批入库,备 1 套;同型号多台设备可共用 1 套 | 高,但对应的是整线停机风险 |
| B 少量 | 有替代机台,或可由邻近工序临时顶替 | 备 1 件易损件或 1 套共用件,与供应商签定 48 小时供货约定 | 中,按年度易损率折算 |
| C 按需 | 通用规格、本地可当日取货、更换不影响精度 | 不压库存,建立固定供货渠道与替代型号对照 | 低,仅保留安全库存 |
注:储备定额建议每年随设备台账复盘一次:新增机台、工序调整或订单结构变化后,关键路径会改变,分级也要跟着改。
动作二:用通用化配置压缩备件种类
备件管理的隐形成本不在单价,而在种类。十台设备用十个品牌的丝杠、五种规格的刀套,备件库就会被拆成几十个互不通用的格位,每一种都备不起、每一种都不敢不备。
反过来,机型配置越集中,备件通用度越高,单件备件覆盖的机台数量越多,储备的性价比就越高。这也是选型阶段值得优先考虑配置一致性的原因:同一车间内多台设备共用同规格关键件,A 类备件只需一套。
六、选型阶段就该把备件算进总成本
设备采购谈判通常围绕价格、行程、配置展开,备件与售后条款往往留到签合同前一晚才补。而停机成本恰恰由这部分决定。把备件视角提前到选型阶段,需要问清三个问题:关键件是什么规格、市场能不能买到、原厂响应多快。
高德数控立式加工中心系列采用标准化配置,关键功能部件选用市场流通度高、替代渠道成熟的规格:标配台湾上银 P3 级研磨滚珠丝杠、上银滚柱线轨、台湾丹铨主轴、台湾冈田刀库,遵循 VDI3441 精度标准,雷尼绍激光干涉仪逐台全检。定位精度 ±0.005mm/300mm,重复定位精度 ±0.003mm,出厂检测报告与机身编号对应,便于后续维护时核对原始精度基线。
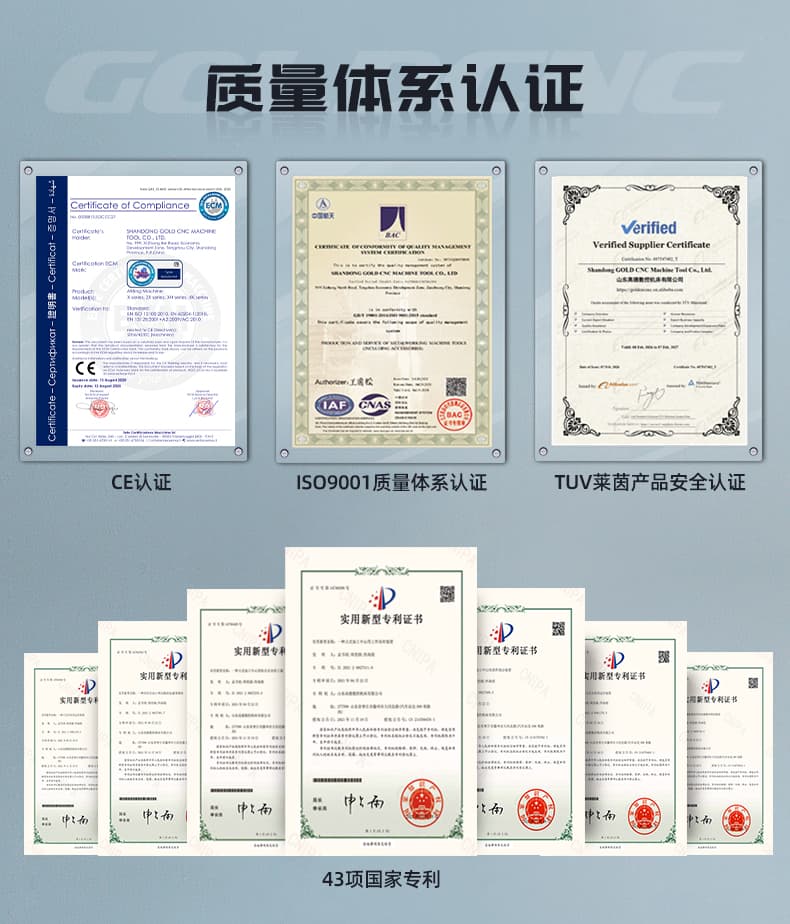
标准化配置对备件管理的直接好处有三点:丝杠与线轨为通用规格,规格内可跨机型共用;主轴与刀库为成熟配套件,供应渠道不依赖单一来源;精度基线可追溯,更换备件后能按出厂数据复测,不必凭经验试切。公司累计拥有 43 项机床相关专利,结构件与关键部位的改进均有据可查。
七、备件响应半径:产业集群带来的隐性差异
同样的机型,在滕州、玉环、昆山、东莞、临朐、大沥这些机加工集聚区使用,备件到手的速度并不相同。差异来自三处:本地服务网点密度、周边机电市场规格齐备程度、同型号设备保有量带来的人才与备件流通。
设备保有量高的区域,通用件在本地就能找到同规格替代,A 类件的等待时间被压缩到 B 类;反之,偏远地区即使买了同款设备,通用件也要跨省调货,实际停机时长翻倍。这一点在设备选型时很难从参数表上看出来,却直接决定每年的停机成本。
可把服务网点距离和备件仓储位置列入评估项,与价格、配置并列。设备本身的可靠性决定故障概率,备件与服务网络决定故障的代价。
八、常见问题
Q1:备件储备要占多少资金,有没有可参考的比例?
A:没有统一比例,但可以用一个思路定上限:把 A 类件的总价控制在单台设备采购价的一个较小百分比内,再按机台数量递减。同型号多台设备共用一套 A 类备件,摊到每台的成本会明显下降。B 类件按年度易损率折算,C 类件不占库存资金。
Q2:哪些备件可以跨机型共用?
A:通用规格件可以共用,典型的是同规格直线导轨滑块、润滑元件、气动元件与部分伺服电机。丝杠按轴长与螺母规格区分,同行程同规格的机型之间可共用。主轴与刀库属于机型配套件,通常不跨机型共用,但同系列机型之间有一定通用度,采购前可要求供应商提供通用件对照表。
Q3:只有一两台机床的小车间,也要建备件库吗?
A:不必建库,但要建清单和渠道。做法是把 A 类件清单列出来,与供应商签定 48 小时供货约定,同时确认周边城市有现货。小车间资金有限,靠协议和渠道替代库存,比压货更实际。
Q4:售后响应时间怎么写才算有效条款?
A:要能落到可核算的天数。建议分别约定三段时间:远程判定时限、到场时限、备件到货时限。同时约定超时的处理方式,例如加急运费由谁承担、停机超过约定天数后的工时补偿。只写及时响应、尽快处理这类描述,纠纷时无法执行。
Q5:非原厂备件能不能用?
A:要分部位。润滑、气动、排屑、冷却这类通用件,按规格选型即可,替代空间大。滚珠丝杠、主轴轴承组、导轨滑块这类直接影响定位精度与表面质量的部件,建议按原规格等级采购,并在更换后复测定位精度与反向间隙。用低等级件替代高等级件,短期省下的费用通常会以精度衰减和废品率的形式还回来。
Q6:老机型停产、备件买不到怎么办?
A:三条路径按顺序试:先查通用规格替代(导轨、丝杠、电机多数可按规格匹配);再查同系列后续机型的通用件;仍无解时评估功能改造,把整套驱动或传动模块升级为现行规格。这也是选型时要看配置通用度的原因——通用规格件在设备停产后仍有供应,专用定制件则随整机停产一起消失。
九、相关产品
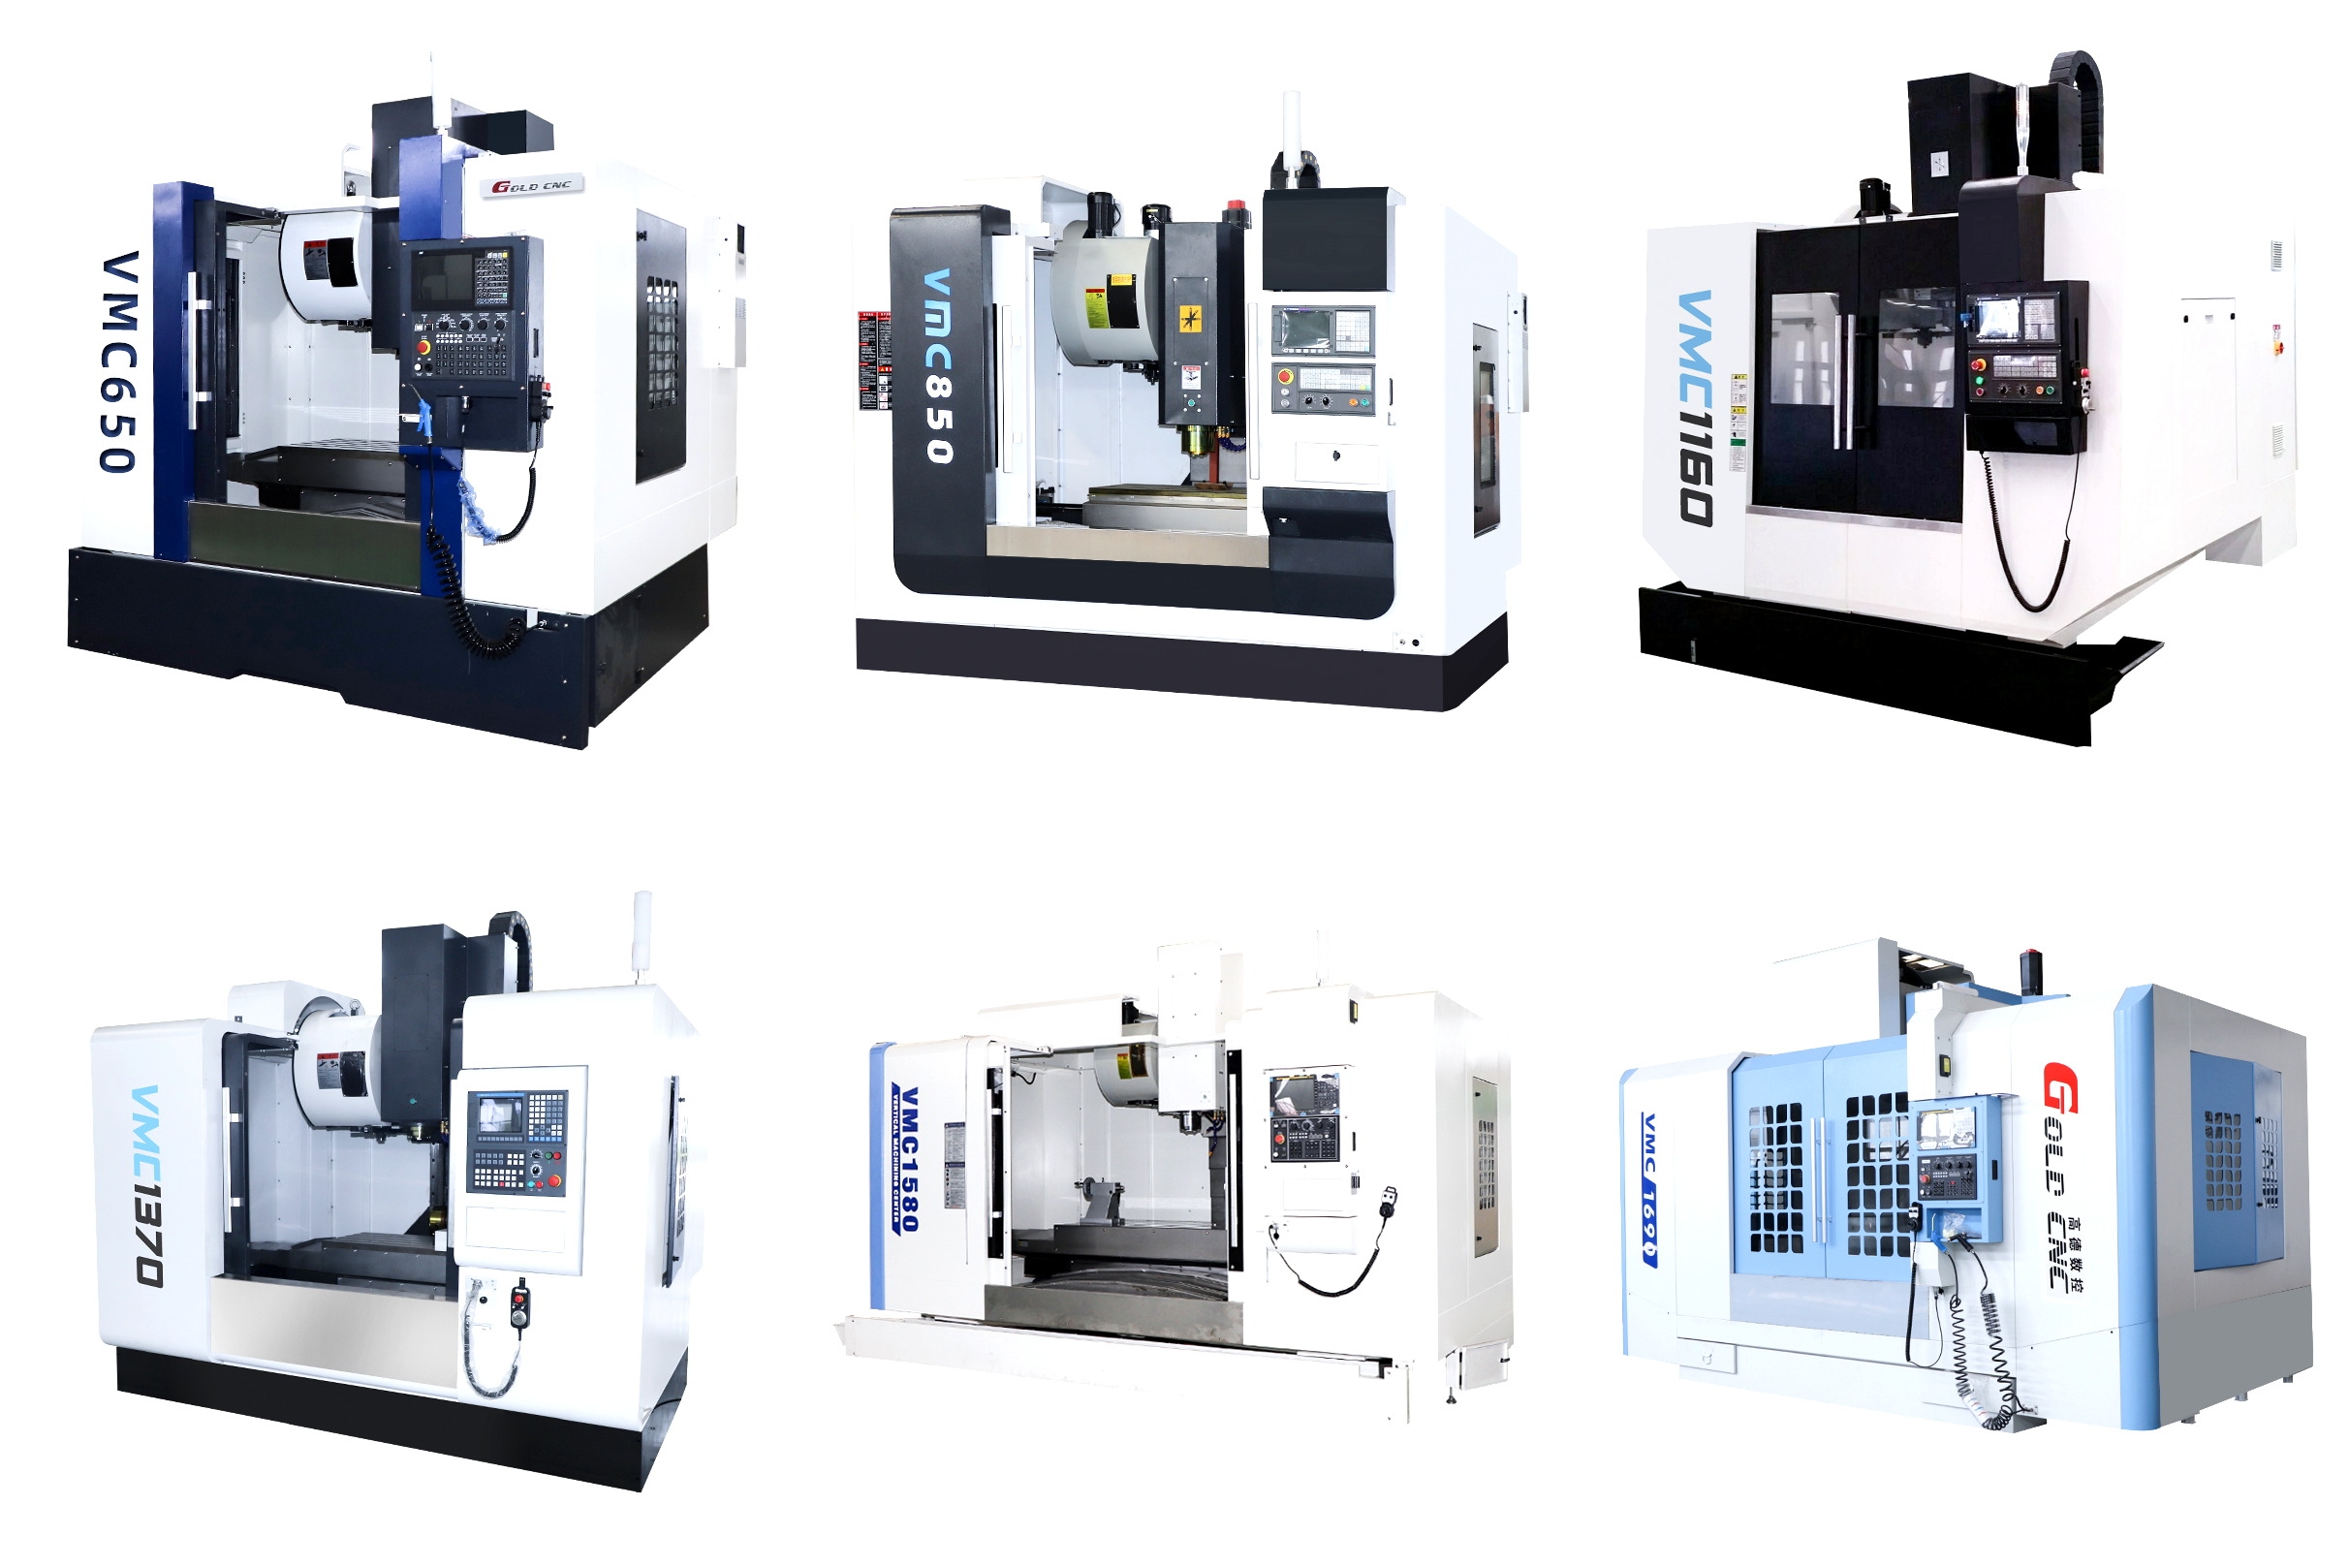
以下机型按工序覆盖面排列,选型时建议同时确认关键备件清单与本地服务响应,不只看价格与行程。
VMC855|工作台 800×550×550mm
中小件通用机型,覆盖注塑模架、汽配压铸件、法兰盘与支架类零件。单机多工序,适合以中小批量为主的车间作为主力设备。
VMC1160|中大件加工
液压阀块、减速机箱体、主轴箱类零件的深孔与交叉孔加工。行程与承重兼顾,适合阀块与箱体混单生产。
VMC1270|长行程板类件
新能源液冷板、长条形铝件、多孔板类件。工作台覆盖面大,适合薄壁件批量加工与流道铣削。
VMC1580|工作台 1500×800mm
航空结构件、大型模架、工程机械铸件等大件加工。可配合第四轴转台实现多面加工,减少大件重复装夹。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们