复杂零件不好测量咋办?_高精度VMC立式加工中心/车铣复合
标准的千分尺或卡尺等测量工具,是测量工件平面及平行特征或内/外径的常用“利器”。但遇到测量复杂形状的工件时,如曲面或狭窄的沟槽等,标准的通用量具可能就难以到达准确的测量位置,选择专用的非标量具则相对更简便、更经济。
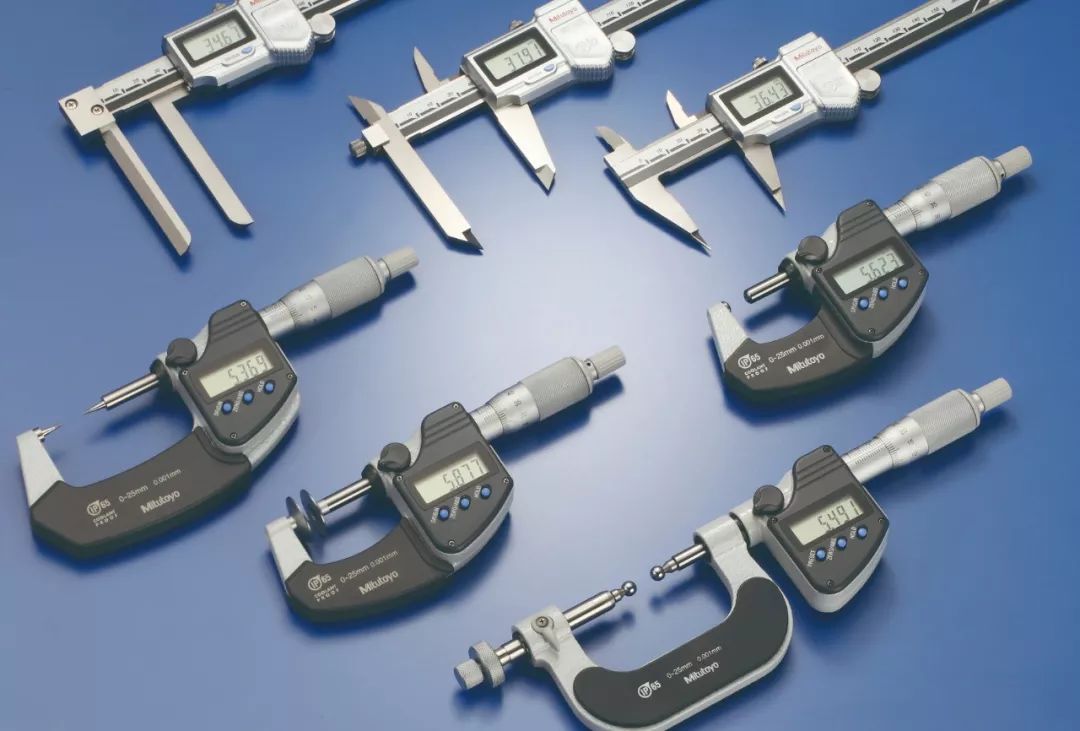
一、 复杂特征的专用量具大盘点
1. 管壁厚度的测量
- 壁厚千分尺:圆柱型测砧可深入管材内进行壁厚测量。
- 管壁厚度卡尺:主尺的量爪为圆柱型,可准确测量管壁厚度。
- 管材厚度表:测砧呈90°角,可测量管壁厚度或弯板厚度。
2. 管内径的测量
- 内径卡尺:量爪为刀刃型,用于测量难以测量的内侧位置。
- 卡尺型内径千分尺:卡尺形的测量面可实现通用千分尺无法实现的内径测量。
- 内径表:可测量内孔底面的直径,接上延长杆则可测量深孔内径。
3. 沟槽与凹槽的测量
- 薄片型千分尺 / 薄片卡尺:测量面为薄片型,可简单、准确地测量窄槽直径。
- 刀刃型厚度表:量爪前端为片状,可简单到达窄槽的测量位置完成测量。
- 凹槽千分尺 / 钩式游标卡尺:带有凸缘的测微螺杆或钩型量爪,可测量凹槽内径和管材内凹槽深度。
4. 特殊零件的测量
- 花键测量:使用花键千分尺,小直径测砧可方便测量花键轴和槽的直径。
- 奇数槽丝锥/铰刀外径测量:使用V型测砧千分尺,适用于测量奇数槽刀具外径。
- 板材中心厚度测量:使用板厚千分尺,超大尺架可轻松测量板材厚度。
- 公法线长度测量:使用盘型千分尺,盘型测砧可深入齿根根部测量齿轮。
- 孔心距测量:使用偏置中心线卡尺或中心-中心型背置量爪型偏置卡尺,带有偏置值设置功能,直接读数。
二、 为什么你的零件变得“这么难测量”?
上面这些五花八门的专用量具,确实解决了质检环节的燃眉之急。但作为加工企业的老板或技术总工,你有没有想过一个更深层次的问题:为什么你的零件会需要用到这么复杂的量具?
其实,很多复杂的测量难题,根源都在“加工环节”:
- 多次装夹导致的累积公差:一个复杂零件,如果你要在车床上车外圆,再搬到铣床上打孔,最后去钻床上攻丝。每次装夹找正都会产生微小误差,最终导致孔心距偏了、同轴度差了,用常规卡尺根本量不准,只能用专用量具去抠。
- 机床刚性不足导致变形:切削时如果机床震动大、主轴刚性不够,加工出来的薄壁管件或细长轴就会发生形变。冷却后一测,尺寸超差,形状变成了椭圆。
三、 高精度设备,才是“最好用的量具”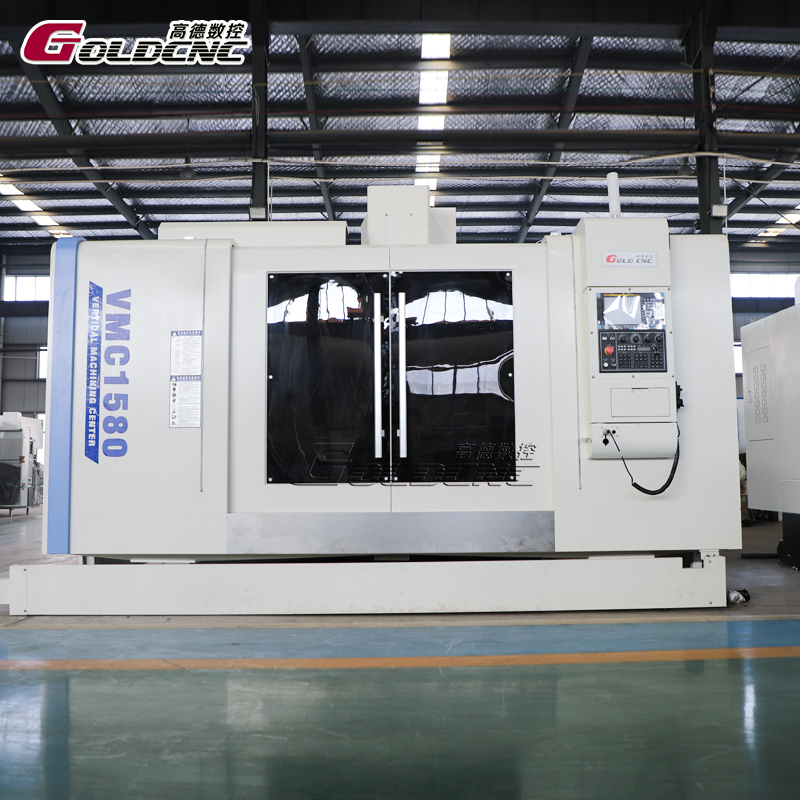
与其在质检环节用复杂的量具去“挑废品”,不如在源头用高精度的机床“杜绝废品”。高德数控为您提供从源头解决形位公差和尺寸偏差的硬核设备:
- 针对板类、盘类复杂零件:如果您需要加工复杂的型腔、高精度的孔位,高德数控的 VMC系列立式加工中心 拥有极高的定位精度,一次装夹即可完成铣削、钻孔、攻丝,孔距精度直接达标,用普通卡尺就能轻松测量。
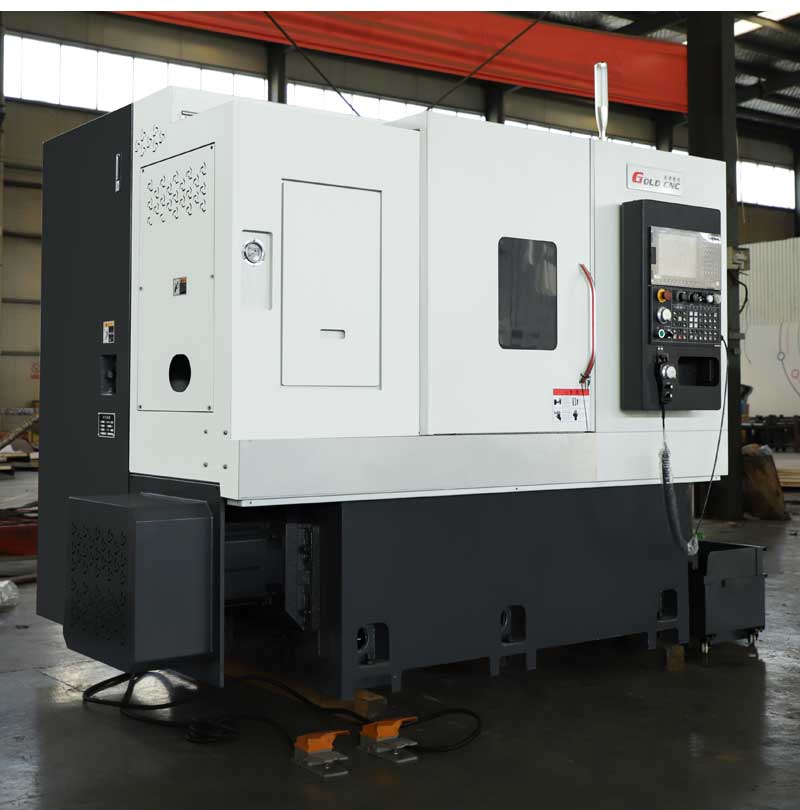
- 针对轴类、盘套类回转体零件:如果您加工的是电机轴、液压阀芯,对圆柱度、同轴度要求极高,我们的 斜床身数控车削中心 与 数控车床系列 能保证长期的精度稳定性,车出来的外圆绝对规整。
- 针对形状极其复杂的异形件:如果您的零件既有外圆又有偏心孔、侧面槽,强烈推荐我们的 GTY车铣复合加工中心。配合真Y轴和C轴联动,一次装夹,全部完工。没有二次装夹,就没有累积误差,彻底免除你后续复杂的测量烦恼。
如果您正被复杂零件的加工精度和测量问题所困扰,欢迎 联系高德数控,或者访问我们的 产品中心 了解更多机型信息。我们的技术团队将为您提供高精度的加工母机方案,让您的生产省心,让您的质检省力。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们