三轴立加 vs 四轴/五轴立加:什么时候值得加旋转轴?
三轴立加 vs 四轴/五轴立加:什么时候值得加旋转轴?
导读:
加旋转轴的本质,是用设备能力替代人工翻面和二次装夹。判断值不值得加,核心看三点:工件需要加工的面数、精度要求是否受二次装夹影响、批量是否足以摊薄设备差价。单面加工为主、批量不大的订单,三轴够用;多面孔系、圆周分度特征,四轴能省去反复翻面;复杂空间曲面、叶轮叶片类,五轴才有意义。按工件特征对号入座,不为用不上的旋转轴买单。
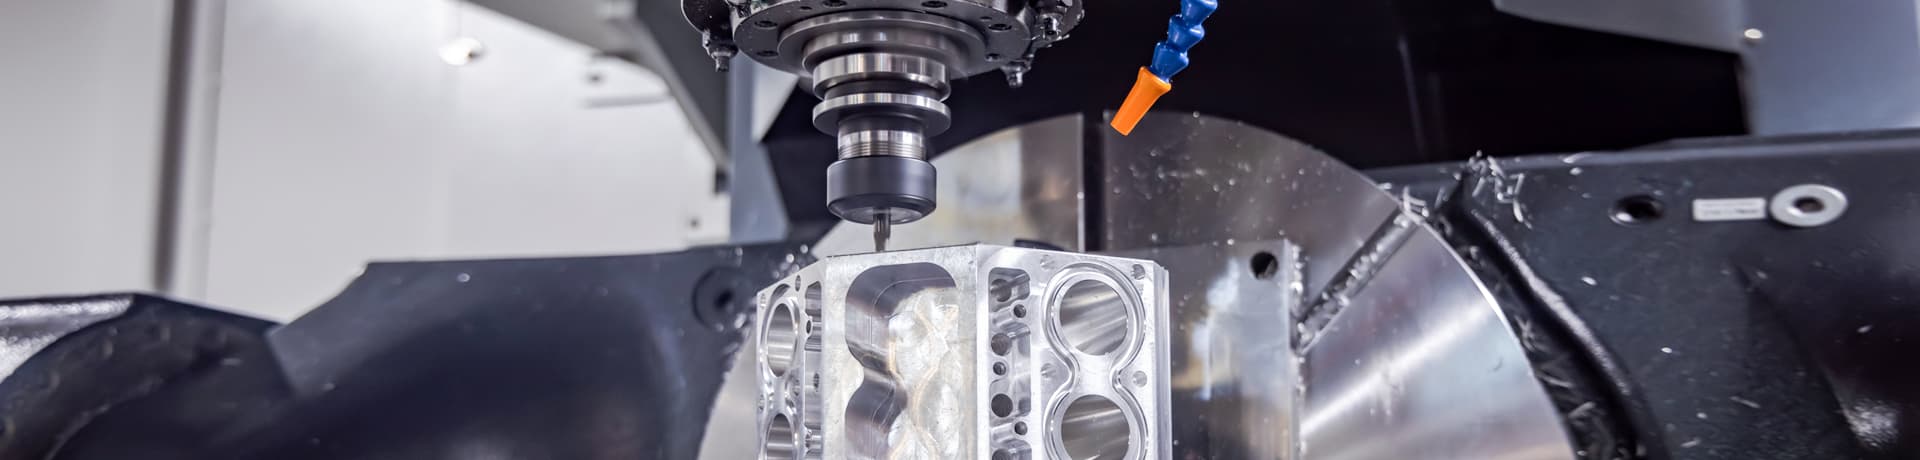
三轴、四轴、五轴的能力边界对比
| 对比维度 | 三轴立加 | 四轴立加(加转台) | 五轴立加 |
|---|---|---|---|
| 轴数配置 | X/Y/Z三个直线轴 | 三轴+1个旋转轴(A或B轴) | 三轴+2个旋转轴(A/C或B/C) |
| 典型工件 | 板件、单面壳体、简单模具、盘套件 | 圆柱面多孔件、多面体、螺旋槽、轴类键槽 | 叶轮、叶片、复杂曲面模具、异形结构件 |
| 加工面数 | 单面,多面需二次装夹 | 多面一次装夹,分度旋转 | 空间曲面一次装夹成型 |
| 精度影响 | 二次装夹引入基准误差 | 消除翻面误差,位置度由机床保证 | 消除多次装夹误差,轮廓精度高 |
| 设备成本 | 基准 | 增加转台、系统授权,约2-5万元 | 增加两轴、系统授权,约10-30万元以上 |
| 编程难度 | 低 | 中等,需掌握分度与坐标系转换 | 高,需掌握RTCP和五轴联动 |
一、 什么时候三轴够用:单面为主,二次装夹可接受
工件以单面加工为主,或者多面加工但精度要求宽松、批量不大,三轴立加是性价比最高的选择。
典型场景:板类零件的平面铣削、单面孔系钻孔、简单模具型腔开粗、盘套件的端面加工。这类工件的加工特征集中在一个方向,三轴一次装夹即可完成。即使需要翻面,二次装夹的误差在公差允许范围内,或者可以通过夹具定位来保证。
判断方法:工件90%以上的加工特征集中在单面,或者多面加工但位置度公差在±0.05mm以上,三轴足够。加旋转轴属于配置冗余,设备差价和编程学习成本换不来实际产出。
二、 什么时候值得加四轴:多面孔系、圆周分度、二次装夹易超差
四轴的价值,在于把多面加工集中到一次装夹中完成。工件装在转台上,按角度分度旋转,主轴在固定位置加工。基准不切换,位置度由机床坐标保证。
值得加四轴的信号:
- 多面孔系:工件需要在顶面、侧面、端面多个方向钻孔、攻丝。三轴需要反复翻面装夹,二次找正慢且易超差。四轴分度旋转,一次装夹完成多面加工。
- 圆周分度特征:圆柱面上的径向孔、螺旋槽、多面体的分度铣削。四轴按角度分度,孔位和槽位的角度一致性由机床保证。
- 精度要求受二次装夹影响:同轴度、位置度要求±0.01mm级,二次装夹的基准转换误差难以控制。四轴一次装夹消除基准切换,良率提升明显。
- 批量适中、换产频繁:四轴配合零点定位或快换夹具,换产时只需更换程序,减少翻面找正时间。批量几十到几百件的多面件,四轴的效率优势能摊薄设备差价。
成本与回报:四轴转台加系统授权的投入通常在2-5万元。如果多面件的二次装夹每天耗时1小时以上,按机时费率折算,几个月到一年可收回投入。位置度废品率的下降,是额外的收益。
三、 什么时候必须上五轴:复杂空间曲面、一次成型不可替代
五轴的价值,不在于“轴数多”,而在于刀具姿态可以连续调整,加工三轴和四轴无法覆盖的复杂空间曲面。
必须上五轴的信号:
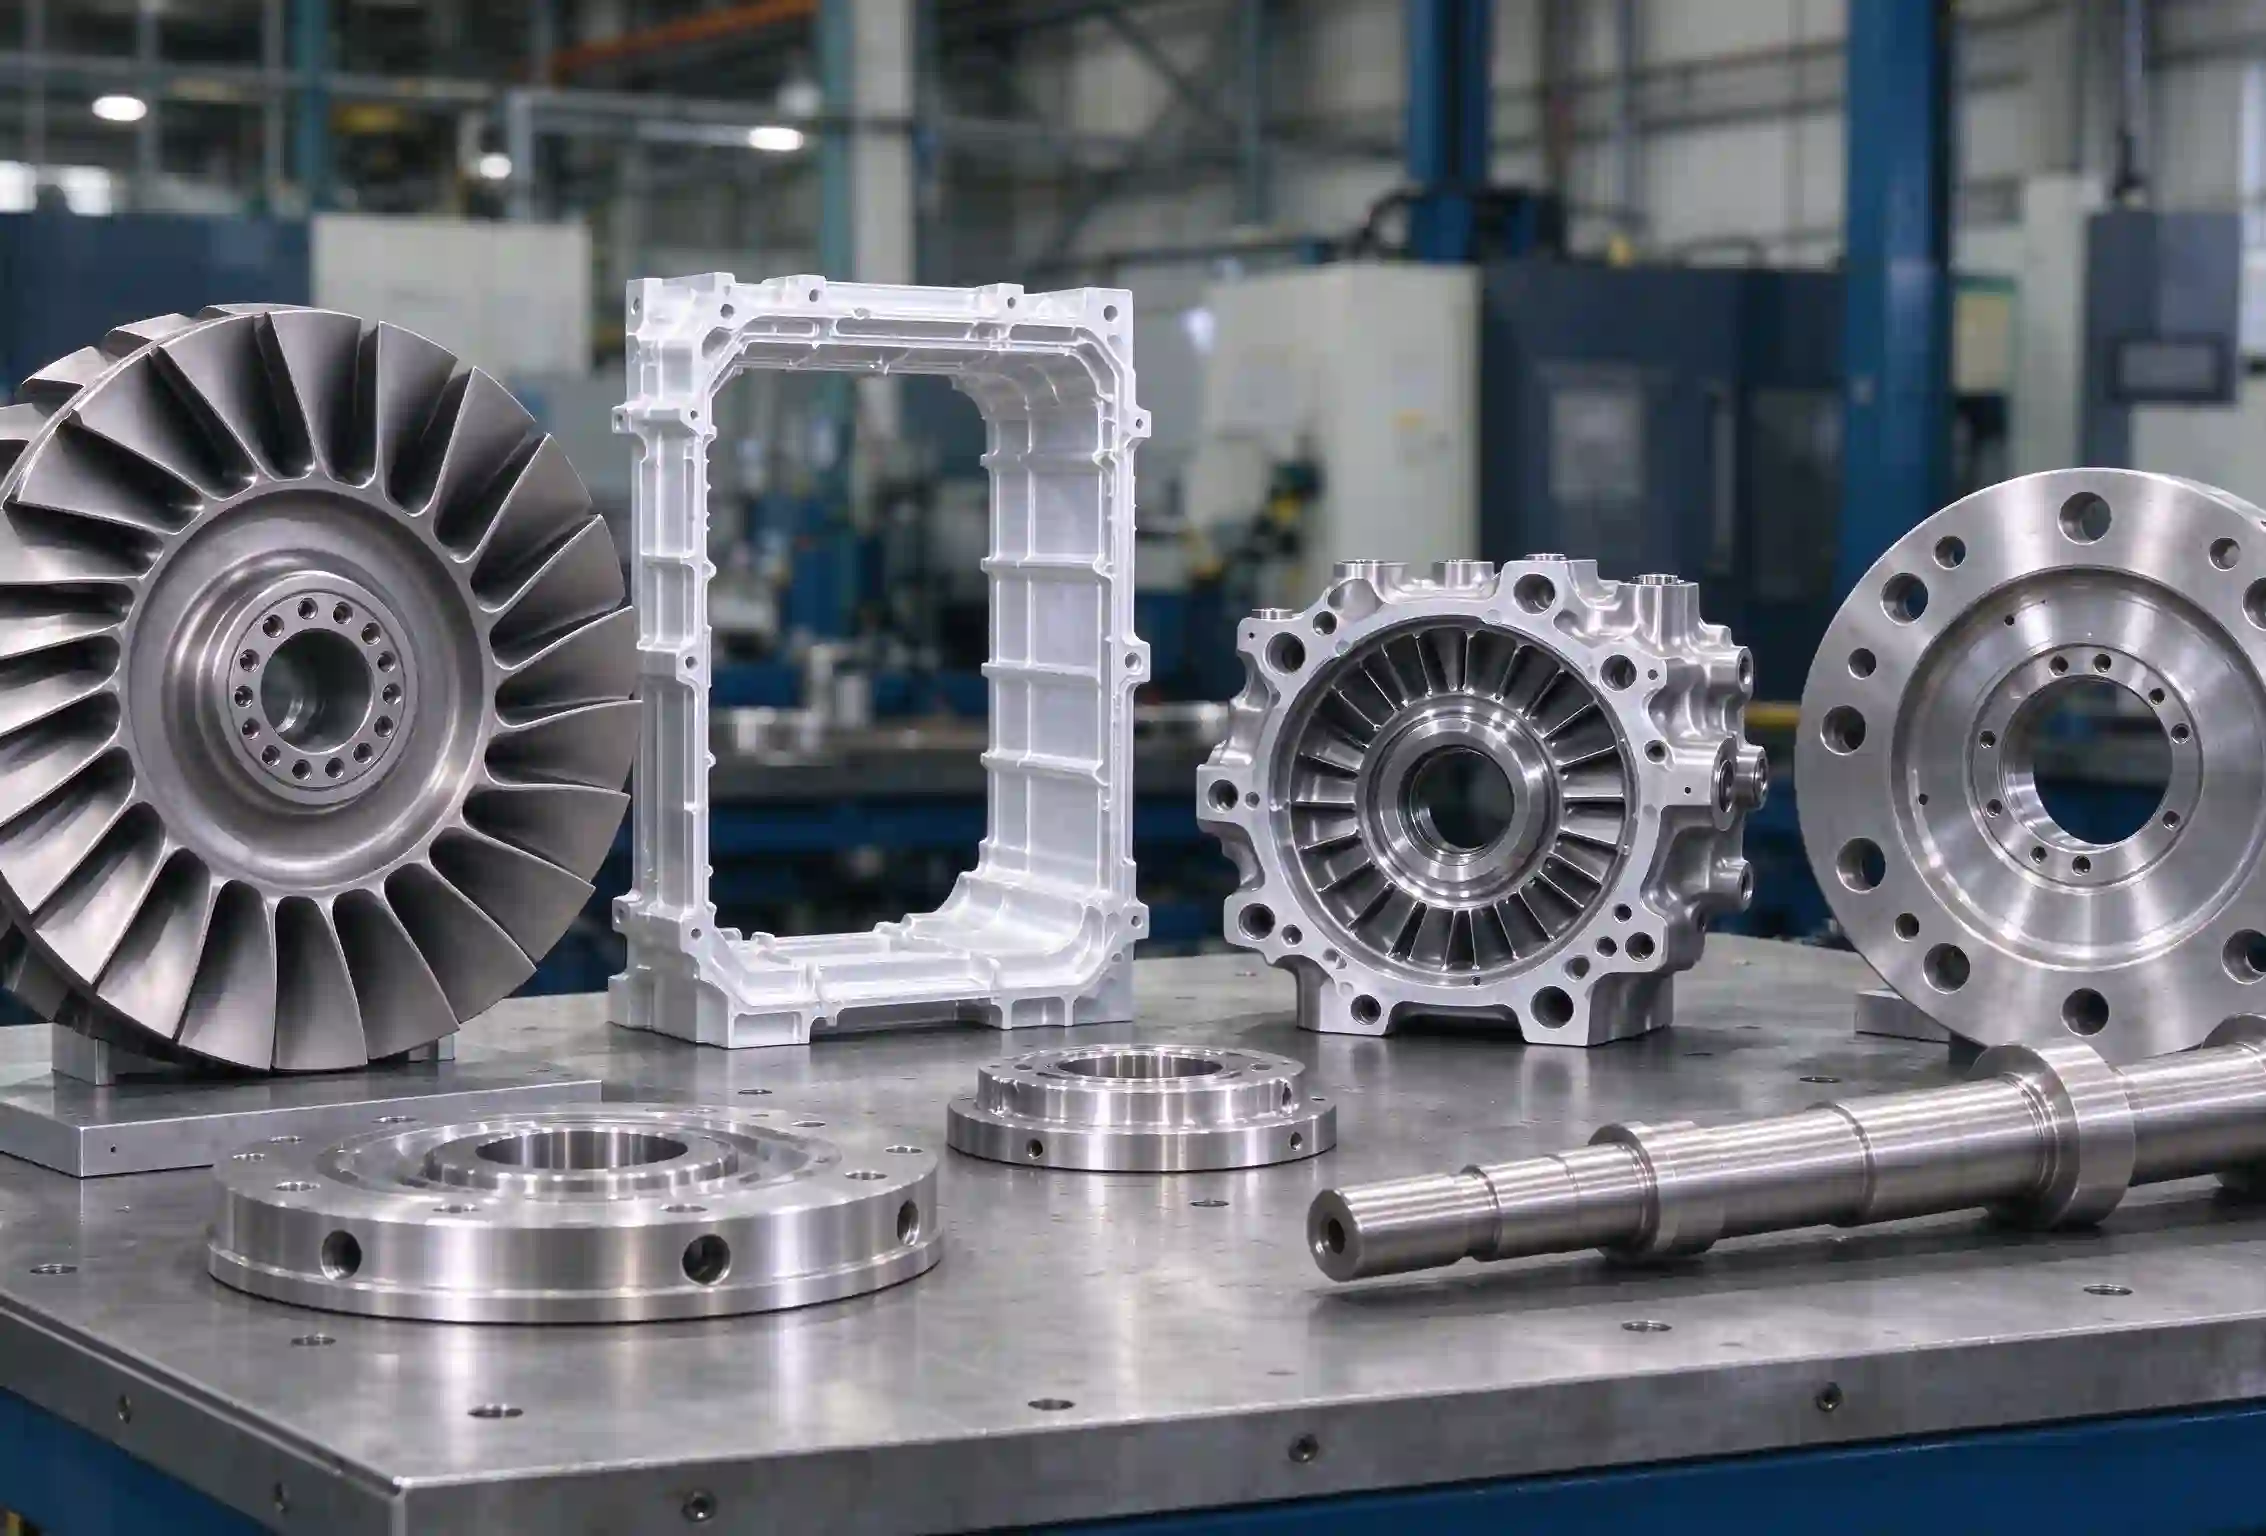
- 叶轮、叶片、整体叶盘:流道和叶片的曲面复杂,三轴或四轴无法在一次装夹中完成,多次装夹的累积误差和加工盲区无法接受。
- 复杂模具型腔:深腔、倒扣、非正交角度的曲面,三轴刀具无法到达或刀具姿态受限。五轴联动让刀具始终以合理角度切削,表面质量和轮廓精度更有保障。
- 异形结构件:航空航天、医疗等领域的复杂结构件,曲面和孔系的空间关系复杂,五轴一次装夹成型是刚需。
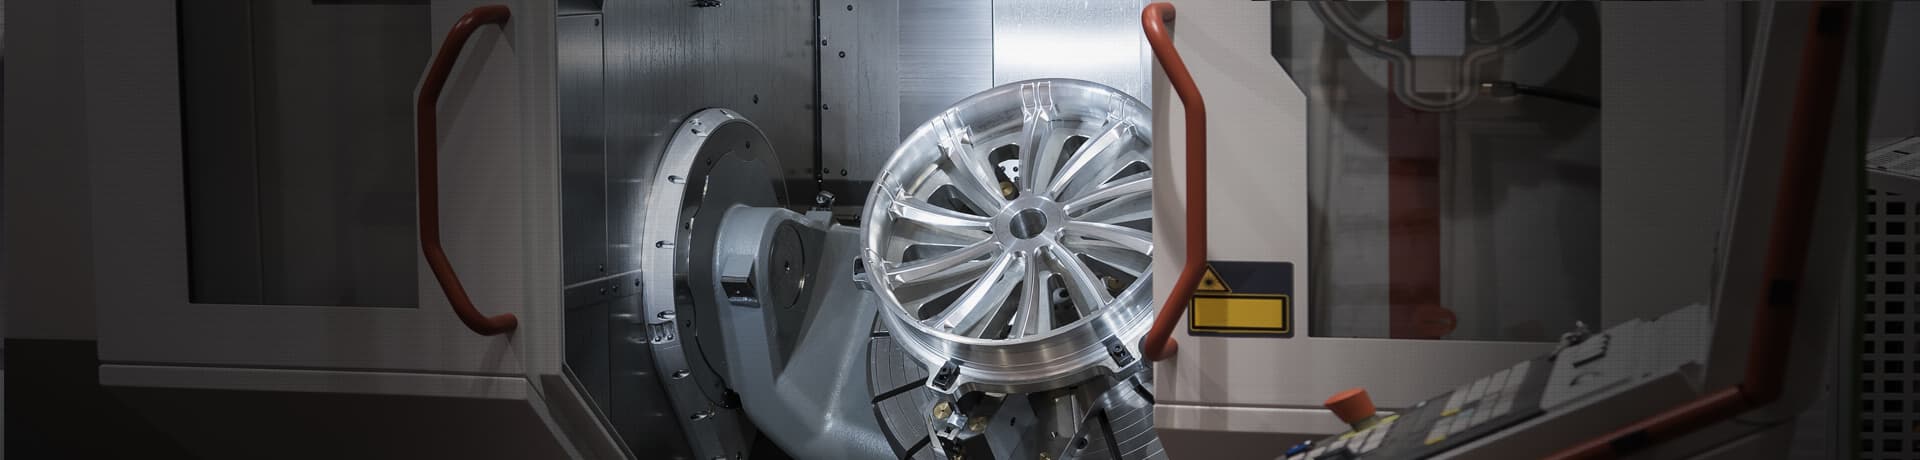
成本与边界:五轴设备的投入通常是三轴的数倍,编程和操作门槛也更高。如果工件以平面、孔系、简单曲面为主,五轴的能力用不上,设备折旧和培训成本反而拖累回本。五轴适合有明确复杂曲面订单、且批量足以支撑设备利用率的车间。
四、 加旋转轴的隐性成本:不只是转台的钱
加旋转轴的投入,除了转台和系统授权,还有三项隐性成本需要计入:
- 编程与培训:四轴需要掌握分度定位和坐标系转换,五轴需要掌握RTCP和联动编程。操作工的学习周期和试错成本,会影响投产初期的产能。
- 夹具配套:转台上需要专用夹具或卡盘,夹具的定制费用和换产调试时间,需要纳入预算。
- 工作台空间:转台占用工作台面积,减少可装夹工件的尺寸。大件加工时需核算转台安装后的剩余空间和Z轴行程。
山东高德数控(GOLDCNC)的VMC系列支持选配第四轴转台,工作台T型槽布局和系统接口可按四轴安装需求配置。选型时按工件的加工面数、精度要求和批量,判断是否需要加旋转轴,不向单面加工的客户推销四轴,也不向简单多面件推销五轴。
五、 中立避坑:三种常见的“过度配置”
- 单面加工却加四轴:四轴常年不转,占用工作台空间,设备差价换不来产出。
- 简单多面件上五轴:工件只需要分度旋转,四轴足够。五轴的多姿态联动能力用不上,编程和操作门槛反而拖慢节拍。
- 批量极小却加旋转轴:编程调试时间占比过高,旋转轴的优势发挥不出来,三轴加多次装夹更灵活。
六、 落地建议:按工件清单定轴数,用试切验证
判断是否加旋转轴,先列工件清单:需要加工几个面、孔系的位置度要求、是否有曲面、批量多大。单面为主选三轴;多面孔系、圆周分度、精度受二次装夹影响选四轴;复杂空间曲面选五轴。
拿不准工件该配几轴,可带上典型毛坯到山东滕州厂区实地试切,对比三轴多次装夹和四轴一次装夹的节拍与位置度数据,用真实结果判断旋转轴是否值得加。
常见问答(FAQ)
Q:三轴立加加四轴,能替代五轴吗?
A:部分多面加工场景可以替代,但复杂空间曲面(如叶轮、叶片)需要五轴联动,四轴无法完成。按工件曲面复杂度判断,不强行替代。
Q:加四轴后,加工效率一定提升吗?
A:多面加工场景,四轴省去翻面和二次找正,效率提升明显。单面加工场景,四轴用不上,反而占用工作台空间。按加工面数判断。
Q:五轴设备投入大,什么规模值得上?
A:有明确复杂曲面订单、批量足以支撑设备利用率、且团队具备五轴编程能力时,五轴的投入才划算。工件以平面和简单曲面为主,三轴或四轴更务实。
Q:加四轴需要换数控系统吗?
A:需要系统具备四轴联动功能授权。选型时确认系统配置,部分系统四轴功能为选配项,购机时一并配置比后期加装更省事。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们