孔系位置度不稳,VMC850设备端如何解决?
孔系位置度不稳,VMC850设备端如何解决?
导读:
孔系位置度不稳,原因通常被归到“操作工没找正”或“程序有问题”。但如果同一程序、同一夹具、同一批毛坯,孔位依然忽好忽坏,问题往往出在设备端的几何精度和热稳定性上。VMC850解决孔系位置度问题,核心排查四个设备环节:主轴端部跳动与锥孔清洁度、进给轴反向间隙、热变形导致的坐标漂移、以及工作台与夹具的定位一致性。这四项逐一排除,位置度的波动范围才能收窄。
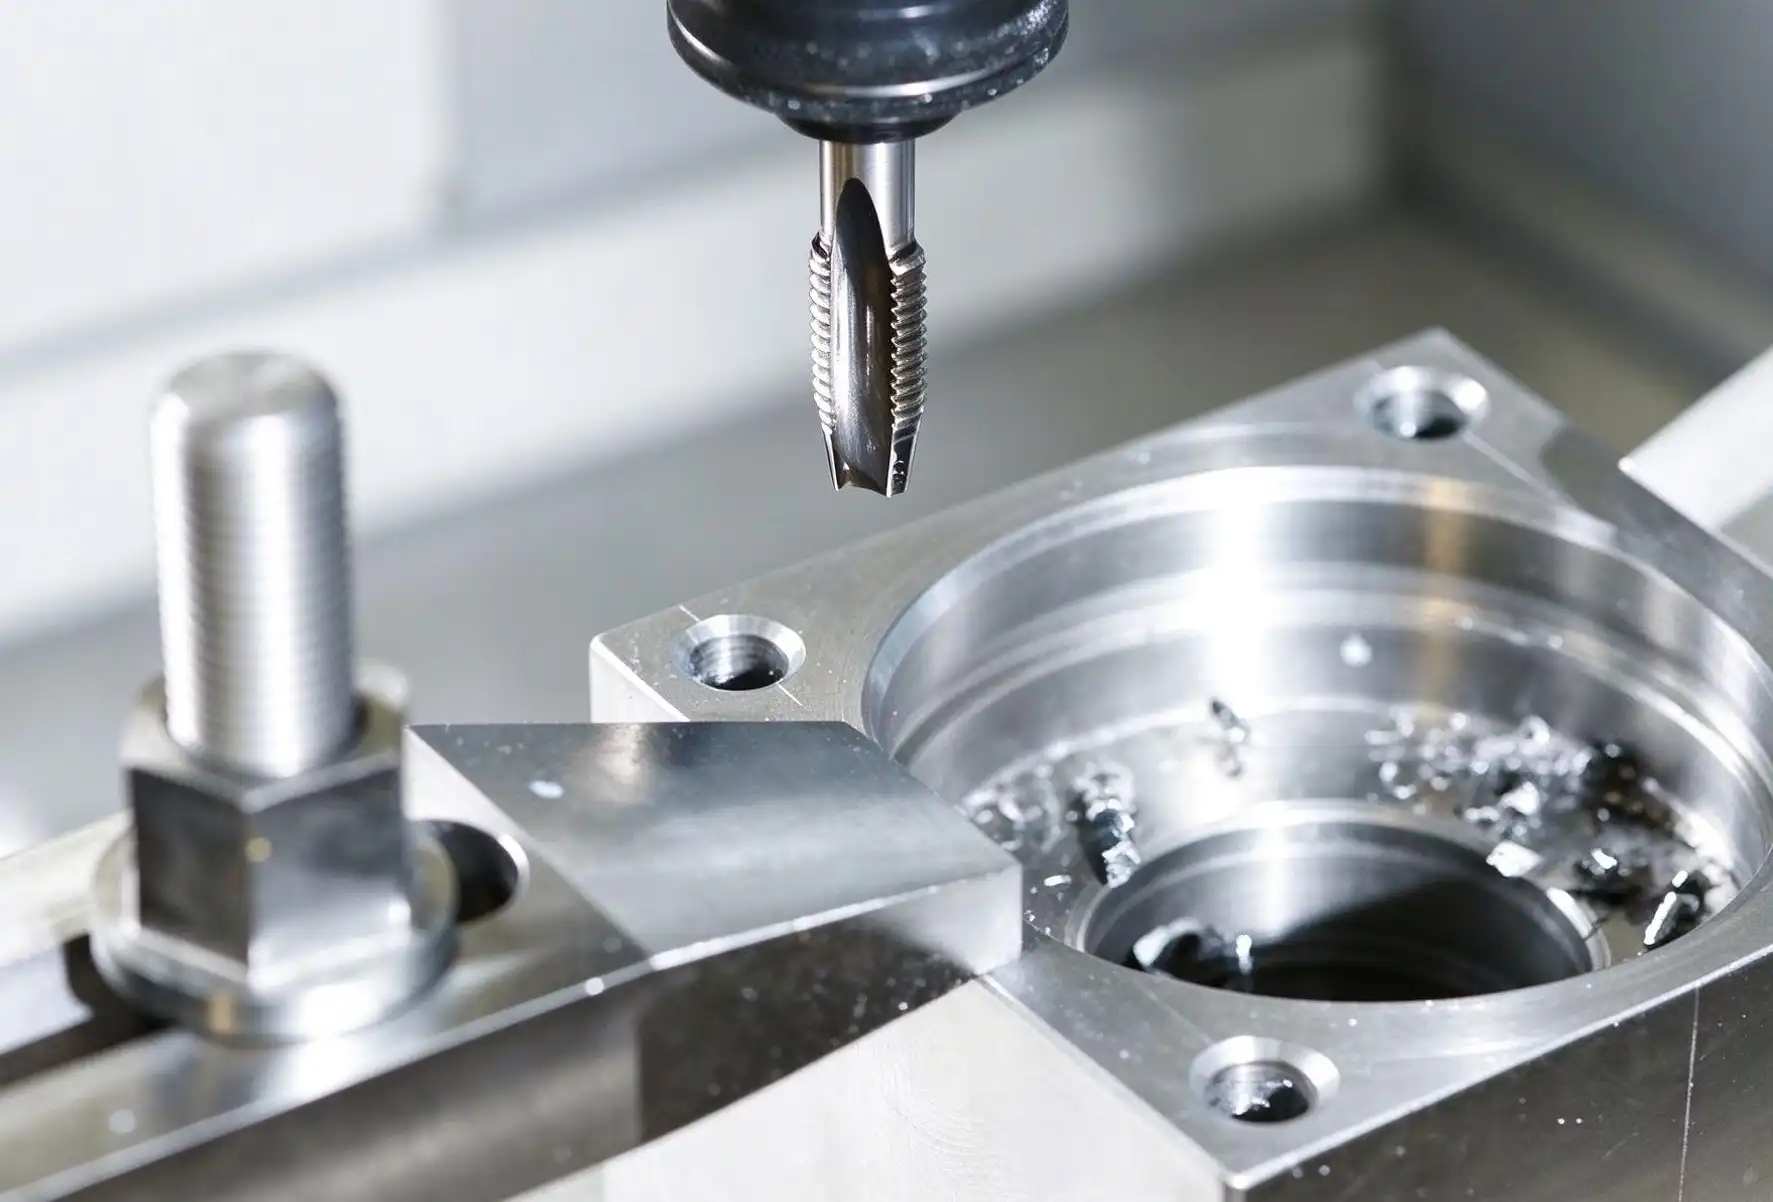
设备端影响孔系位置度的四个环节
| 排查环节 | 设备端异常表现 | 对孔位的影响机制 | 验证与处理方法 |
|---|---|---|---|
| 主轴端部跳动 | 锥孔磨损、拉钉松动、轴承预紧失效 | 刀具偏心旋转,钻孔时孔位偏移或孔径扩大 | 千分表打检验棒,端跳≤0.005mm;清洁锥孔,检查拉钉 |
| 反向间隙 | 丝杠螺母副磨损、联轴器松动 | 换向时定位偏差,孔距和坐标位置不稳定 | 清零补偿后打表测换向差,超0.02mm需检修预紧 |
| 热变形漂移 | 连续加工中Z轴和XY轴热伸长 | 批量加工中坐标位置随时间单向漂移 | 预热运行+热补偿;连续跑2小时抽检首尾件 |
| 夹具定位一致性 | 工作台T型槽磨损、夹具定位面有铁屑 | 工件装夹后基准偏移,孔位随装夹批次波动 | 清洁定位面;采用零点定位或统一夹具接口 |
一、 主轴端部跳动:孔位偏移的“第一嫌疑”
钻孔和铰孔时,刀具的旋转中心必须与指令位置重合。如果主轴端部跳动超差,刀具在旋转中产生偏心,钻头切入时不是垂直下刀,而是带着侧向偏移,孔位自然偏。
排查方法:用千分表打在主轴端面的检验棒上,手动旋转主轴,读取径向跳动值。BT40主轴端跳通常要求≤0.005mm。若超差,先检查锥孔内是否有铁屑或拉毛,清洁后复测;仍超差,检查拉钉是否磨损、轴承预紧是否失效。
日常维护:每次换刀前用气枪吹净锥孔,定期用软布擦拭锥面。锥孔拉毛后,刀具安装偏心,孔位精度无从谈起。
二、 反向间隙:换向时的“定位缺口”
孔系加工中,工作台在XY平面内频繁换向定位。丝杠螺母副磨损或联轴器松动导致的的反向间隙,会让工作台在换向瞬间“少走一段”,孔距和坐标位置随之偏移。
排查方法:将系统反向间隙补偿值临时清零,用千分表抵住工作台,编制短程序让轴先正向移动再反向移动,读取换向差值。普通加工场景建议≤0.02mm。若超差,检查丝杠螺母副预紧力和联轴器螺丝。
注意:系统补偿可以修正电气层面的偏差,但补偿值持续增大说明机械磨损在加剧。仅靠参数补偿掩盖机械问题,孔位精度会在长时间运行后再次漂移。
三、 热变形:批量加工中的“慢漂移”
单件加工时孔位合格,连续加工几小时后孔位逐渐偏移,是热变形的典型表现。主轴和丝杠温升导致Z轴和XY轴热伸长,工件坐标系随之变化。
排查方法:用同一程序连续加工2-3小时,每隔30分钟抽检一件孔位。如果孔位呈单向漂移,说明热补偿不足。处理方式包括:加工前执行预热运行,让主轴和丝杠达到热平衡;开启系统热误差补偿功能;连续加工中定期抽检,发现漂移及时调整。
四、 夹具定位一致性:装夹环节的“隐形变量”
设备精度达标,夹具定位面如果有铁屑、毛刺或磨损,工件装夹后基准偏移,孔位随装夹批次波动。这类问题在批量加工中尤其隐蔽。
排查方法:检查工作台T型槽和夹具定位面是否清洁,定位销和定位孔是否磨损。批量件建议采用零点定位系统或统一夹具接口,把找正动作移到机外,减少人工装夹带来的基准波动。
五、 硬件底座:精度稳定的前提
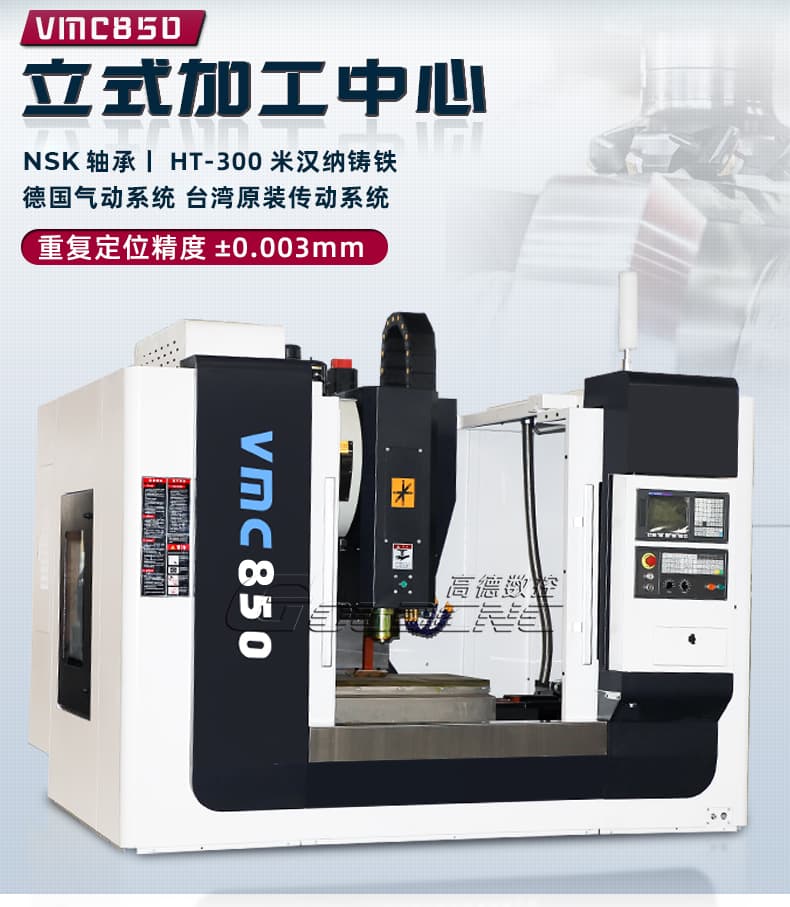
孔系位置度的稳定性,依赖设备底座的精度保持性。山东高德数控(GOLDCNC)的VMC850在设备端的配置口径:
- 床身:HT300高强度铸铁,米汉纳工艺铸造,自然时效+人工热时效双重处理,减少长期变形
- 丝杠:台湾上银P3级精密研磨滚珠丝杠,任意300mm行程偏差≤0.012mm,反向间隙变化慢
- 线轨:台湾上银滚柱线轨,线接触承载,抗振性好,换向定位稳定
- 主轴:台湾丹铨BT40,端部跳动≤0.005mm,P4级轴承
- 精度检测:遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,定位精度±0.005mm/300mm,重复定位精度±0.003mm,附独立检测报告,机身编号对应
孔系位置度的波动,是设备精度、热管理和装夹方案共同作用的结果。设备端把主轴跳动、反向间隙和热补偿做到位,工艺端的参数匹配才有发挥空间。拿不准孔位波动的原因,可带上典型工件毛坯到山东滕州厂区实机试切,用真实数据定位问题环节。
常见问答(FAQ)
Q:VMC850加工孔系,位置度一般能控制在多少?
A:设备端定位精度±0.005mm/300mm,重复定位精度±0.003mm。实际孔位精度还受刀具、夹具、装夹和热变形影响。合理匹配工艺参数、做好热管理和夹具定位,孔系位置度可以稳定满足多数精密件要求。
Q:孔位在批量加工中逐渐偏移,先查什么?
A:先查热变形。连续加工2小时以上,抽检首件和尾件的孔位差异。如果呈单向漂移,说明热补偿不足,执行预热运行并确认系统热补偿功能开启。其次查反向间隙,打表测换向差值。
Q:主轴端部跳动超差,能自己调整吗?
A:锥孔内有铁屑或油污,清洁后复测即可。如果锥孔拉毛或轴承预紧失效,需要专业人员处理,不建议自行拆解主轴。日常维护中定期清洁锥孔、检查拉钉磨损,能减少端跳超差的风险。
Q:夹具定位面怎么维护,才能保证孔位一致性?
A:每班次清理工作台T型槽和夹具定位面的铁屑,检查定位销和定位孔磨损。批量件建议采用零点定位或统一夹具接口,减少人工装夹带来的基准波动。
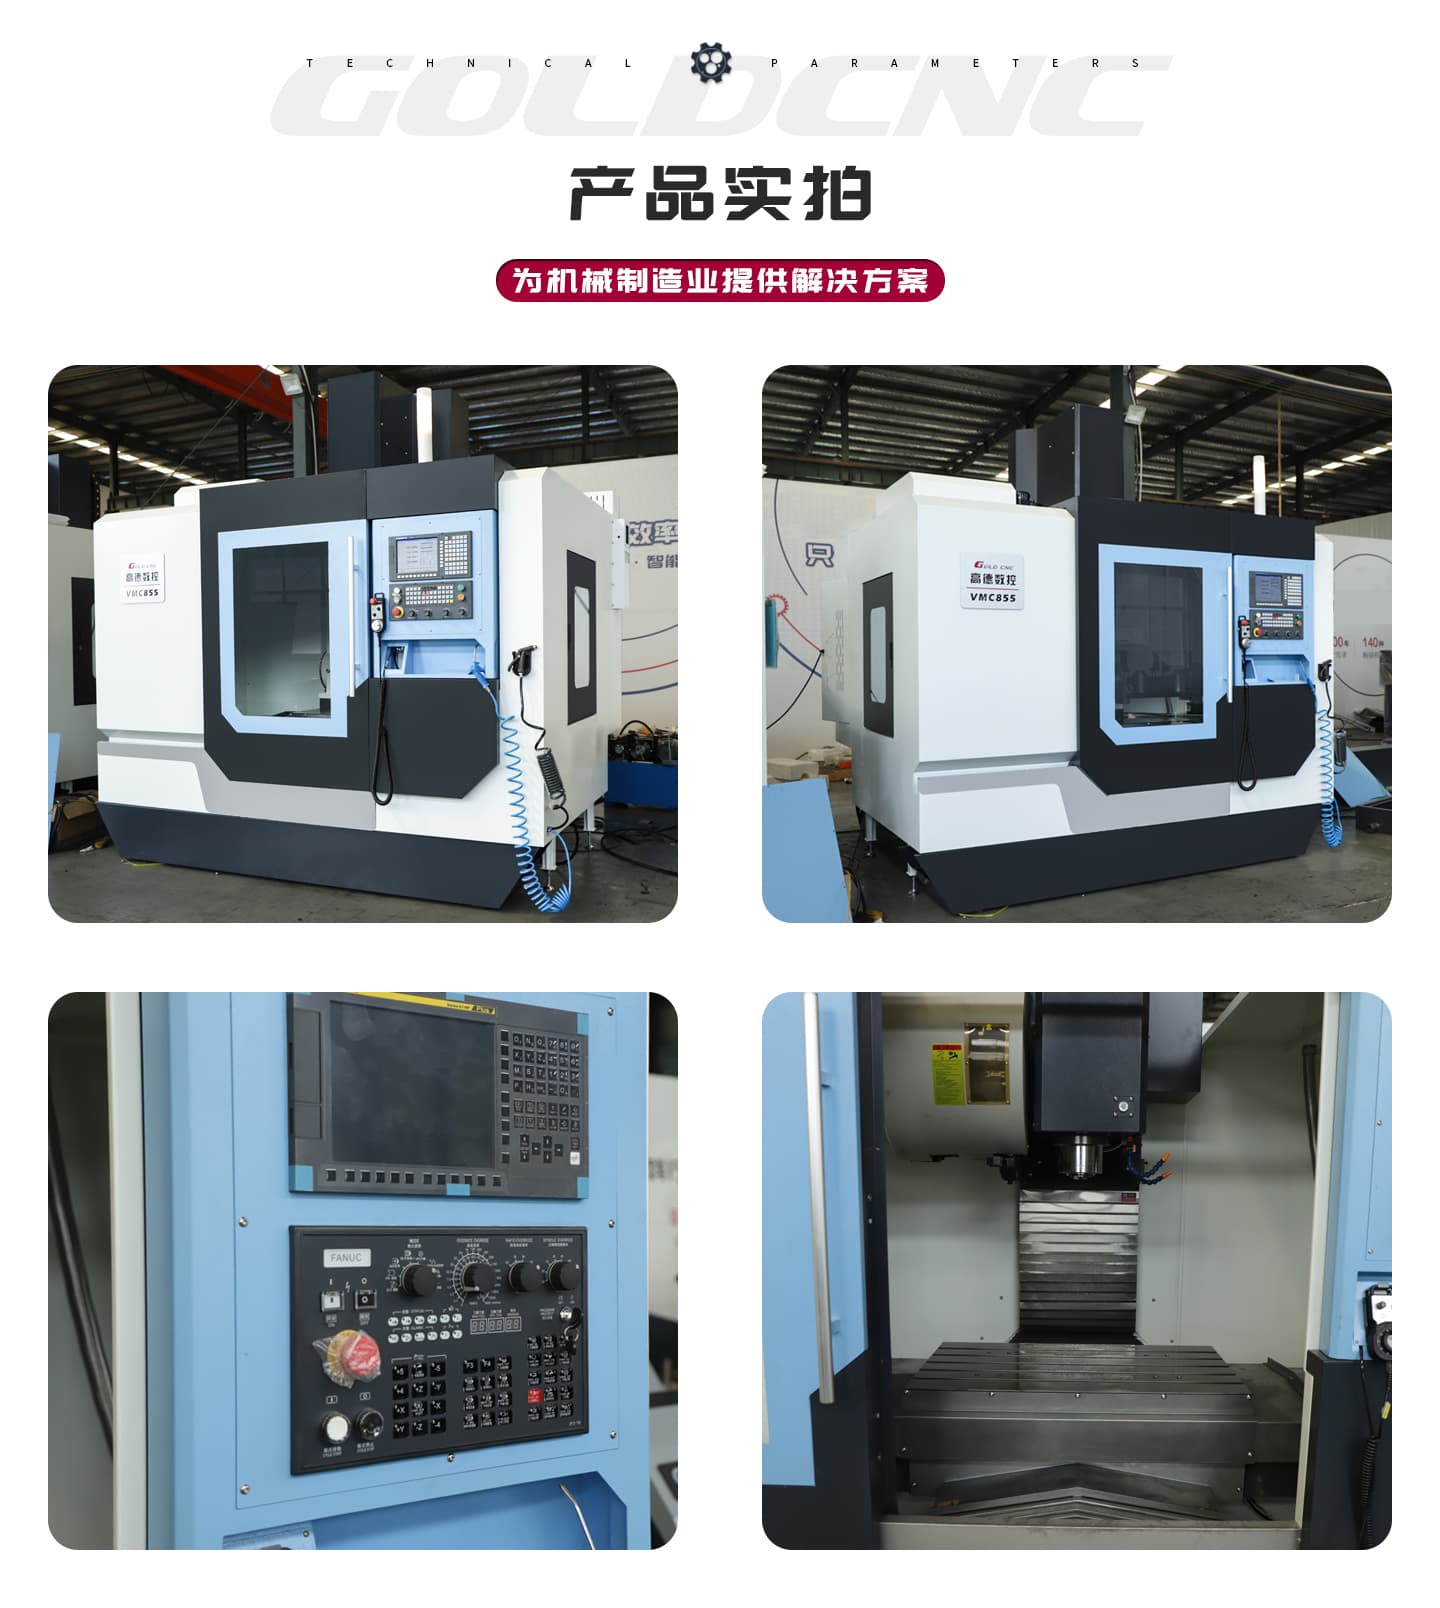
相关产品推荐:VMC850立式加工中心、VMC855立式加工中心、VMC860立式加工中心


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们