定制件多品种加工,主轴选高转速还是高扭矩
定制件多品种加工,主轴选高转速还是高扭矩
导读:
定制件多品种加工,主轴选型不是“高转速”和“高扭矩”二选一,而是按主力工件的材质和切削负荷来定。铝件、铜件、小直径刀具精加工为主,高转速直联主轴更匹配;钢件、铸铁件、大直径面铣刀重切削为主,高扭矩皮带主轴更稳妥。多品种混线且材质跨度大的车间,宽扭矩曲线主轴或高低两档转速配置,是兼顾两端需求的折中方案。选型前先把材质比例和工序权重算清楚,再定主轴形式。
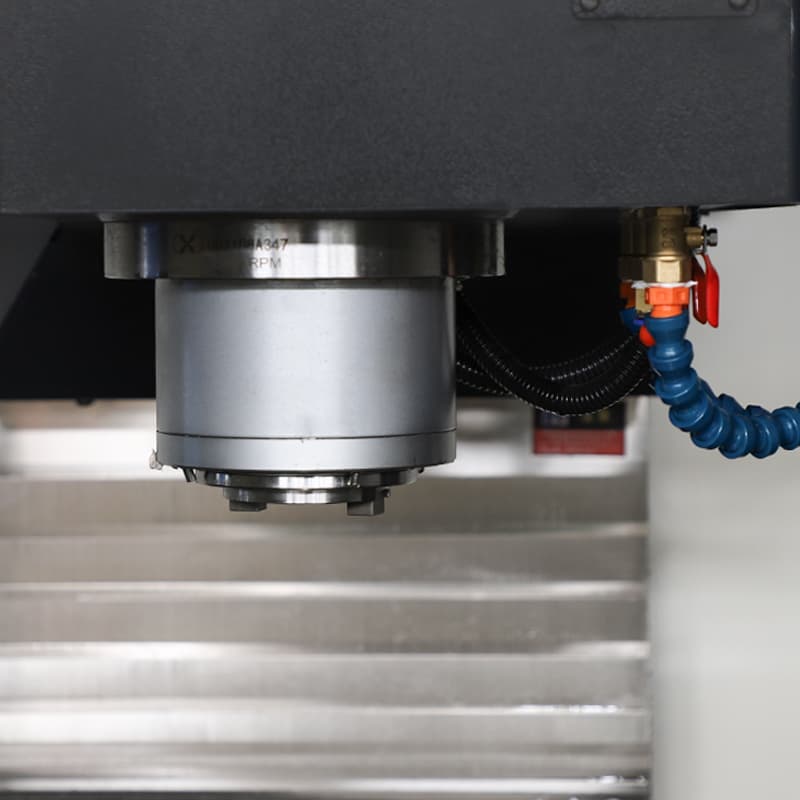
材质与工序对应主轴形式速查表
| 主力工件特征 | 典型材质与工序 | 推荐主轴形式 | 判断依据 |
|---|---|---|---|
| 铝件、铜件批量精加工 | 3C外壳、散热器、铝型材、小直径球头刀精铣 | 直联高转速主轴(10000-15000rpm) | 中高转速区间振动小,表面光洁度好,小刀具切削轻快 |
| 钢件、铸铁件重切削 | 模具钢开粗、铸铁壳体、大直径面铣刀大切深 | 皮带式高扭矩主轴(8000rpm) | 低速段扭矩充沛,皮带轮减速增扭,重切削不闷车 |
| 钢铝混线、材质跨度大 | 同一车间既有铝件精加工,又有钢件开粗 | 宽扭矩曲线主轴或高低两档转速配置 | 兼顾低速扭矩和中高转速稳定性,减少换产调参 |
| 小直径刀具精加工为主 | 精密模具型腔、电极、微径刀具雕刻 | 直联高转速主轴(12000rpm以上) | 高转速维持合理线速度,刃口切削轻快,减少让刀 |
一、 高转速直联主轴:铝件和小刀具精加工的选择
直联主轴由电机直接驱动主轴,没有皮带传动环节,中高转速区间的振动和噪声低于皮带式结构。对于铝件、铜件等轻切削材质,以及小直径球头刀的精加工工序,高转速能让刀刃以合理的线速度划过材料,切削力小,表面光洁度稳定。
适用边界同样清晰。直联主轴在低速段的扭矩输出通常弱于皮带式,如果用它做大直径面铣刀大切深开粗,或者加工高硬度钢件,容易出现动力储备不足、切削参数被迫往下压的情况。铝件占比高、精加工工序多的车间,直联主轴的优势才能兑现。
配置参考:高德数控VMC系列可按加工需求选配直联主轴,转速覆盖10000-15000rpm区间,端部跳动控制在0.005mm以内,配合小直径刀具精加工时表面质量稳定。
二、 高扭矩皮带主轴:钢件和重切削的底子
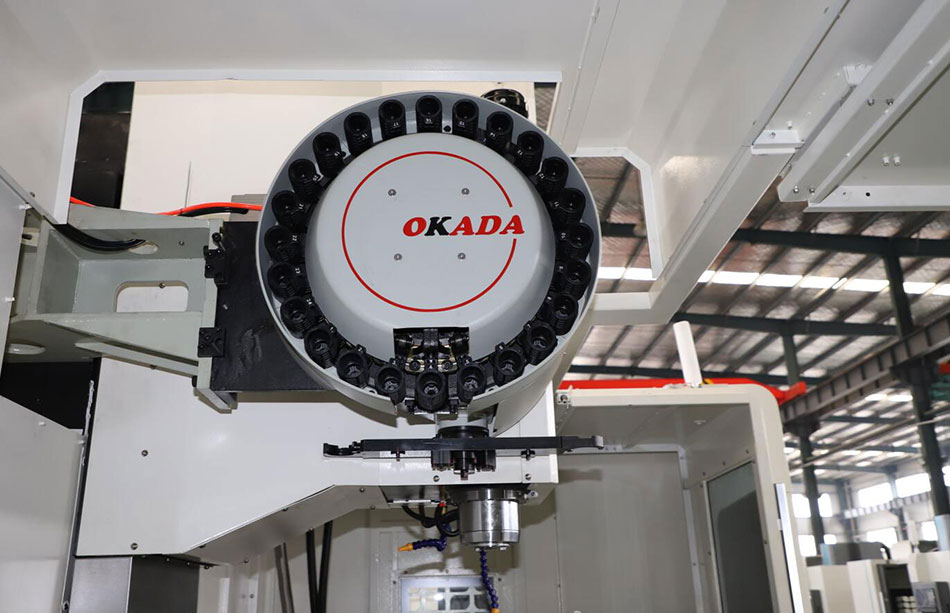
皮带式主轴通过皮带轮传动,减速增扭,在低速段能输出较大的扭矩。模具钢开粗、铸铁件大切深、大直径面铣刀连续切削,这些工序需要主轴在较低转速下“啃得动”材料,皮带式主轴的扭矩储备更充足。
代价是高速段的振动和噪声高于直联主轴。皮带传动本身存在微小的弹性变形和振动传递,在10000rpm以上做铝件高光精加工时,表面质量不如直联主轴稳定。重切削占比高、精加工要求中等的车间,皮带式主轴是务实选择。
配置参考:高德数控VMC系列标配台湾丹铨皮带式BT40主轴,8000rpm,依靠皮带轮减速增扭,低速扭矩充沛,适合模具钢和铸铁件的重切削场景。

三、 多品种混线的折中方案:不追求单项极致
定制件车间的特点是品种多、材质杂,单一主轴形式很难覆盖全部工况。三种折中思路可供参考:
- 宽扭矩曲线主轴:在中低转速段保持足够扭矩,同时中高转速段振动可控,兼顾钢件开粗和铝件半精加工。适合材质跨度大但单项负荷不极端的车间。
- 高低两档转速配置:通过齿轮或绕组切换,低速档输出大扭矩,高速档保证转速稳定性。结构比单档复杂,但覆盖范围更宽。
- 按主力材质定主轴,极端工况外协:如果80%的活是铝件精加工,选直联主轴,偶尔的钢件重切削外协或降参数加工;反之亦然。不为低频工况支付主轴溢价。

四、 除了转速和扭矩,还要看什么
主轴选型不能只看转速和扭矩两个数字,以下三项同样影响定制件加工的实际表现:
- 端部跳动:直接影响刀具偏心载荷和表面质量。定制件精加工场景,端部跳动建议控制在0.005mm以内。跳动超差时,高转速带来的振动会被放大,表面质量反而下降。
- 热稳定性:连续加工中主轴热伸长导致Z轴尺寸漂移。油冷主轴配合系统热补偿,能减少换产后的首件调试时间。多品种频繁换产时,热平衡反复被打破,热稳定性比峰值转速更影响实际产出。
- 刀具接口刚性:BT40在中小件加工中覆盖广泛,大直径刀具或重切削场景可评估BT50。接口刚性不足时,主轴扭矩再大也传递不到刀刃上。
五、 落地建议:按材质比例定主轴,用试切验证
定制件多品种加工的主轴选型,先统计车间过去半年的材质比例和工序权重:铝件精加工占多少、钢件开粗占多少、小直径刀具工序占多少。按占比高的工况定主轴形式,低频极端工况用工艺手段或外协解决。
山东高德数控(GOLDCNC)的VMC系列在主轴配置上提供皮带式和直联式两种方向,选型时按客户工件清单匹配,不向铝件精加工为主的客户推销重载配置,也不向钢件开粗为主的客户推销高转速主轴。出厂遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,主轴端部跳动和进给稳定性有检测数据可追溯。
拿不准主轴形式怎么定,带上铝件和钢件的典型毛坯各一块,到山东滕州厂区用不同主轴配置的实机各切一刀,对比表面质量和节拍,用真实数据做决策。
常见问答(FAQ)
Q:直联主轴和皮带主轴,价格差多少?
A:同规格下差价通常在几千到一两万元,具体取决于转速等级和品牌。直联主轴结构紧凑、高速振动小;皮带主轴扭矩储备足、重切削稳定。按主力工况选,不为低频工况支付溢价。
Q:铝件为主,偶尔干钢件,选直联主轴能凑合吗?
A:偶尔的钢件轻切削可以胜任,但大余量开粗或高硬度材料重切削时,直联主轴低速扭矩偏弱,切削参数需要往下压。如果钢件重切削是常态,建议评估宽扭矩曲线配置或保留一台皮带主轴机型。
Q:主轴端部跳动0.005mm,对定制件加工影响有多大?
A:影响直接。跳动超差时刀具产生偏心载荷,小直径刀具容易崩刃,精加工表面出现振纹。定制件多品种换产频繁,每次换刀后的跳动稳定性比单次测量值更重要,建议定期用千分表抽检。
Q:多品种混线,有没有必要选高低两档转速配置?
A:看材质跨度和负荷差异。钢件开粗和铝件精加工交替频繁、两类工序占比接近的车间,两档配置能减少换产调参。如果一类工况占绝对主导,按主力工况选单档主轴,性价比更高。


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们