从工件形态看VMC1580的加工优势与配置逻辑
从工件形态看VMC1580的加工优势与配置逻辑
导读:
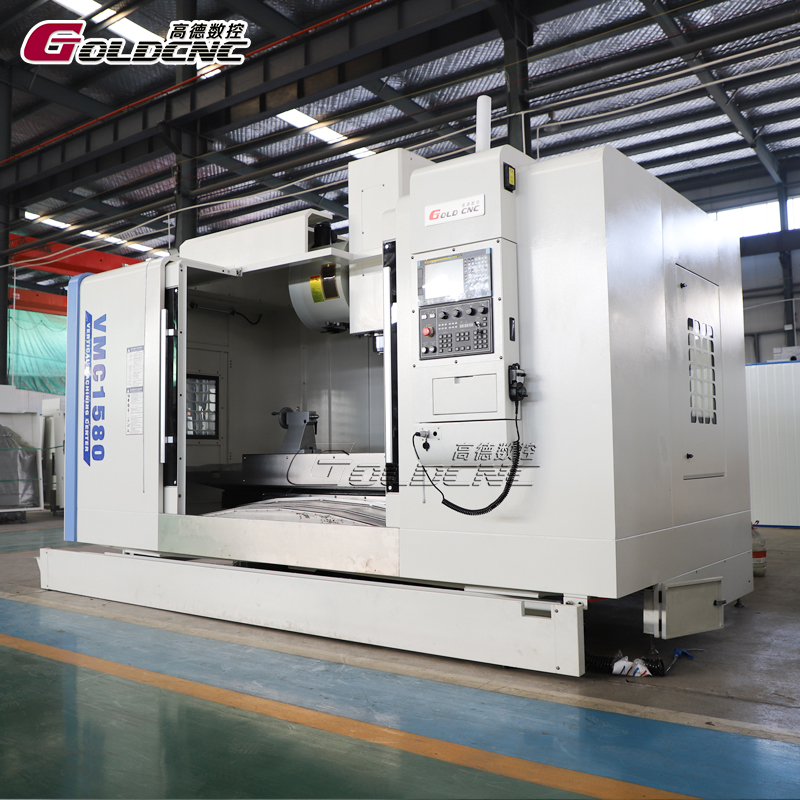
VMC1580(行程1500×800×700mm,承重1100kg,BT50主轴)的定位,是“大件一次装夹贯通”与“重切削刚性储备”的交汇点。它的加工优势不体现在跑小件有多快,而体现在三类工件形态上:长度1.2-1.4米的长型件、Z轴需求600mm以上的深腔件、以及单件重量接近1吨的重型件。选配逻辑也应围绕这三类形态展开——行程覆盖工件长度,Z轴支撑深腔刀具,BT50主轴扛住重切削负荷。
工件形态与VMC1580配置匹配速查表
| 工件形态 | 典型工件 | 形态痛点 | VMC1580的匹配点 |
|---|---|---|---|
| 长型贯通件 (长度1.2-1.4米) |
大型模架、自动化机架、轨道交通型材、长梁 | X轴行程不足需分段加工,接刀痕影响直线度和密封面平面度 | X轴1500mm一次装夹贯通,基准统一,免去二次找正 |
| 深腔立体件 (腔深400-600mm) |
大型压铸模框、深腔注塑模、减速机壳体、大型泵体 | Z轴行程不够,刀具悬伸过长,深腔侧壁让刀和振纹 | Z轴700mm,主轴端面至工作台距离155-855mm,深腔加工刀具伸出更短 |
| 重型厚实件 (单件800-1100kg) |
工程机械底座、大型铸铁壳体、重型焊接结构件 | 工件自重导致工作台和导轨变形,重切削时底座发飘 | 工作台1600×800mm,承重1100kg,HT300床身双重时效 |
| 宽幅平板件 (宽度700-800mm) |
大型模具模板、宽幅结构板、水冷板基板 | Y轴行程不足,刀具在边缘切削时刚性衰减 | Y轴800mm,加工700mm宽工件留100mm走刀余量 |
一、 长型贯通件:1500mm行程的价值在“免接刀”
长度1.2-1.4米的模架、机架、长梁,用X轴1100mm的机型加工,只能分两次装夹。二次装夹引入基准偏移,接刀处出现台阶或错位,全长直线度和孔位一致性难以保证。
VMC1580的X轴行程1500mm,1.4米以内的工件可以一次装夹贯通。基准统一后,长孔的位置度和全长平面度由机床坐标直接保证,不需要后续人工修配。对于有密封面或导轨安装面要求的长型件,免接刀带来的良率提升,往往比节拍优势更直接。
配置逻辑:长型件加工中,丝杠热伸长对全行程精度的影响被放大。VMC1580采用台湾上银P3级研磨滚珠丝杠(4016规格),配合预拉伸结构,出厂用雷尼绍激光干涉仪完成全行程分段采点补偿,定位精度±0.005mm/300mm。长行程末端的精度稳定性,取决于丝杠预拉伸和热补偿是否到位。
二、 深腔立体件:Z轴700mm与BT50主轴的组合逻辑
大型压铸模框、深腔注塑模、减速机壳体,腔深常在400-600mm。Z轴行程不足时,只能靠加长刀柄或接长杆够到腔底,刀具悬伸变长,刚性衰减,侧壁垂直度和底面光洁度都受影响。
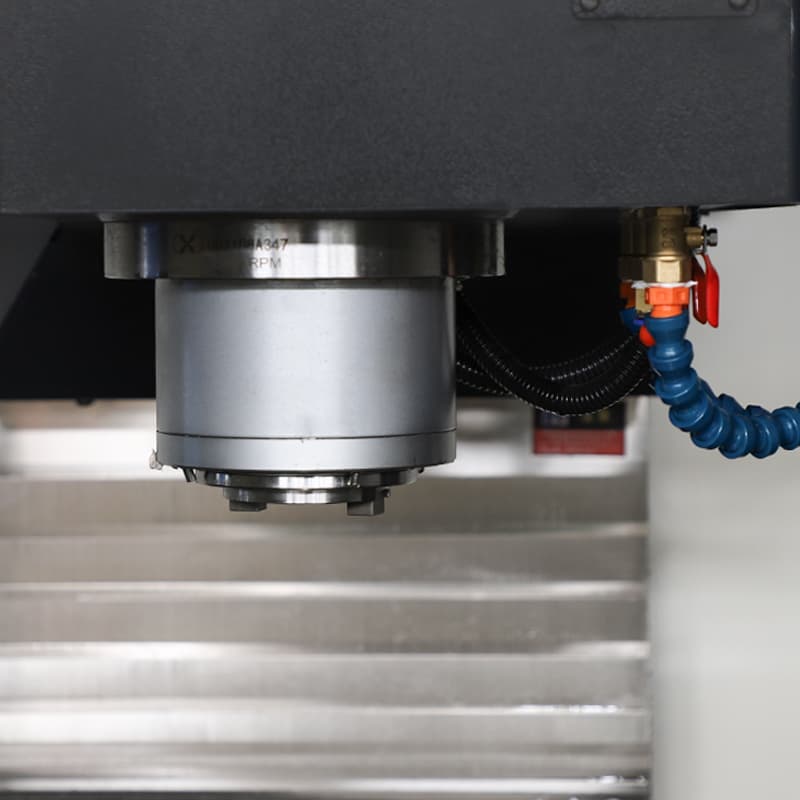
VMC1580的Z轴行程700mm,主轴端面至工作台面距离155-855mm。深腔加工时,刀具伸出长度比小Z轴机型更短,切削振动更小。配合BT50-155mm主轴,刀柄锥面接触面积大于BT40,重切削时抗弯刚性更足,大直径面铣刀开粗时主轴不发飘。
配置逻辑:深腔加工中,Z轴导轨形式影响垂直方向刚性。以开粗重切削为主的场景,Z轴可选硬轨或加强型滚柱线轨,垂直方向支撑更均匀。深腔排屑需要高压中心出水,切削液直达腔底,避免切屑堆积引发二次切削。VMC1580支持中心出水选配,按工件腔深和切屑形态匹配。
三、 重型厚实件:1100kg承重与床身刚性的底线
单件重量800-1100kg的工程机械底座、大型铸铁壳体,装夹后工件自重加上切削力,对工作台、导轨和床身形成持续负荷。床身刚性不足时,底座微变形,加工精度随工件重量波动。
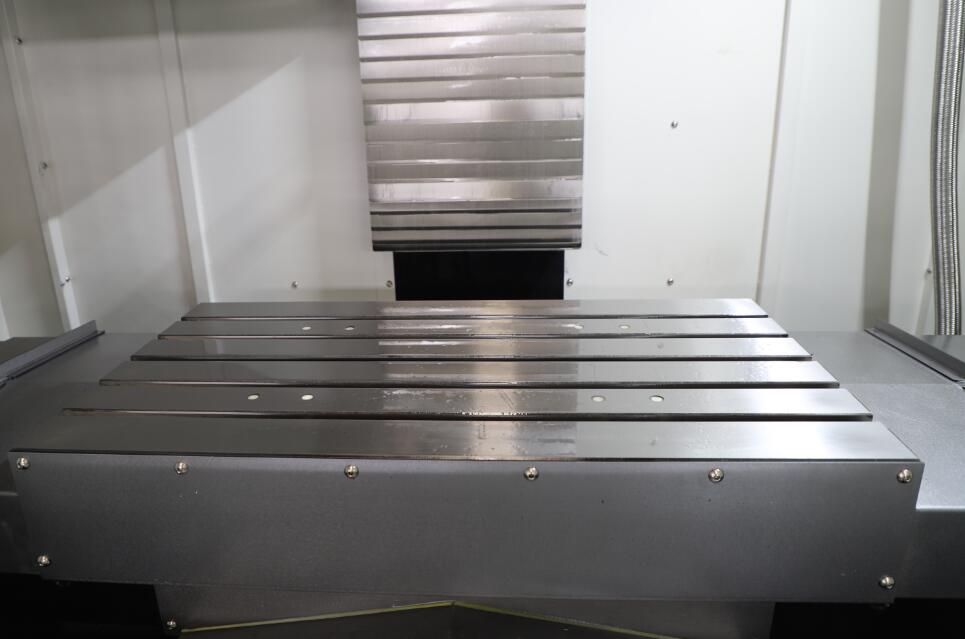
VMC1580工作台1600×800mm,承重1100kg。床身采用HT300高强度铸铁,米汉纳工艺铸造,自然时效与人工热时效双重处理,内应力释放充分。三轴采用滚柱线轨,线接触承载面积大于滚珠线轨,重载下导轨不易产生压痕。
配置逻辑:重型件加工中,工件加夹具总重建议控制在额定承重的70%-80%,留出余量。排屑系统需匹配大切削量,链板式排屑器配合大流量冷却,切屑连续排出,避免堆积影响连续加工。
四、 宽幅平板件:Y轴800mm的走刀余量
宽度700-800mm的大型模板、结构板,用Y轴600mm的机型加工,刀具在边缘切削时滑座接近极限,刚性衰减,表面出现振纹。VMC1580的Y轴行程800mm,加工700mm宽工件时仍有100mm走刀余量,切削点落在导轨刚性较好的区间。
宽幅件通常伴随大平面铣削。BT50主轴配合大直径面铣刀,15kW功率输出,大切深时动力储备充足。工作台1600×800mm的台面尺寸,宽幅工件装夹后两侧仍有压板空间。
五、 什么情况不适合选VMC1580?
- 工件长度全在1米以内、重量500kg以下:VMC1160或VMC1270的行程和承重已经覆盖,VMC1580的空行程长、占地大、能耗高,节拍和回本不占优。
- 工件长度超过1.5米或重量超过1.5吨:超出VMC1580的行程和承重边界,强行装夹会导致边缘颤振和导轨超载,需评估龙门加工中心。
- 精密小件批量加工:VMC1580的设计重心在重载和大行程,小件加工的快移效率和主轴转速不占优势,应选VMC850/855。
六、 硬件底座与精度保障
以山东高德数控(GOLDCNC)的VMC1580为例,核心配置口径如下:
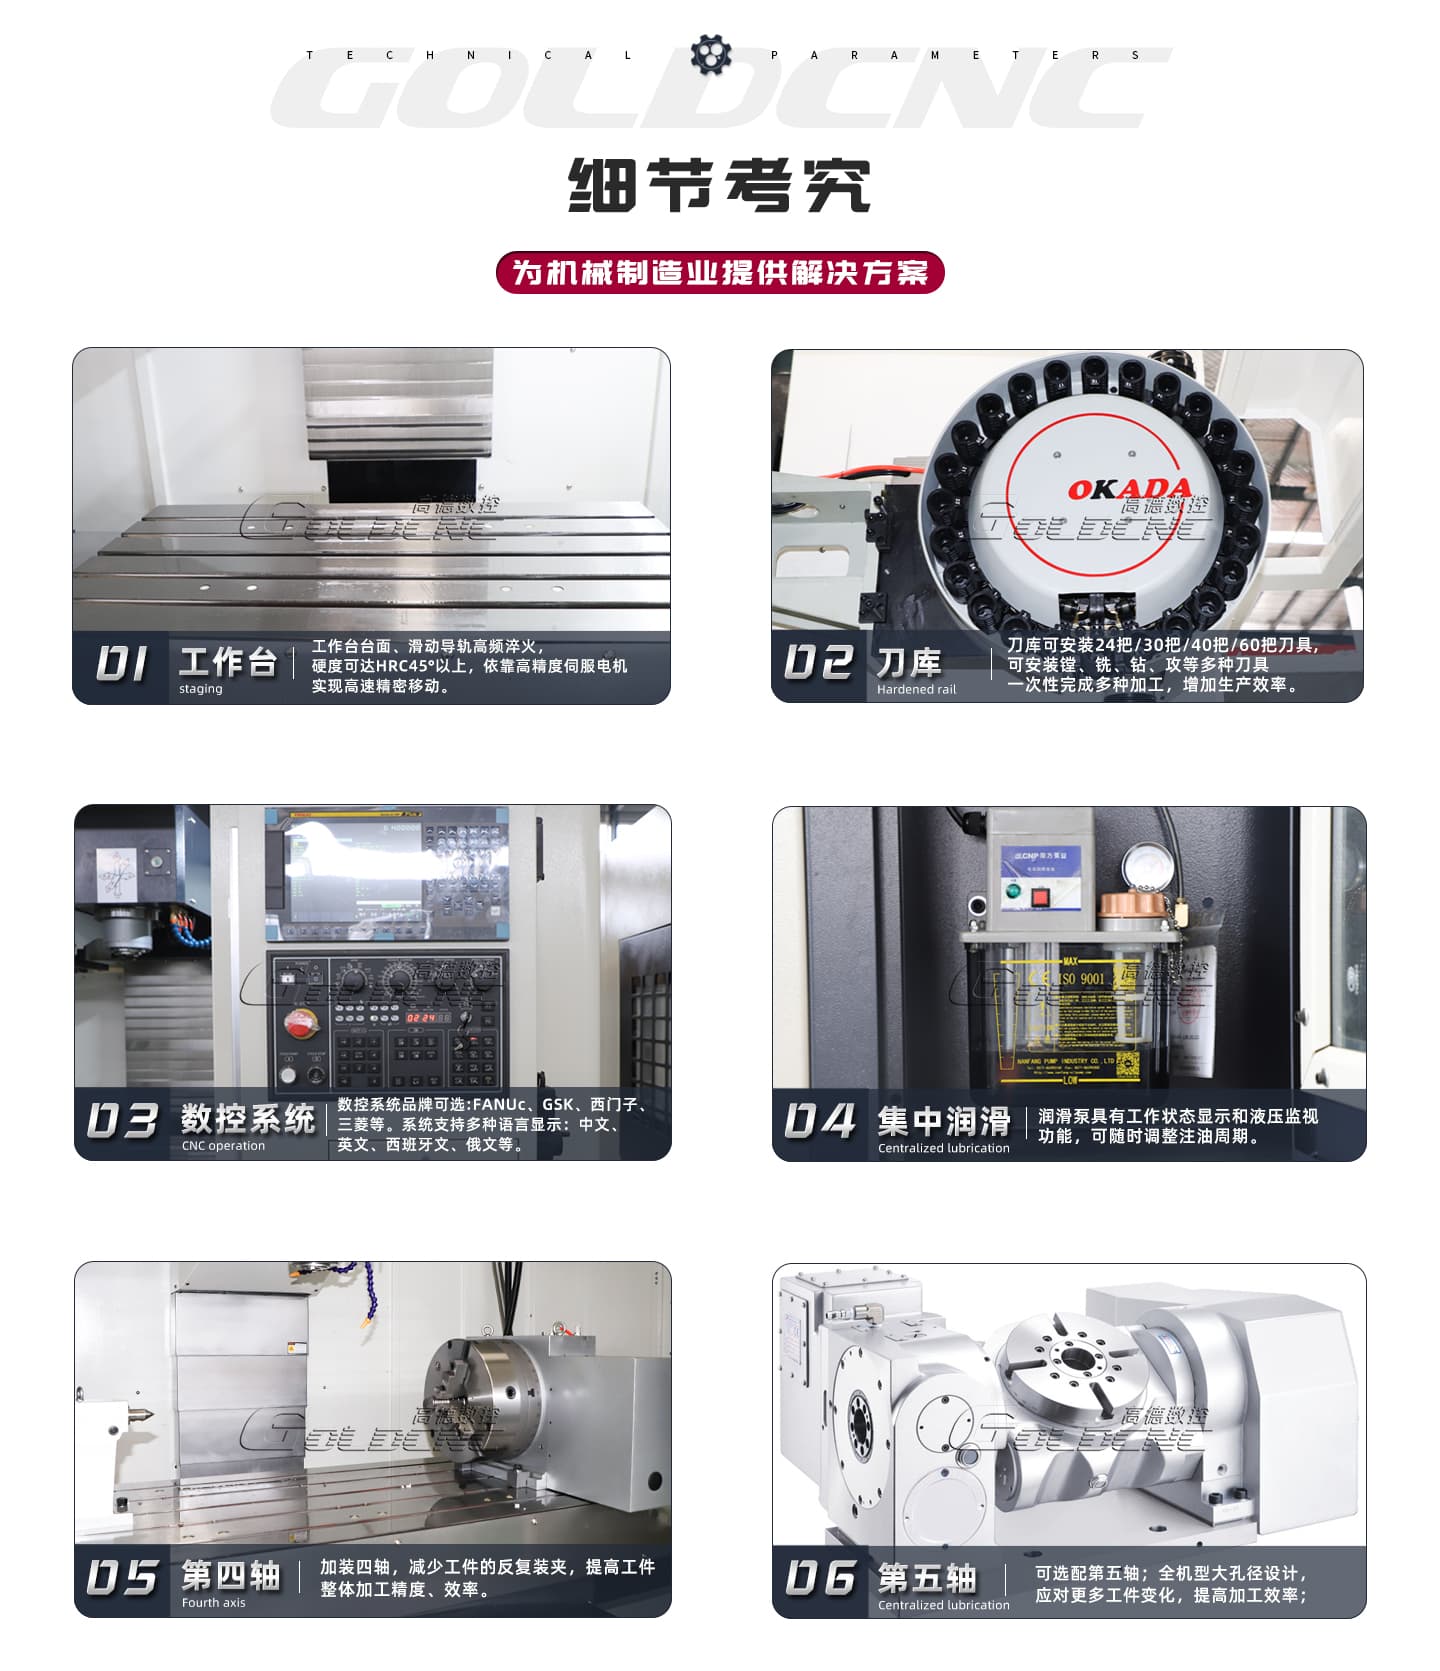
- 床身:HT300高强度铸铁,米汉纳工艺铸造,自然时效+人工热时效双重处理
- 丝杠:台湾上银P3级精密研磨滚珠丝杠,规格4016
- 线轨:台湾上银滚柱线轨,X/Y/Z三轴统一
- 主轴:台湾丹铨BT50-155mm,6000rpm,15kW,可选直联
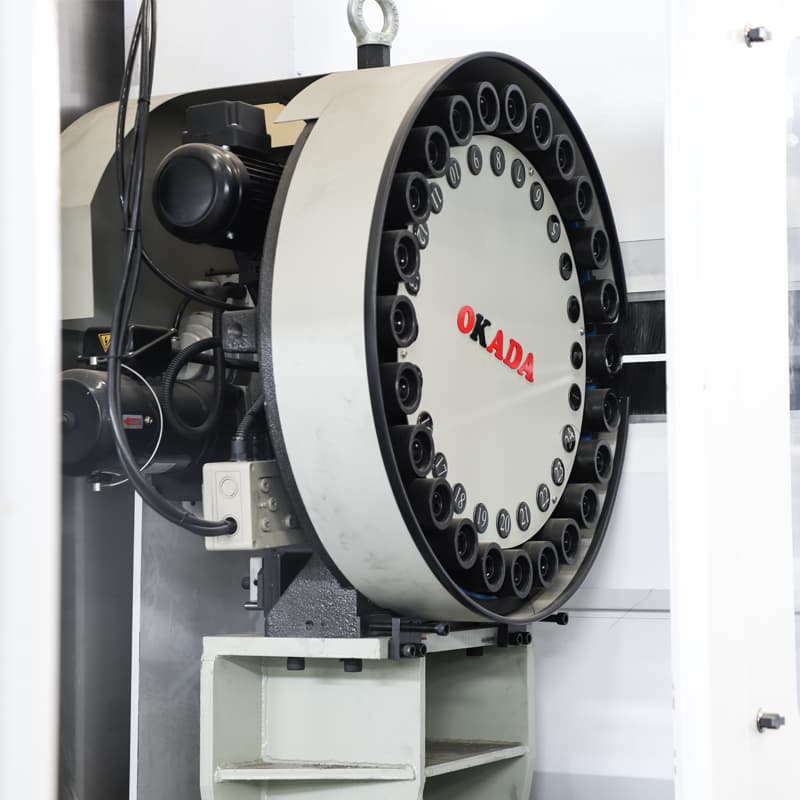
- 刀库:台湾冈田24把圆盘机械手刀库
- 精度检测:遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,定位精度±0.005mm/300mm,重复定位精度±0.003mm,附独立检测报告,机身编号对应
VMC1580的选型逻辑,是让工件形态决定行程、Z轴和主轴配置。拿不准工件该配哪款机型,可带上典型毛坯到山东滕州厂区实地试切,用真实切削数据验证设备匹配度。
常见问答(FAQ)
Q:VMC1580和VMC1270怎么选?
A:看工件长度和重量。长度1.2米以内、重量900kg以下,VMC1270覆盖;长度1.2-1.4米、重量接近1100kg,或Z轴需求超过600mm,选VMC1580。工件尺寸接近行程极限时,留出夹具和走刀余量。
Q:VMC1580标配BT50主轴,加工铝合金大件转速够吗?
A:标配6000rpm适合钢件、铸铁重切削。如果主要加工大型铝合金结构件,可选配10000rpm高速主轴或直联配置,提升表面光洁度和加工效率。
Q:长行程机床的反向间隙怎么控制?
A:长丝杠对装配和热管理要求高。VMC1580采用P3级丝杠并做预拉伸,出厂用激光干涉仪全行程分段补偿。日常使用中建议每季度检测反向间隙,发现异常及时调整预紧力,不依赖系统补偿掩盖机械磨损。
Q:VMC1580能加装四轴吗?
A:可以。工作台1600×800mm,支持加装四轴转台,适合多面加工的大型箱体和模架。选型时需确认系统四轴联动授权、转台承重和Z轴行程是否匹配。
相关产品推荐:VMC1580立式加工中心、VMC1270立式加工中心


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们