立式加工中心:模具、3C薄壁件行业工件盘点
立式加工中心:模具、3C薄壁件行业工件盘点
导读:
模具与3C薄壁件,是立式加工中心两大高频应用场景,但两者的工艺逻辑截然不同:模具加工拼的是深腔刚性、开粗效率和型面精度,3C薄壁件拼的是高转速、低变形和表面质量。选型时不能按行业笼统配置,而要按具体工件的尺寸、材质和精度要求对号入座。模具件按模宽和腔深定行程与Z轴刚性;3C件按壁厚和外观要求定主轴转速与排屑冷却方案。
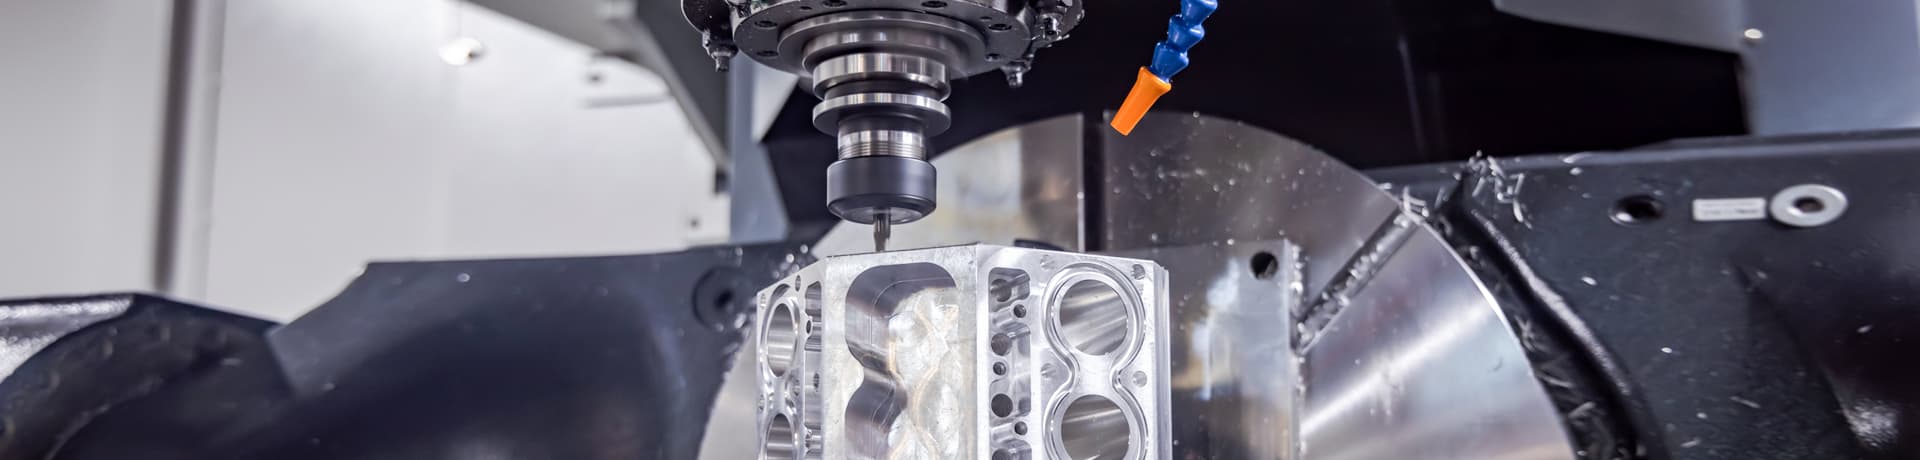
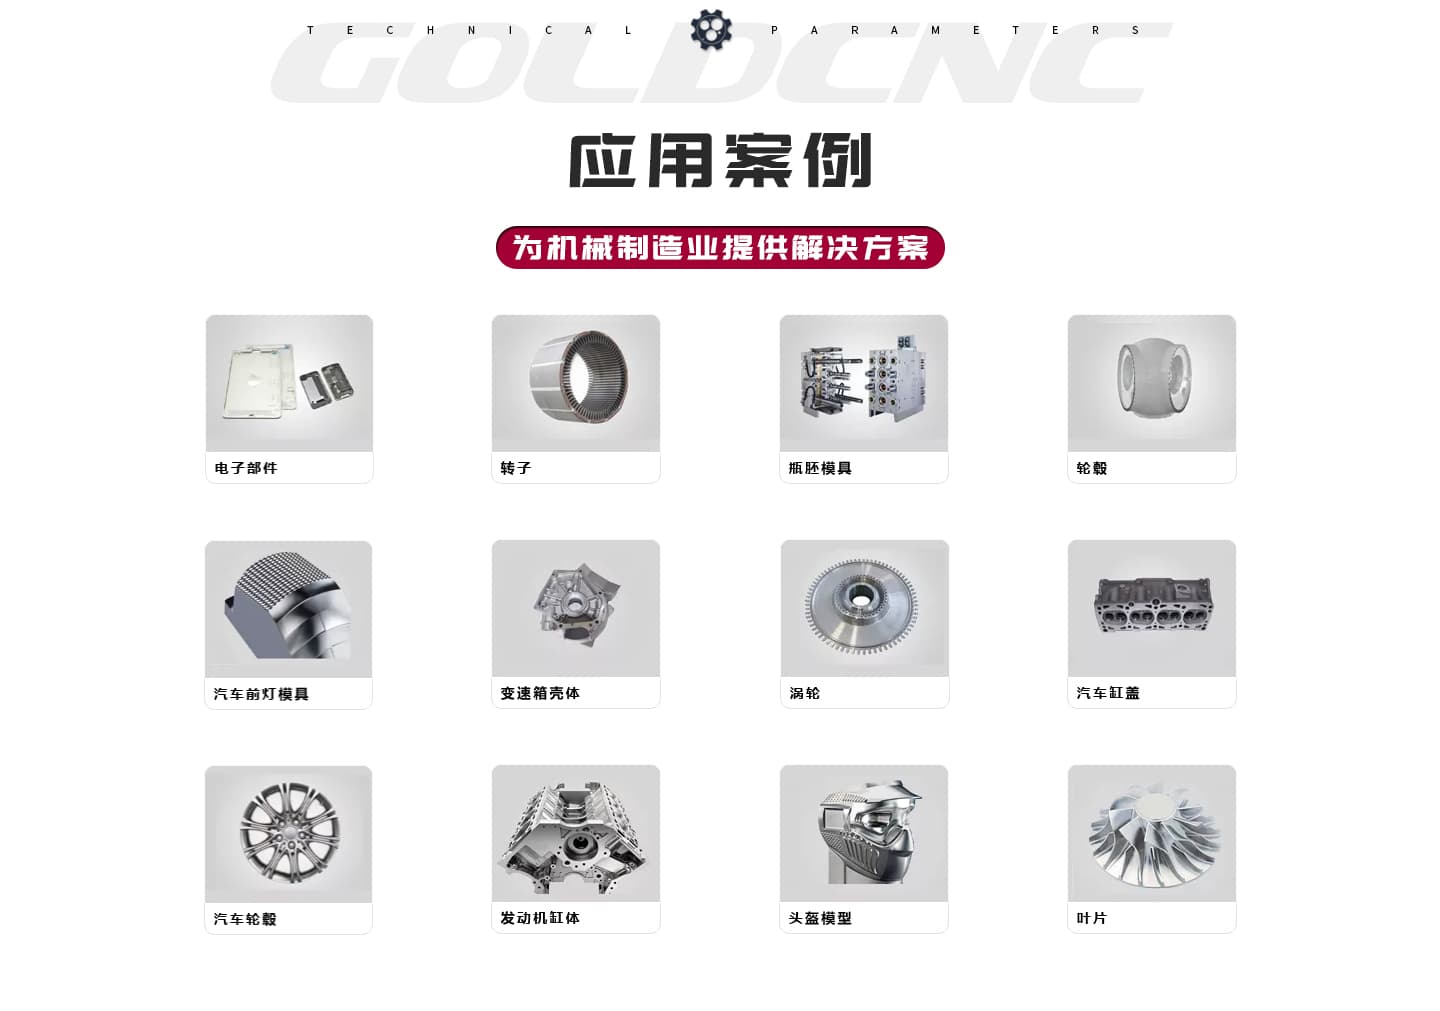
两大行业典型工件与设备匹配速查表
| 行业 | 典型工件 | 核心工艺痛点 | 推荐机型 | 关键配置要求 |
|---|---|---|---|---|
| 模具 | 中型模架、模仁、型腔、型芯 | 深腔让刀、侧壁振纹、开粗效率低 | VMC855 / VMC860 | Z轴高刚性、滚柱线轨、中心出水 |
| 大型模架、压铸模框 | 工件重、余量大、接刀痕影响密封 | VMC1160 / VMC1270 | 大行程贯通、BT50主轴可选、链板排屑 | |
| 电极、镶件、小型精密模仁 | 精度要求高、表面光洁度敏感 | VMC650 / VMC850 | 直联高转速主轴、低跳动、热补偿 | |
| 3C薄壁件 | 手机中框、笔记本外壳、平板背板 | 壁厚2-3mm,夹紧易变形,外观面易划伤 | VMC850 / VMC860 | 直联高转速主轴(12000-15000rpm)、高压中心出水、真空夹具接口 |
| 散热片、屏蔽罩、连接器壳体 | 薄壁多齿、铝屑缠绕、表面质量要求高 | VMC850 / VMC855 | 高转速主轴、中心出水、倒角刀预存 | |
| 大型显示器背板、电池托盘结构件 | 长度超800mm、薄壁大面积 | VMC1160 / VMC1270 | 大行程一次贯通、真空吸附、链板排屑 |
一、 模具行业:深腔刚性与型面精度是核心
1. 中型模架与模仁(匹配:VMC855 / VMC860)
注塑模架、压铸模框的宽度多集中在480-550mm,型腔深度100-200mm。加工难点集中在三处:开粗时大切深大进给,要求床身和Z轴刚性好;深腔加工时刀具伸出长,Z轴刚性不足会导致“微低头”,侧壁垂直度超差;型面精加工要求主轴转速稳定、热变形小。
配置逻辑:Y轴550mm以上,加工500mm宽模架时留出走刀余量;Z轴550-600mm,深腔加工时刀具伸出更短;三轴滚柱线轨保证重切削下的抗振性;中心出水改善深腔排屑。高德VMC855/860标配台湾上银P3级研磨丝杠和滚柱线轨,HT300床身双重时效处理,在模具钢开粗和精铣场景中可作为适配方案参考。
2. 大型模架与压铸模框(匹配:VMC1160 / VMC1270)
长度1米以上的模架、压铸模框,重量常达500-800kg。分段加工会产生接刀痕,影响密封面平面度;工件自重加上切削力,对工作台承重和底座刚性要求高。
配置逻辑:VMC1160(1100×600×600mm,承重800kg)一次装夹贯通1米以内模架;VMC1270(1200×700×600mm,承重900kg)覆盖1.2米以内工件。重切削场景可选BT50主轴,配合链板排屑应对大切削量。
3. 电极与精密镶件(匹配:VMC650 / VMC850)
电极和镶件尺寸小,但精度要求高,表面粗糙度敏感。精加工需要主轴在中高转速区间振动小、热变形可控。直联主轴在10000-12000rpm区间的稳定性优于皮带式,配合小直径球头刀精加工,表面光洁度更稳。
二、 3C薄壁件行业:变形控制与表面质量是命门
1. 手机中框、笔记本外壳(匹配:VMC850 / VMC860)
壁厚2-3mm的铝合金薄壁件,三爪一夹就变形,松夹后回弹导致平面度超差。外观面对划伤和振纹极其敏感,铝屑堆积在加工区会造成二次切削划伤。
配置逻辑:直联高转速主轴(12000-15000rpm),中高转速振动小,切削轻快;高压中心出水将铝屑从深腔和窄槽中冲走,减少表面划伤;工作台预留真空吸附接口,薄壁件用真空夹具均匀受力。精加工前松夹再轻夹,释放装夹应力。
2. 散热片、屏蔽罩、连接器壳体(匹配:VMC850 / VMC855)
薄壁多齿结构刚性差,切削时容易颤振;铝屑蓬松易缠绕刀具;外观面不允许毛刺和划痕。刀库预存倒角刀,加工完轮廓同步去毛刺,减少工序流转。高转速配合小切深、适中进给,降低单次切削力。
3. 大型显示器背板、电池托盘结构件(匹配:VMC1160 / VMC1270)
长度超过800mm的薄壁大面积件,用行程不足的机床分段加工会产生接刀痕。VMC1160(X轴1100mm)或VMC1270(X轴1200mm)一次装夹贯通,基准统一,平面度更稳。真空吸附配合多点辅助支撑,控制装夹变形。
三、 选型避坑:模具与3C件的配置差异
- 模具件别忽略Z轴刚性:深腔加工时Z轴刚性不足,侧壁垂直度和底面光洁度都受影响。以开粗为主的场景,Z轴可选硬轨或加强型滚柱线轨。
- 3C件别忽略主轴转速与排屑:低转速加工铝合金易产生积屑瘤,表面拉毛;没有中心出水,铝屑划伤外观面,返修成本高。
- 薄壁件别用硬爪硬压:真空吸附或仿形软爪是薄壁件装夹的底线配置,夹紧力集中会直接导致变形超差。
- 模具件别只看行程不看承重:大型模架重量大,工作台承重不足会导致导轨变形和精度衰减。
四、 硬件底座与精度保障
以山东高德数控(GOLDCNC)的VMC系列为例,模具与3C件加工均执行统一配置口径:
- 床身:HT300高强度铸铁,米汉纳工艺铸造,自然时效+人工热时效双重处理
- 丝杠:台湾上银P3级精密研磨滚珠丝杠
- 线轨:台湾上银滚柱线轨,X/Y/Z三轴统一
- 主轴:台湾丹铨BT40,可选直联10000-15000rpm
- 刀库:台湾冈田24把圆盘机械手刀库
- 精度检测:遵循VDI3441标准,雷尼绍激光干涉仪逐台全检,定位精度±0.005mm/300mm,重复定位精度±0.003mm,附独立检测报告,机身编号对应
模具件按模宽和腔深匹配行程与Z轴配置,3C件按壁厚和外观要求匹配主轴转速与排屑方案,不推冗余功能。拿不准工件该配哪款机型,可带上典型毛坯到山东滕州厂区实地试切,用真实切削数据验证设备匹配度。
常见问答(FAQ)
Q:模具加工和3C薄壁件加工,能共用一台立式加工中心吗?
A:部分场景可以。VMC855/860既能覆盖中型模具钢开粗,也能通过选配直联高转速主轴兼顾铝件精加工。但如果是大型模架重切削或超薄外观件高速精加工,建议按主力工件分工配置,避免一台设备在两端都做妥协。
Q:3C薄壁件加工,主轴转速选多少合适?
A:铝合金外观件精加工通常需要10000-15000rpm,具体取决于刀具直径和切削线速度。直联主轴在中高转速区间振动小、转速稳定,表面光洁度更有保障。皮带式主轴更适合钢件重切削。
Q:模具深腔加工,Z轴选硬轨还是线轨?
A:以开粗重切削为主,Z轴硬轨或加强型滚柱线轨垂直方向支撑更均匀,抗振性好;以精铣为主、切削力不大,全滚柱线轨的快速移动和定位精度更有优势。两线一硬是兼顾方案。
Q:薄壁件装夹变形怎么控制?
A:用真空吸附或软爪多点夹紧,夹紧力均匀分布;精加工前松夹再轻夹,释放装夹应力;配合高转速、小切深、适中进给的切削策略,减少切削力。工件装夹面需平整清洁,保证吸附效果。
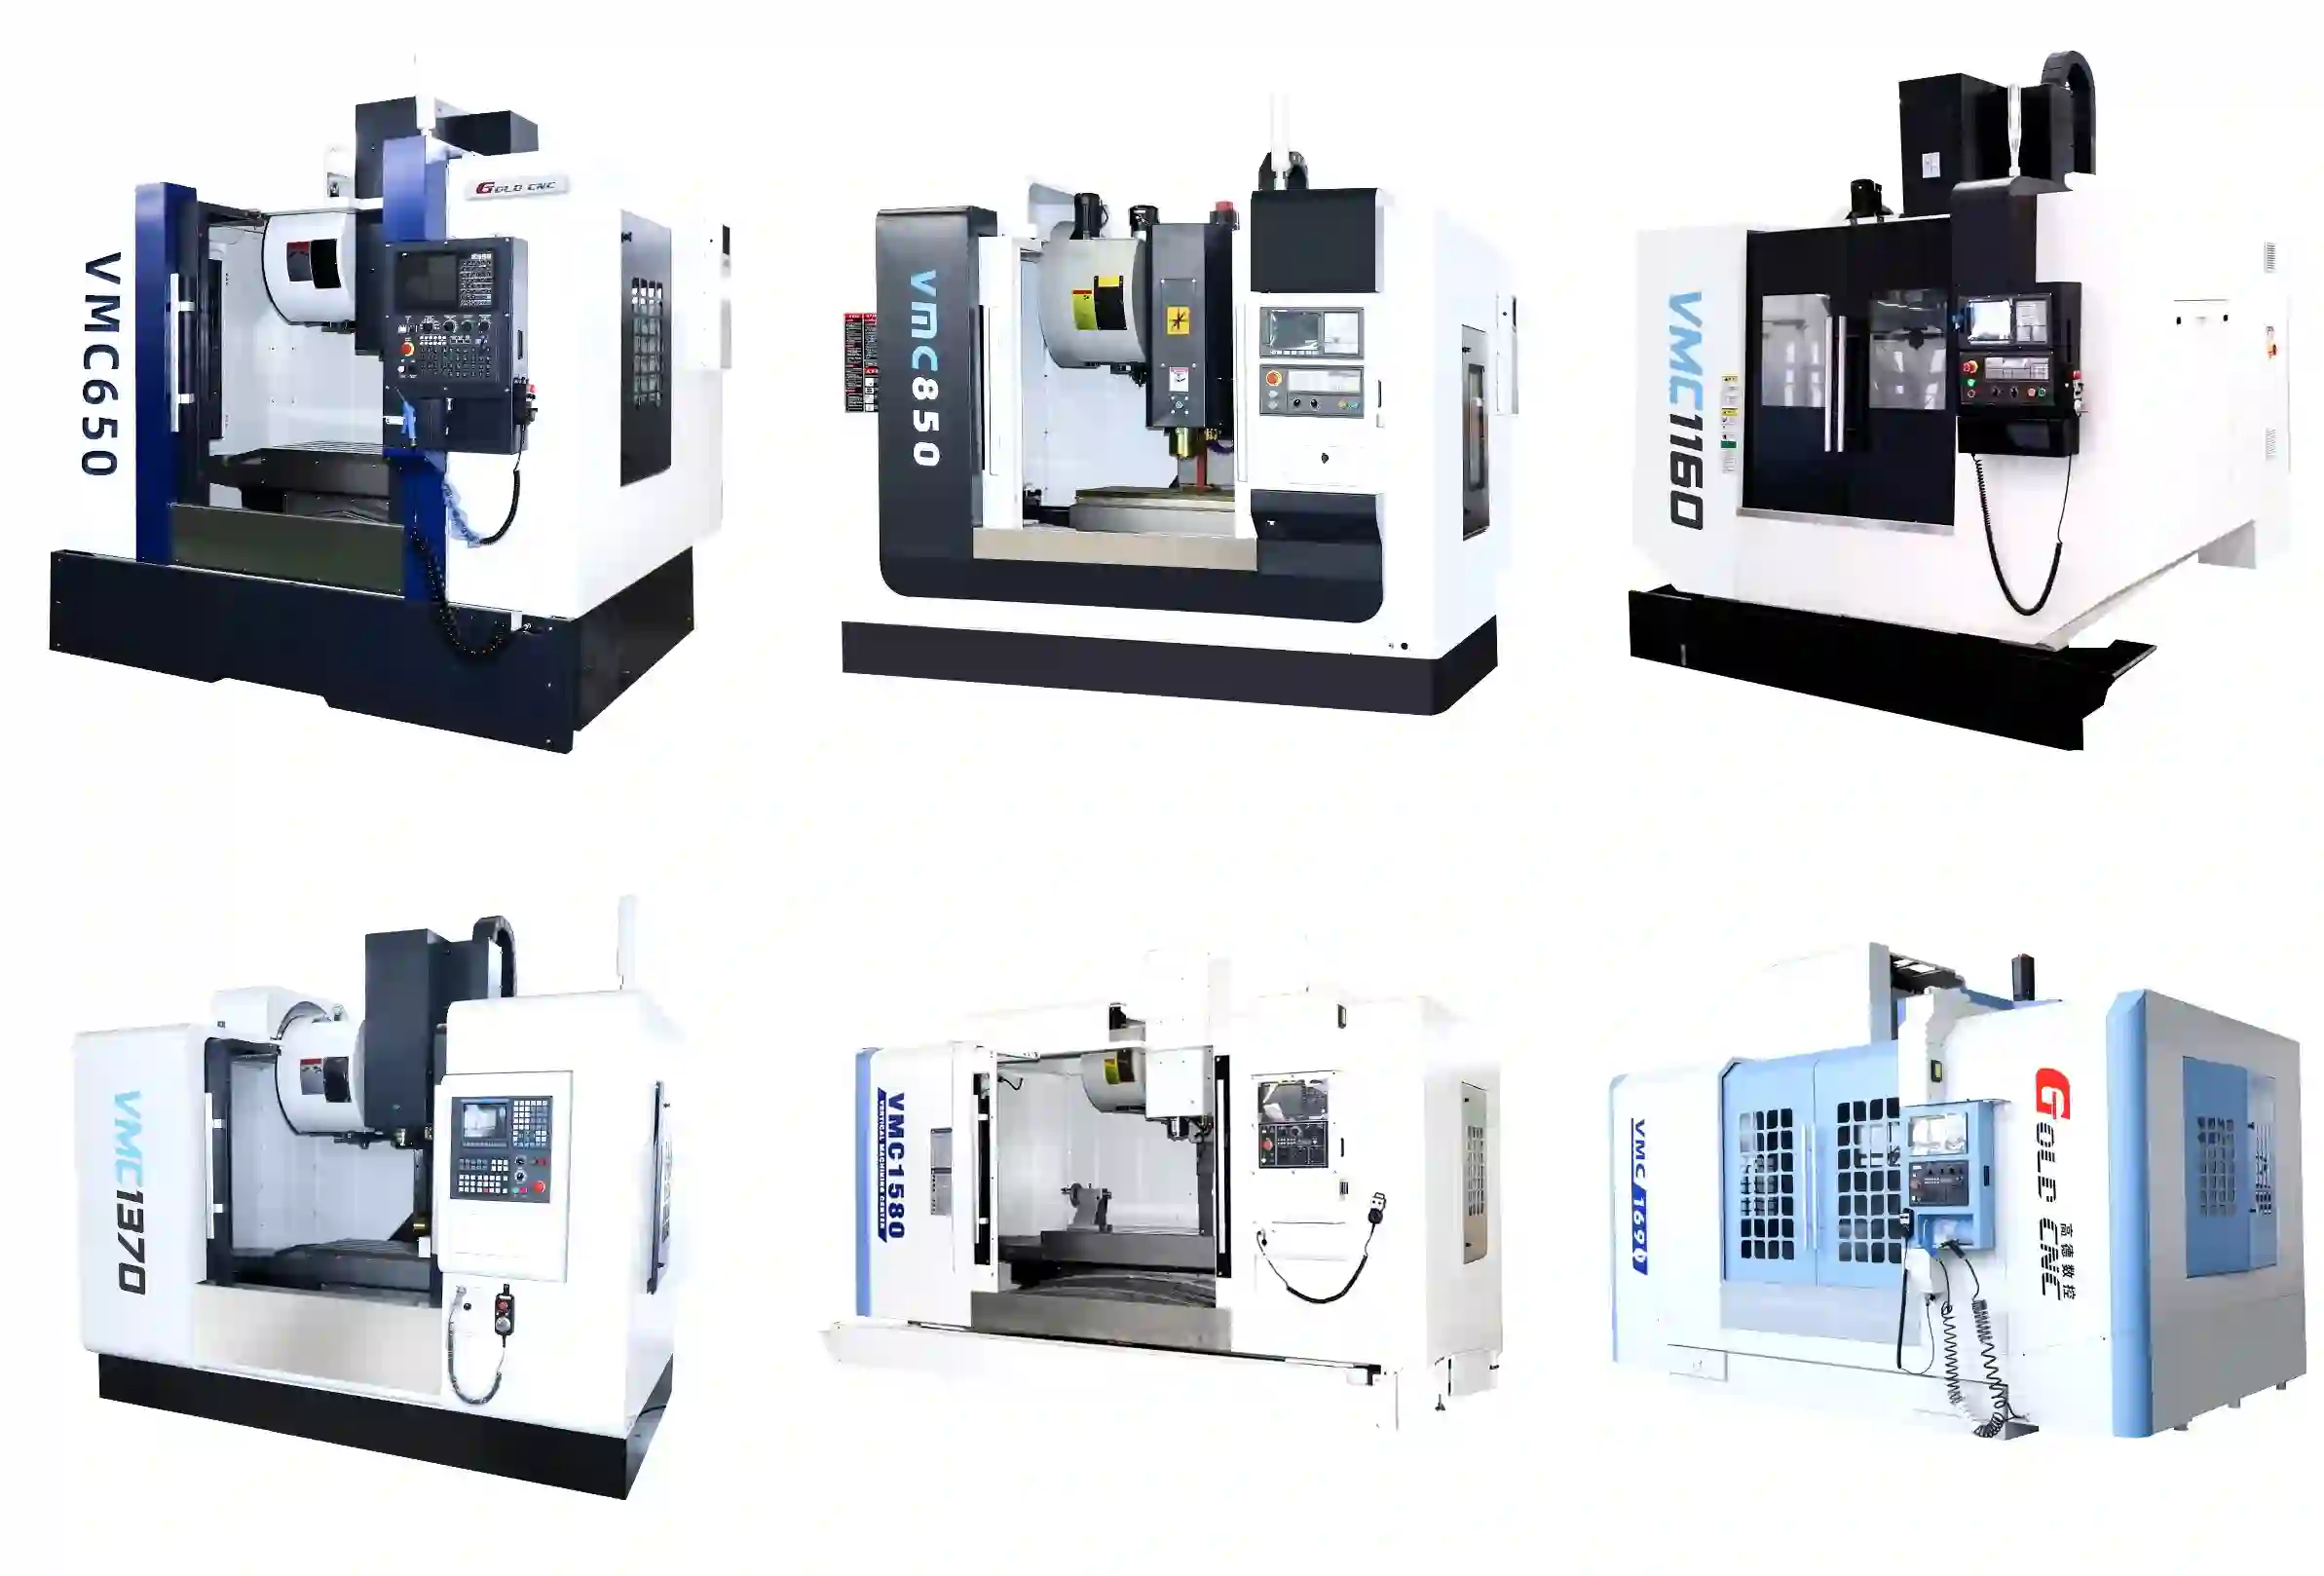
相关产品推荐:VMC850立式加工中心、VMC855立式加工中心、VMC1160立式加工中心


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们