刀具为什么要故意进行“钝化”?_高刚性VMC加工中心/车铣复合
加工中心使用的数控刀具不是越快越好吗,为什么要进行钝化处理呢?其实,刀具钝化并不是大家字面理解的意思,而是提高刀具使用寿命的方式。通过平整、抛光、去毛刺等工序提高刀具质量。这其实是刀具在精磨之后,涂层之前的一道正常工序。
一、 何谓刀具钝化?
通过对刀具进行去毛刺、平整、抛光的处理,从而提高刀具质量和延长使用寿命。刀具在精磨之后,涂层之前的一道工序,其名称目前国内外尚不统一,有称“刃口钝化”、“刃口强化”、“刃口珩磨”、“刃口准备”或“ER(Edge Radiusing)处理”等。
二、 为什么要进行刀具钝化?
经普通砂轮或金刚石砂轮刃磨后的刀具刃口,存在程度不同的微观缺口(即微小崩刃与锯口)。在切削过程中刀具刃口微观缺口极易扩展,加快刀具磨损和损坏。
现代高速切削加工和自动化机床对刀具性能和稳定性提出了更高的要求,特别是涂层刀具在涂层前必须经过刀口的钝化处理,才能保证涂层的牢固性和使用寿命。
三、 刀具钝化的主要效果
1. 刃口的圆化
去除刃口毛刺、达到精确一致的倒圆加工。刃口毛刺导致刀具磨损,加工工件的表面也会变得粗糙,经钝化处理后,刃口变得很光滑,极大减少崩刃,工件表面光洁度也会提高。

2. 对排削槽的抛光处理
对刀具凹槽均匀的抛光,提高表面质量和排削性能。槽表面越平整光滑,排屑就越好,就可实现更高速度的切削。同时表面质量提高后,也减小了刀具与加工材料咬死的危险性。并可减少40%的切削力,切削更流畅。


3. 涂层的抛光
去除刀具涂层后产生的突出小滴,提高表面光洁度、增加润滑油的吸附。涂层后的刀具表面会产生一些微小的突出小滴,提高了表面粗糙度,使得刀具在切削过程容易产生较大的摩擦热,降低切削速度。经过钝化抛光后,小滴被去除,同时留下了许多小孔,在加工时可以吸附更多的切削液,使得切削时产生的热量大大减少,可以极大地提高切削加工的速度。


四、 好马配好鞍:好刀具更需要好机床
懂行的师傅都知道,买了一把经过完美钝化、涂层的高端刀具,如果随便装在一台老旧、主轴跳动大、刚性差的机床上,不仅白瞎了这把好刀,还会导致频繁崩刃。
刀具的寿命和切削效果,是一半靠刀具,一半靠机床。 只有高刚性、高转速、且排屑极其顺畅的机床,才能让钝化后的刀具发挥出100%的威力:
- 主轴刚性与转速是基础:如果机床主轴偏摆大,刀具的刃口即便做了圆化,也会在高速旋转中产生震动(颤振),直接导致崩刃。高德数控的 VMC系列立式加工中心 采用高刚性主轴单元,能在高转速下保持极低的跳动量,让钝化刀具切削更平稳。
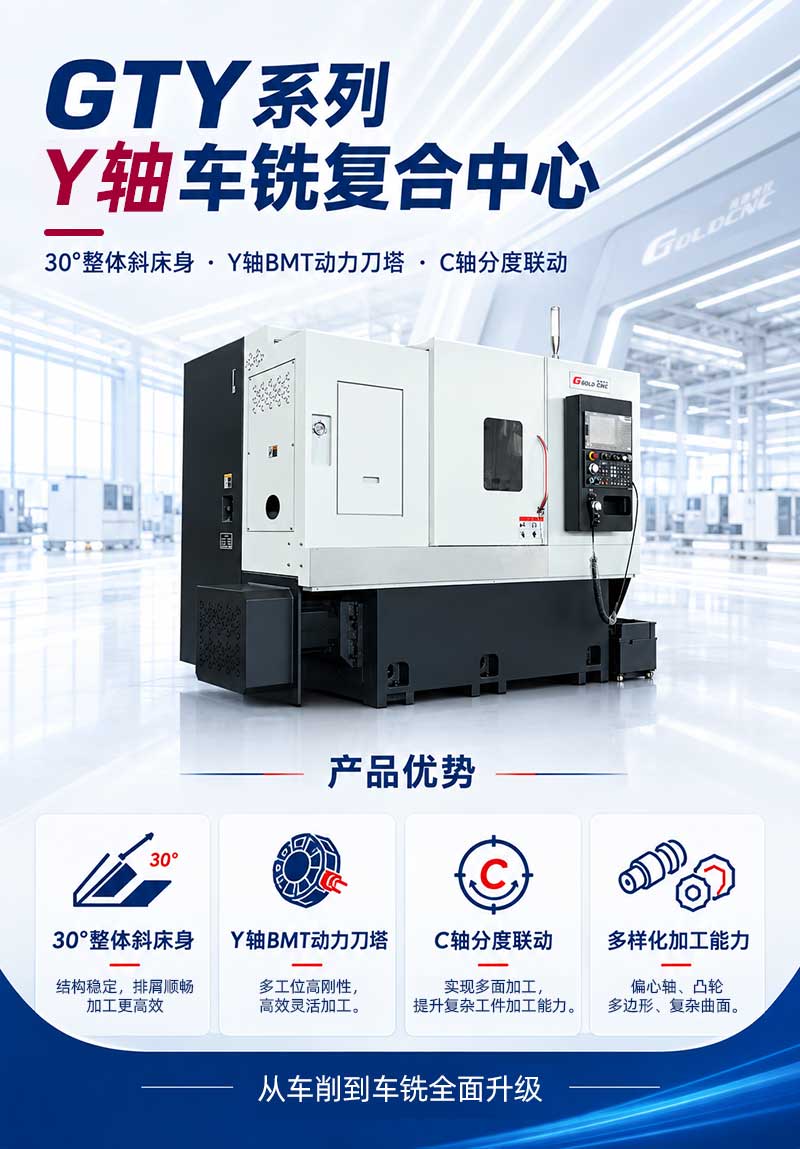
- 排屑与冷却必须给力:刀具排屑槽抛光得再好,如果机床冲水不到位,铁屑堆积在槽里,依然会导致切削热积聚、刀具咬死。高德数控的 GTY车铣复合加工中心 与 数控斜床身车削中心,在设计之初就优化了高压内冷和排屑结构,确保切屑瞬间带走,保护昂贵的刀具。
- 一次装夹,减少换刀频次:刀具在换刀和空行程中损耗最大。我们的 数控车床系列 和车铣复合设备支持动力刀塔和多工序复合加工,减少换刀次数,就是延长刀具寿命。
五、 结语
弄懂了刀具钝化的原理,您就知道在设备选型时,主轴刚性和冷却排屑系统有多么重要。如果您目前的机床总是“吃”刀具,或者因为刀具磨损过快导致加工成本居高不下,说明您的设备需要进行升级了。
欢迎访问高德数控 产品中心 了解更多机型,或者直接 联系我们,高德技术工程师将为您匹配最适合您刀具和工艺的机床,帮您把刀具成本降下来!


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们