什么样才能算是CNC编程大师?_高刚性VMC加工中心/智能防撞
要成为好的编程员必须具备五心:虚心、细心、耐心、责任心、感恩的心。有了这五心,很多事情都会干好了,但这就一定能成为编程大师了吗?
很多人问,编程大师是不是需要十年八年的经验?如果不是,那什么样才能算是真正的编程大师呢?今天我来谈谈个人的看法,顺便总结一些多年来的编程实战经验。
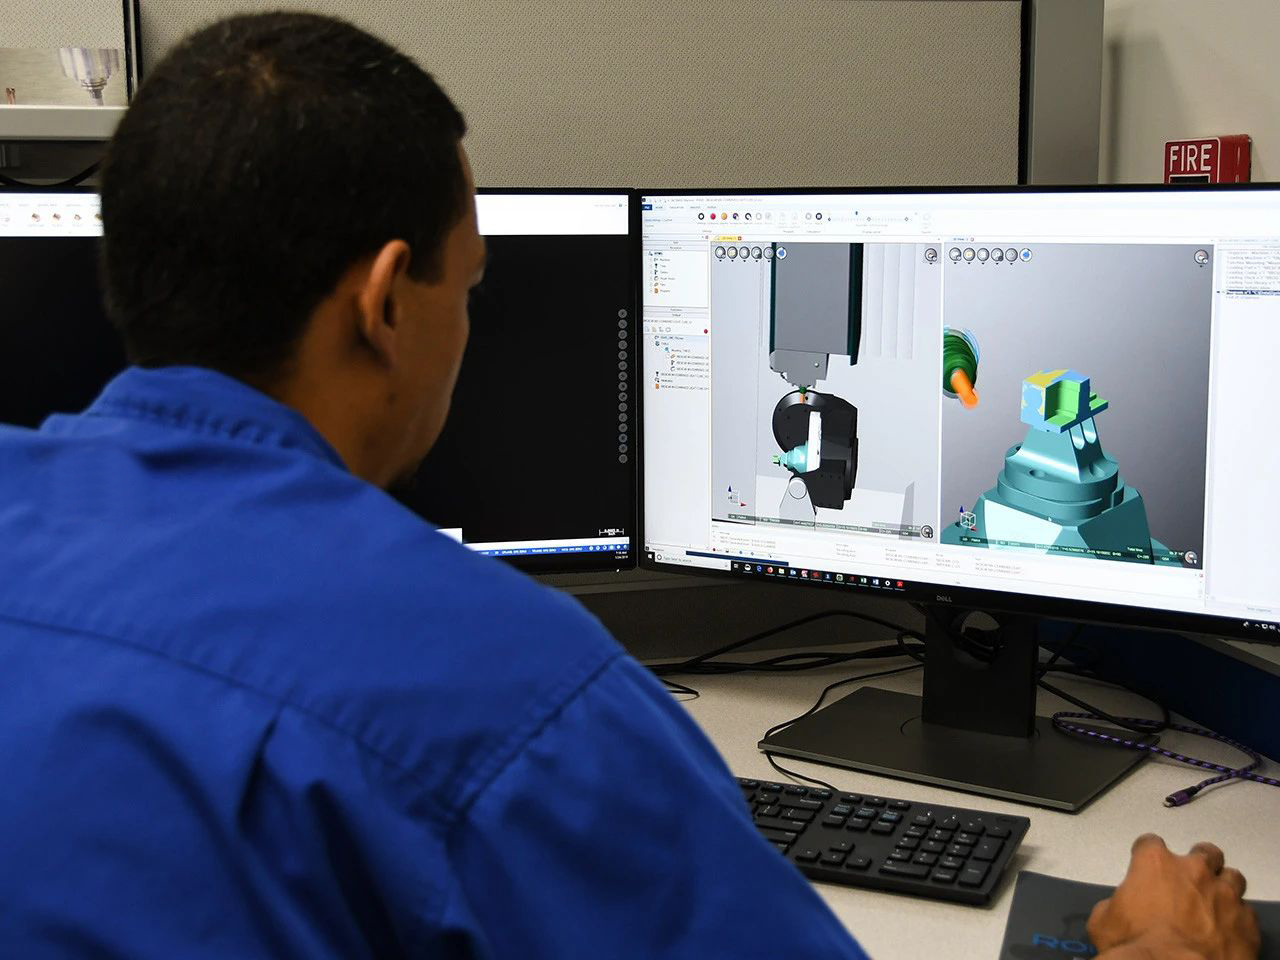
01 什么样才能算是编程大师?
编程大师的最高境界是:以最简约的刀路和最快的加工速度,来完成客户最满意的产品。
简约,意味着简单而有品位。每一个细小的局部都要深思熟虑,刀路简洁实用,结合实际。要考虑操机人员、模具结构、装夹、刀具成本等。
而客户最满意的,并不是你加工的工件越光亮越好。很多新手一味追求刀路完美、不计时间,连吹塑模避空的位置都在那里猛搞,结果时间花了很久,客户却不高兴,因为延误了交期。所以,客户最满意的是:在达到要求的前提下,尽可能快地完成工件。
02 实战剖析:为什么你的编程这么累?
以Powermill为例,很多编程员在开粗、二粗环节耗费了大量精力,生怕撞刀、过切。
1. 开粗的烦恼:防踩刀与防呛刀
开粗时,为了防止刀具磨损和过切,编程员通常要设置切入切出(水平圆弧+斜向)、防踩刀阈值、防呛刀修圆(0.1值以上)。还要小心翼翼地控制余量,比如D30R5的飞刀,侧边留0.5mm,底部留0.2mm。
痛点在哪? 如果机床本身刚性差、主轴容易让刀,编程员为了安全,只能被迫把余量留得很大,进给速度降得很低。结果就是:刀路写了一大堆,加工时间翻倍。
2. 二粗与中光:防挤刀的无奈
在二粗或中光时(如使用D17R0.8的刀),为了防止挤刀,要通过额外毛坯来达到;防踩刀甚至要通过直接删除部分刀路来实现。
痛点在哪? 如果设备的数控系统不够聪明,或者主轴扭矩不足,稍微吃点重负荷就震刀。编程员只能把刀路切得稀碎,换来的代价就是极其低下的加工效率。
03 用“好机床”解放“好编程”
真正的编程大师,不应该把80%的精力浪费在“防机床震动、防过切”上。**好的机床,能最大程度解放编程员的生产力。** 高德数控正是基于这一痛点,打造了让编程员“闭眼敢写”的硬核设备:
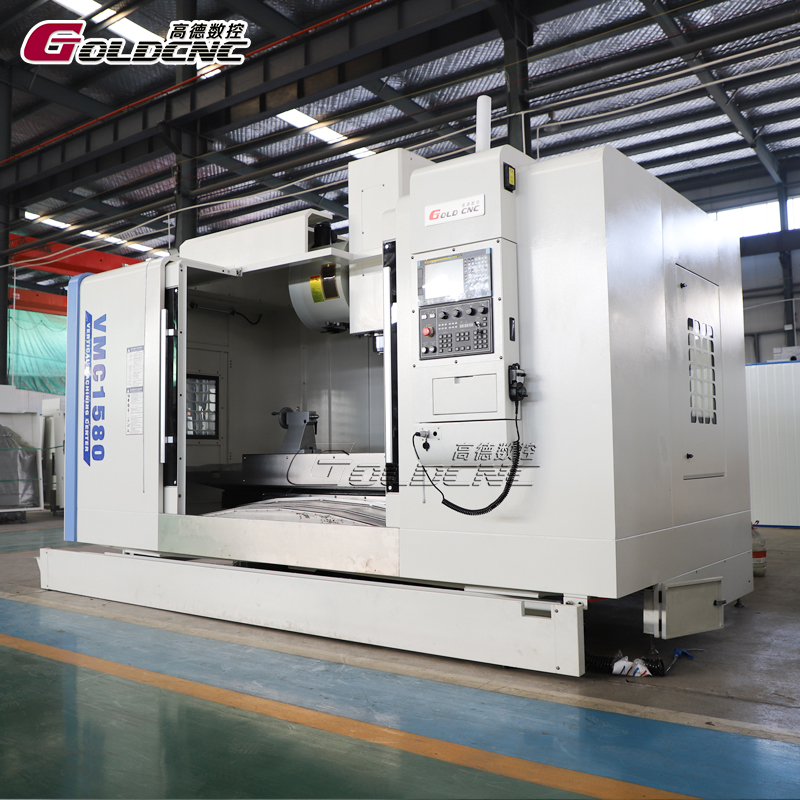
- 高刚性VMC立式加工中心:高德数控的 VMC系列立式加工中心 采用高刚性的铸铁床身与重载线轨。刚性上去了,编程员就不需要留那么大的安全余量,可以直接加大进给和切深,开粗效率直线飙升!
- 智能防撞与参数优化:我们的机床标配成熟的数控系统(发那科/西门子等),支持高级碰撞检测和智能热补偿。以前编程员要留0.1的防呛刀修圆,现在系统自动防撞,机床热变形极小,你可以把步距调小、公差调严,直接跑高速精加工。
- 车铣复合,减少编程工序:如果一个零件需要车完再铣,你要写两套程序,还要考虑两次装夹的定位误差(分中还是碰单边)。高德数控的 GTY车铣复合加工中心 一次装夹全搞定。编程只需在一个坐标系下完成,大大减少了失误概率。
- 数控斜车与车床系列:如果您主做轴类零件,我们的 斜床身数控车削中心 和 数控车床系列 拥有极高的定位精度,装夹误差极小,让你随便写个基础刀路都能达到图纸要求。
04 结语
如果您的工厂有优秀的编程员,却因为机床老旧、精度下降,导致加工效率低下、经常过切废品,这真的是在浪费人才。把好的刀路,配上好的机床,才是工厂盈利的关键。
欢迎访问高德数控 产品中心 了解更多高性能机床,或者直接 联系我们。高德技术工程师将为您评估当前工序,帮您选配能最大限度发挥编程效率的加工设备!


 鲁ICP备15040921号-8
 电话
 产品中心

 联系我们